
CNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Ein Router mit großer Fläche wird oft für unterschiedliche Plattenaufträge betrachtet. Entscheidend ist, wie das reale Material gehalten und wie ein kleines Teil nach dem Freifräsen gesichert wird. Holzwerkstoff, Kunststoff und Metall verlangen dabei eigene bestätigte Prozesse. Zeichnen Sie die kritische Restfläche, den Werkzeugweg und die erforderliche Entnahme; die Maschinenkontur allein liefert keine Materialfreigabe.
- ✓Materialfall bestätigen
- ✓Freies Halteblatt
- ✓Keine Universalfräse
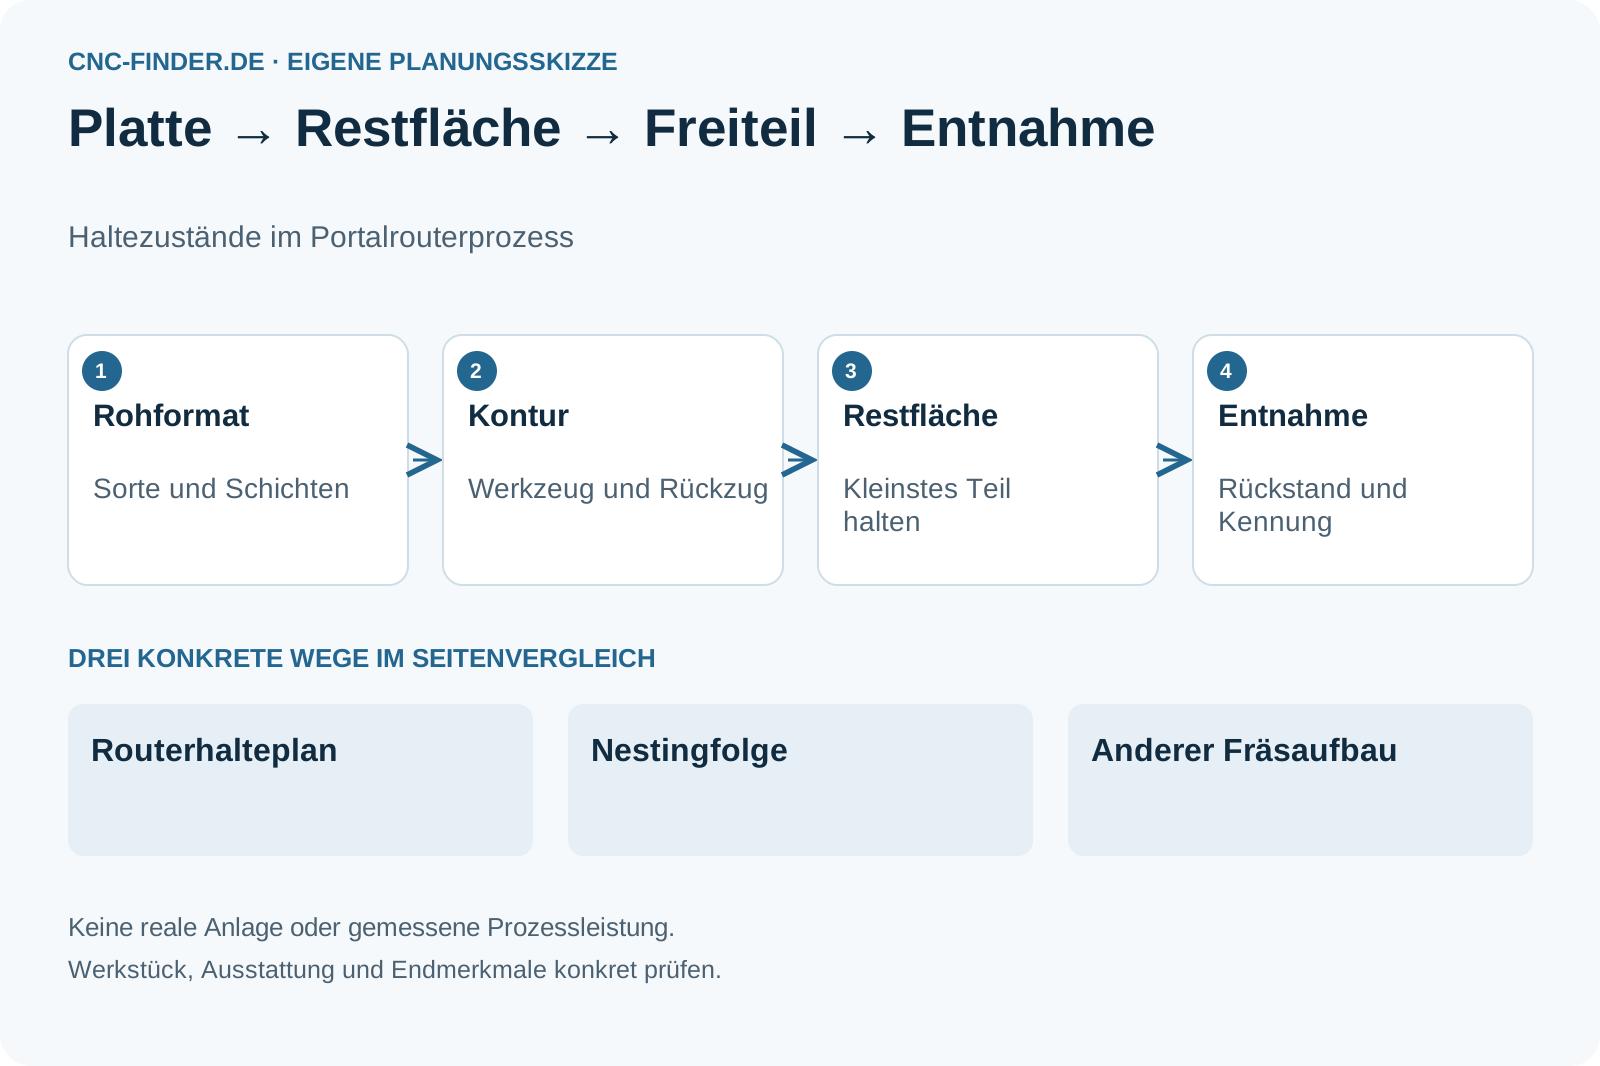
Das Teil nach dem letzten Schnitt
Der Halteplan wird während der Bearbeitung verändert.
- Station
Platte und kleinstes Teil gemeinsam zeigen.
- Station
Halt nach Freifräsen planen.
- Station
Materialsorten statt Gruppenname nennen.
- Station
Rückstände und Entnahme zuordnen.
Plattenhalteblatt für den Portalrouter
Zeigen Sie die kritische Unterstützung nach dem letzten Frässchnitt.

Diese Angaben brauchen Sie noch
- Format, Aufbau und Sorte
- Kleinster Teil und Restfläche
- Werkzeuge, Rückstände und Entnahme
Diese Fragen gehören ins Angebot
- Wann verliert das Teil seine Unterstützung?
- Welche Sorte wurde tatsächlich geprüft?
- Wie wird der Rückstand dieses Materials erfasst?
Platte mit großer Kontur und kleiner Einlage
Hypothetischer Zuschnitt: Die kleine Einlage wird am Ende vollständig freigefräst.
- Möglicher Prüfweg
- Halteweg für die Einlage und Materialzustand in derselben Probe zeigen.
- Noch offen
- Sorte, Auflage, Spindel und Erfassung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV: Absauganlagen für Holzstaub und -späne
Holzstaub und Späne erfordern geeignete technische Maßnahmen gegen Gesundheits-, Brand- und Explosionsgefahren.
Geltungsbereich: Holzbearbeitung. Beschichtungen und Verbundplatten verlangen eine eigene Stoffprüfung; keine Übertragung auf Laserrauch oder Auslegung einer konkreten Absauganlage. Abgerufen am 07.10.2026.
- Sandvik Coromant: Groove or slot milling: geschlossene Taschen
Bei geschlossenen Taschen sind Werkzeugzugang, geeignetes Öffnen der Tasche, kurze Auskragung, stabile Bearbeitung und Spanabfuhr eigene Planungsfragen.
Geltungsbereich: Gelesene Abschnitte End milling of slots und Opening up a slot or pocket. Werkzeugbezogene Erläuterung; keine universelle Werkzeugbahn, Schnittwerte oder Maschinenfreigabe. Abgerufen am 07.10.2026.
- Ensinger: FAQ – Machining of plastics
Der Bearbeitungsabschnitt behandelt Halbzeugspannung, scharfe Werkzeuge, Wärme, Unterstützung, Spannbelastung und Spanabfuhr.
Geltungsbereich: Allgemeine Bearbeitungshinweise; konkrete Grade, Temperbedingungen, Medien und Teilequalität sind gesondert zu klären. Abgerufen am 07.10.2026.
Format, Restfläche, Werkzeug und Rückstand
Die eigene Materialaufgabe setzt den Umfang.
- Auswahlkriterium
Platteneingang
Format, Dicke, Beschichtung und Ebenheitszustand gehören in die Probe. Auflage und Bearbeitungszugabe werden am gleichen Rohformat gezeigt.
- Auswahlkriterium
Halt kleiner Teile
Was hält das Teil nach dem letzten Konturschnitt? Restfläche, Stege oder andere Haltewege werden als konkrete Varianten geprüft, nicht pauschal zugesagt.
- Auswahlkriterium
Werkzeugzugang
Konturen, Taschen und Bohrungen benötigen passende Halter und Rückzüge. Die tatsächliche Spindel- und Werkzeugausstattung wird mit diesen Merkmalen abgeglichen.
- Auswahlkriterium
Material und Rückstände
Die DGUV-Holzquelle betrifft Holzstaub und -späne. Für Kunststoff oder Metall müssen Sorte, Rückstand, Medien und die konkrete Anlage gesondert bestätigt werden.
Große Fläche mit belegtem Halt
Eine Universalfräse wird nicht vorausgesetzt.
- Großflächige Aufträge mit bestätigtem Material- und Halteplan.
- Teilemix, dessen kritische Restfläche in der Probe vorkommt.
- Großen Tisch als Metall-Eignungsnachweis verwenden.
- Holzabsaugung ohne Prüfung auf jeden Materialmix übertragen.
Router, Nesting oder anderer Aufbau
Jeder Weg erhält denselben kleinsten Teil.
Router mit Plattenhalteplan
Flächige Aufträge am belegten Tisch bearbeiten.
- Geeignet für
- Passender Platten- und Konturmix
- Stärke
- Haltefolge am ganzen Format prüfen
- Grenze
- Kleine Teile und Materialmix begrenzen
- Aufwand
- Auflage, Werkzeuge und Erfassung
- Ablauf
- Teilentnahme nach Kontur
Nesting-Werkstattfolge
Zuschnitt, Kennung und Folgeschritte zusammen planen.
- Geeignet für
- Plattenteile mit wiederkehrender Organisation
- Stärke
- Material- und Teilefluss verbinden
- Grenze
- Horizontale Merkmale separat klären
- Aufwand
- Nestingdaten und Halte-/Kennmittel
- Ablauf
- Auftrag und Teil zuordnen
Anderer Fräsaufbau
Den Auftrag an einem passend ausgestatteten Zentrum prüfen.
- Geeignet für
- Begründeter Bedarf an anderer Spannung oder Last
- Stärke
- Werkzeug- und Materialprozess vergleichen
- Grenze
- Format und Rüstfolge ändern sich
- Aufwand
- Vorrichtung und Medien
- Ablauf
- Eigene Zuführung
Der Halt im Auslauf
Das freigefräste Teil bleibt in der Probe.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Router | Nestingfolge | Anderer Fräsaufbau |
|---|---|---|---|
| Eingang | Ganzes Format | Geplantes Format | Rohteile/Vorrichtung |
| Kleinster Teil | Halteplan prüfen | Halteplan + Kennung | Einzelhalt prüfen |
| Material | Sorte bestätigen | Sorte bestätigen | Sorte bestätigen |
| Rückstand | Eigenes Konzept | Plattenprozess | Passendes Medienkonzept |
| Auslauf | Entnahme | Kennung + Folgeschritt | Spannwechsel |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Auflage und Materialerfassung
Rückstände sind Teil des Prozessumfangs.
Diese Positionen gehören zur Gesamtrechnung
- Auflage und Plattenhaltung
- Werkzeuge und materialspezifische Erfassung
- Kennzeichnung und Entnahme
Diese Abkürzungen vermeiden
- Kleinste Kontur aus dem Probebild löschen
- Materialmix nur als Stichwort führen
- Tischfläche mit Prozessleistung gleichsetzen
Die kritische Restfläche bis zur Entnahme zeigen
Der letzte Schnitt ist kein nebensächlicher Zustand.
Format wählen
Reale Platte und kleinstes Teil mit allen Schichten nennen.
Haltefolge zeichnen
Zustand vor und nach dem letzten Konturschnitt darstellen.
Materialprobe durchführen
Werkzeuge und Rückstandskonzept am bestätigten Material prüfen.
Auslauf verfolgen
Entnehmen, kennzeichnen und erforderliche Folgearbeiten zeigen.
Fragen zu Aluminium und Vakuum
Die konkrete Probe ersetzt den Gruppennamen.
Kann ein Holzrouter automatisch Aluminium fräsen?+
Die Bauart reicht nicht. Sorte, Eingriff, Spannung, Spindel und Medien müssen für den konkreten Aluminiumauftrag bestätigt werden.
Ist Vakuum für jedes kleine Teil ausreichend?+
Das darf nicht angenommen werden. Die tatsächliche Restfläche und der Haltezustand werden mit dem eigenen Teil geprüft.
Die kleinste Restfläche eintragen
Das freie Blatt zeigt, wo der Routerauftrag noch keinen nachgewiesenen Halt besitzt.
Anforderungsblatt öffnen- Materialfall bestätigen
- Freies Halteblatt
- Keine Universalfräse
CNC-Portalrouter: weiterführende Fachpfade.
64 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
14 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Portalrouter.
14 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - CarbonfaserverbundCarbonfaserverbund: Lagenaufbau und Schnittkante individuell prüfen
Carbonfaserverbundaufträge nach Matrix, Lagenaufbau, Faserorientierung, Halterung, Bohrungsrand, Rückständen und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - GlasfaserverbundGFK am Portalrouter: Laminat und Zielkanten festlegen
GFK am Portalrouter mit Laminatdaten, oberer und unterer Zielkante, Werkzeugzone und Haltezustand vorbereiten. Freies Blatt für einen konkreten Probeschnitt.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GummiGummi bearbeiten: Zuerst Form und Compound klären
Flache Gummikontur, bearbeitetes Dichtungsprofil oder Formteil unterscheiden. Compound, Rohform und Prüfzustand benennen; Kataloglinks als Auswahlfragen nutzen.
Zur Vertiefung öffnen ↗ - HartschaumHartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaumaufträge nach genauer Platte, Werkstoffsystem, Modellzweck, Klebefuge, dünnem Steg und Finish am tatsächlichen Produkt prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
MDF-Bearbeitung eingrenzen: Plattenformat, Oberfläche, Werkzeugzugang, kleine Restteile und Absaugung. Mit Vergleich und Anforderungsblatt.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - SandwichplatteSandwichplatte bearbeiten: Decklagen, Kern und Einleger getrennt führen
Sandwichplatten nach beiden Decklagen, Kern, Klebeaufbau, Einlegern, Schnittunterstützung und offenem Endrand individuell vorbereiten.
Zur Vertiefung öffnen ↗ - SpanplatteSpanplatte bearbeiten: Deckschicht, Kern und spätere Kante unterscheiden
Spanplatten nach konkretem Produkt, Deckschicht, Kern, Beschichtung, Bohrungsrand und späterer Bekantung am wirklichen Plattenzustand prüfen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Portalrouter.
10 weiterführende SeitenListe öffnen oder schließen+
- Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗
Anwendungen
18 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Portalrouter.
18 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzverbindungenCNC-Holzverbindungen: Gegenstücke und Montage prüfen
CNC-Holzverbindungen planen: Gegenstücke, Bezugsseiten, Faserrichtung, Werkzeugzugang und Montageprobe festlegen. Tragfähigkeitsnachweis gesondert behandeln.
Zur Vertiefung öffnen ↗ - Composite-BeschnittComposite-Beschnitt: Laminat, Teilhalt und Kante gemeinsam prüfen
Composite-Beschnitt planen: Laminataufbau, Bezug, Spannung und Kantenprüfung festlegen. Keine pauschalen Schnittdaten oder Festigkeitsfreigaben.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - ElektrodenfertigungElektrodenfertigung: Arbeitsgeometrie und Halterbezug festlegen
Elektroden mit konkreter Sorte, Arbeitsgeometrie, Halterbezug, Prozesszuordnung und Prüfumfang planen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗
Technik
10 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Portalrouter.
10 weiterführende SeitenListe öffnen oder schließen+
- AbsaugtechnikAbsaugtechnik planen: von der Emission bis zur Übergabe
Absaugangebote mit klarer Emission, Erfassungsstelle, gleichzeitig betriebenen Maschinen, Leitungsweg und Wartung prüfen. Holzstaub und andere Emissionen getrennt klären.
Zur Vertiefung öffnen ↗ - automatischer WerkzeugwechselAutomatischer Werkzeugwechsel: vom Magazin zum richtigen Werkzeug
Werkzeugwechsel prüfen: Werkzeugfolge, Magazinplätze, Halter, Längendaten und Wechselweg gemeinsam planen. Mit Vergleich und Fragen für die Vorführung.
Zur Vertiefung öffnen ↗ - CAM-IntegrationCAM-Integration: vom Modell zum geprüften NC-Programm
CAM bis zur Steuerung planen: Modelle, Werkzeuge, Postprozessor, Kinematik und Programmversionen prüfen. Mit Testauftrag und Fragen für das Integrationsangebot.
Zur Vertiefung öffnen ↗ - Drei-Achs-BearbeitungDrei-Achs-Bearbeitung: erreichbare Flächen vor zusätzlichen Achsen prüfen
Ein Werkstück in Bearbeitungsseiten aufteilen. Werkzeugzugang, Umspannung und Bezugserhalt vergleichen, bevor zusätzliche Achsen bestellt werden.
Zur Vertiefung öffnen ↗ - KollisionsüberwachungKollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Maschinenmodell, Halter, Vorrichtung und Betriebsarten der Überwachung zuordnen. Simulation, Steuerungsüberwachung und Einrichtplan auseinanderhalten.
Zur Vertiefung öffnen ↗ - Nesting-SoftwareNesting-Software auswählen: Materialregeln und Fertigungsablauf testen
Nesting am eigenen Auftrag prüfen: Material, Faserrichtung, Abstand, Rand, Restteile und CAM-Übergabe. Mit Testauftrag und konkreten Fragen an Softwareanbieter.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - RundachseRundachse: nur positionieren oder gemeinsam bearbeiten?
Rundachse aus der Aufgabe planen: Positionieren und simultane Bearbeitung unterscheiden. Spannraum, Steuerung, Post und Nachrüstung mit Arbeitsblatt prüfen.
Zur Vertiefung öffnen ↗ - VakuumspannungVakuumspannung: wirksame Haltefläche während der gesamten Kontur prüfen
Dichtfläche, Leckage, Durchbrüche und verbleibende Teilefläche auf einem Spannplan markieren. Vakuum, mechanische und kombinierte Spannung vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugüberwachungWerkzeuge überwachen: Befund und Reaktion klären
Werkzeugüberwachung auswählen: Bruch, Geometrie und Prozesssignal unterscheiden. Prüffälle, Steuerungsreaktion und verbleibende Werkstückprüfung festhalten.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Portalrouter.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗