
Laserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Eine sichtbare Markierung im frischen Muster ist nur ein Prüfzustand. Werkstoff, Beschichtung und spätere Reinigung können die Aufgabe verändern. Beschreiben Sie zunächst die Information und die Bedingungen, unter denen sie gelesen wird. Dann werden Markierwirkung, Arbeitsfeld und Teilehalter sinnvoll ausgewählt. Schneidleistung ist dafür kein passender Ersatznachweis.
- ✓Späteren Zustand prüfen
- ✓Freies Markierblatt
- ✓Keine Dauerzusage
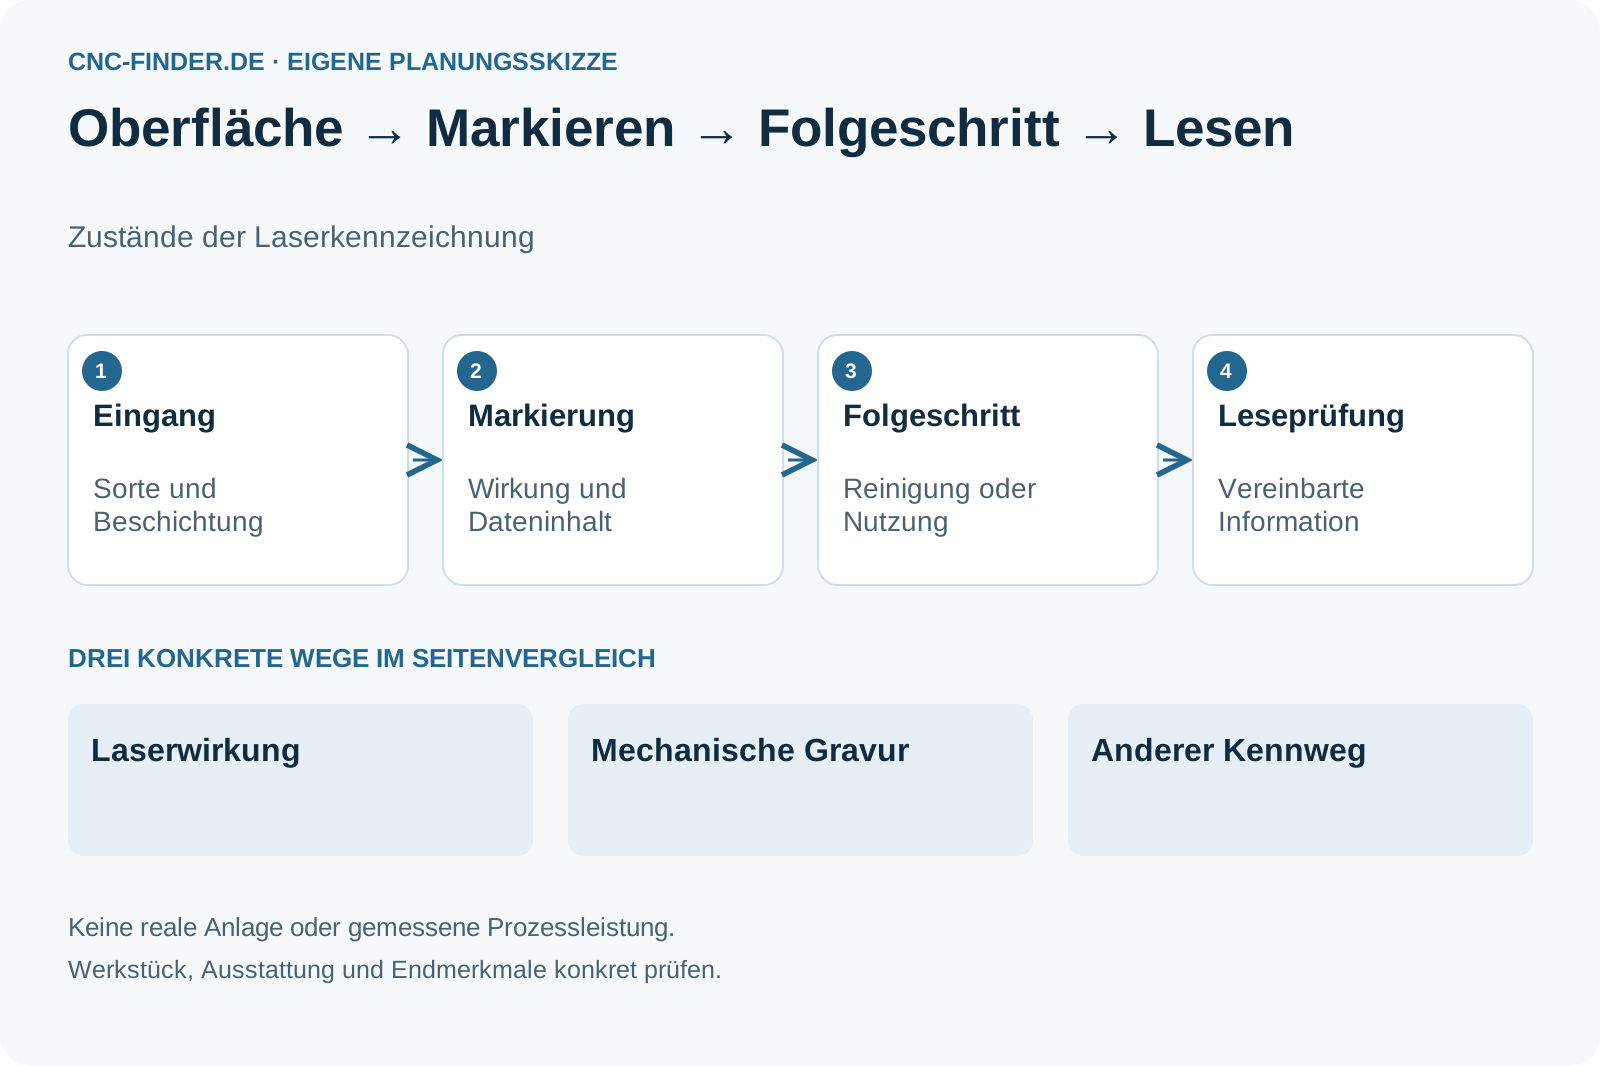
Vom Markieren zum späteren Lesen
Die Oberflächenfolge ist Teil der Aufgabe.
- Station
Oberfläche und Beschichtung nennen.
- Station
Information und Leseweise definieren.
- Station
Teilelage und Arbeitsfeld prüfen.
- Station
Späteren Zustand in der Probe bewerten.
Markier- und Leseblatt
Definieren Sie, was in welchem Zustand lesbar sein muss.

Diese Angaben brauchen Sie noch
- Serienoberfläche und Beschichtung
- Inhalt, Position und Leseweise
- Reinigung oder weitere Nutzung
Diese Fragen gehören ins Angebot
- Wann wird die Information gelesen?
- Was verändert die Oberfläche vorher?
- Wie werden Teil und Datensatz verbunden?
Metallteil mit Kennung vor Reinigung
Hypothetischer Auftrag: Die Markierung wird aufgebracht und später gereinigt.
- Möglicher Prüfweg
- Markierwirkung und Lesbarkeit nach der vereinbarten Reinigung getrennt prüfen.
- Noch offen
- Oberfläche, Quelle, Inhalt und Leseanforderung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: Laser marking – processes
Laserkennzeichnung umfasst verschiedene Oberflächenreaktionen; die Verfahrenswahl hängt von Werkstoff und Qualitätsziel ab.
Geltungsbereich: Herstellerübersicht über Mechanismen. Kein Nachweis für Lesbarkeit auf einem konkreten Gussstück nach Reinigen, Lackieren oder späterer Nutzung. Abgerufen am 07.10.2026.
Oberfläche, Wirkung, Inhalt und Teilfolge
Vier unterschiedliche Nachweise.
- Auswahlkriterium
Oberfläche
Sorte, Beschichtung und vorangegangene Bearbeitung bestimmen den Eingangszustand. Eine blanke Probe ersetzt kein beschichtetes Serienbauteil.
- Auswahlkriterium
Markierwirkung
TRUMPF unterscheidet mehrere Markierverfahren. Das passende Oberflächenergebnis wird für die konkrete Konfiguration bestätigt, ohne universelle Materialkompatibilität zu behaupten.
- Auswahlkriterium
Lesen
Handlesen, Kamera oder Codeprüfung benötigen einen eigenen Auftrag. Dateninhalt, Lage und erwarteter Lesezustand werden festgelegt; Sichtbarkeit allein belegt keine Codequalität.
- Auswahlkriterium
Teilefolge
Wie wird das richtige Teil gehalten und mit dem richtigen Inhalt verknüpft? Halter, Datenstand und spätere Reinigung oder Weiterverarbeitung gehören zur vollständigen Probe.
Kennung mit konkretem Leseauftrag
Frischsichtbarkeit bleibt ein Zwischenzustand.
- Markierungen mit klarem Oberflächen- und Leseauftrag.
- Teile, deren spätere Reinigung oder Nutzung in der Prüfung vorkommt.
- Frischsichtbarkeit mit dauerhafter Lesbarkeit gleichsetzen.
- Schneidlaser anhand seiner Leistung als Beschrifter wählen.
Laser, Gravur oder anderer Kennweg
Die gleiche Information wird verglichen.
Laser markieren
Benannte Wirkung auf der tatsächlichen Oberfläche prüfen.
- Geeignet für
- Bestätigter Oberflächen- und Informationsfall
- Stärke
- Inhalt und Lage flexibel untersuchen
- Grenze
- Späterer Zustand bleibt nachzuweisen
- Aufwand
- Quelle, Optik und Halter
- Ablauf
- Teil und Dateninhalt
Mechanisch gravieren
Geometrische Vertiefung mit Werkzeug herstellen.
- Geeignet für
- Passender Zugang und Oberfläche
- Stärke
- Andere Markierwirkung vergleichen
- Grenze
- Werkzeugkontakt und Kante prüfen
- Aufwand
- Gravierwerkzeug und Spannung
- Ablauf
- Werkzeug- und Teilezustand
Anderen Kennweg einsetzen
Etikett oder passenden externen Weg konkret prüfen.
- Geeignet für
- Begründeter alternativer Informationsauftrag
- Stärke
- Lese- und Lieferzustand vergleichen
- Grenze
- Haftung oder Materialzustand bestätigen
- Aufwand
- Kennmittel und Prüfweg
- Ablauf
- Kennung dem Teil zuordnen
Der spätere Zustand entscheidet
Alle Wege erhalten dieselbe Nutzungsfolge.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Laser | Gravur | Anderer Kennweg |
|---|---|---|---|
| Wirkung | Benanntes Verfahren | Vertiefung/Kante | Kennmittel bestätigen |
| Eingang | Oberfläche nennen | Oberfläche nennen | Untergrund nennen |
| Lage | Arbeitsfeld/Halter | Werkzeugzugang | Position/Halt |
| Lesen | Späteren Zustand | Späteren Zustand | Späteren Zustand |
| Identität | Teil + Inhalt | Teil + Inhalt | Teil + Kennung |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Optik, Daten und Prüfweg
Die Anlage benötigt einen vollständigen Kennumfang.
Diese Positionen gehören zur Gesamtrechnung
- Quelle, Optik und Teilehalter
- Datenzuordnung und Leseprüfung
- Reinigung und Folgeversuch
Diese Abkürzungen vermeiden
- Nur frisches Muster prüfen
- Serienbeschichtung weglassen
- Teil und Dateninhalt nicht zuordnen
Markierung im späteren Lesezustand prüfen
Reinigung oder Nutzung gehört in die Probe.
Information festlegen
Inhalt, Lage und Leseweise benennen.
Oberfläche bereitstellen
Tatsächlichen Serienzustand mit Beschichtung oder Vorbearbeitung verwenden.
Markieren und zuordnen
Richtigen Datenstand am richtig gehaltenen Teil zeigen.
Später lesen
Vereinbarte Reinigung oder weitere Zustände vor der Leseprüfung durchlaufen.
Fragen zu Code und Schneiden
Ergebnisse dürfen nicht gleichgesetzt werden.
Belegt ein sichtbares Muster einen lesbaren Code?+
Nein. Codeinhalt, Lage, Lesegerät und geforderte Prüfung sind eigene Kriterien, die im späteren Zustand bewertet werden.
Kann ich die Schneidleistung übertragen?+
Schneiden und Markieren sind verschiedene Ergebnisaufgaben. Quelle, Optik und Wirkung werden für die Markierung separat bestätigt.
Den späteren Lesezustand eintragen
Das freie Blatt verbindet Oberfläche, Inhalt und die erforderliche spätere Prüfung.
Anforderungsblatt öffnen- Späteren Zustand prüfen
- Freies Markierblatt
- Keine Dauerzusage
Laserbeschriftungsanlage: weiterführende Fachpfade.
58 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
15 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Laserbeschriftungsanlage.
15 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
MDF-Bearbeitung eingrenzen: Plattenformat, Oberfläche, Werkzeugzugang, kleine Restteile und Absaugung. Mit Vergleich und Anforderungsblatt.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Laserbeschriftungsanlage.
21 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik markieren: Identität im späteren Oberflächenzustand prüfen
Medizinische Kennzeichnung technisch vorbereiten: Teilidentität, Material, Oberfläche, Datenfreigabe, Leser und vorgesehene Reinigung am Muster verbinden.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Anwendungen
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Laserbeschriftungsanlage.
7 weiterführende SeitenListe öffnen oder schließen+
- BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗
Technik
4 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Laserbeschriftungsanlage.
4 weiterführende SeitenListe öffnen oder schließen+
- AbsaugtechnikAbsaugtechnik planen: von der Emission bis zur Übergabe
Absaugangebote mit klarer Emission, Erfassungsstelle, gleichzeitig betriebenen Maschinen, Leitungsweg und Wartung prüfen. Holzstaub und andere Emissionen getrennt klären.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - Rauch- und EmissionserfassungRauch- und Emissionserfassung: Stoffe, Entstehungsort und Betriebszustände zuordnen
Werkstoff, Beschichtung, Prozess und Entstehungsort sammeln. Erfassung und Anlagenumfang mit den zuständigen Arbeitsschutzstellen klären.
Zur Vertiefung öffnen ↗ - RundachseRundachse: nur positionieren oder gemeinsam bearbeiten?
Rundachse aus der Aufgabe planen: Positionieren und simultane Bearbeitung unterscheiden. Spannraum, Steuerung, Post und Nachrüstung mit Arbeitsblatt prüfen.
Zur Vertiefung öffnen ↗
Beschaffung
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Laserbeschriftungsanlage.
11 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗