
Sperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzplatten werden mit unterschiedlichen Furnieren, Oberflächen und Beschichtungen geliefert. Die sichtbare Vorderseite kann andere Anforderungen haben als Rückseite und offene Kante. Kennzeichnen Sie diese Seiten vor der Bearbeitung. Zeigen Sie den Bohrungs- oder Fräsaustritt am tatsächlichen Plattenprodukt; ein schönes Muster auf einer anderen Furnierqualität beantwortet die eigene Sichtaufgabe nicht.
- ✓Sichtseite benannt
- ✓Freies Seitenblatt
- ✓Produktgrenze sichtbar
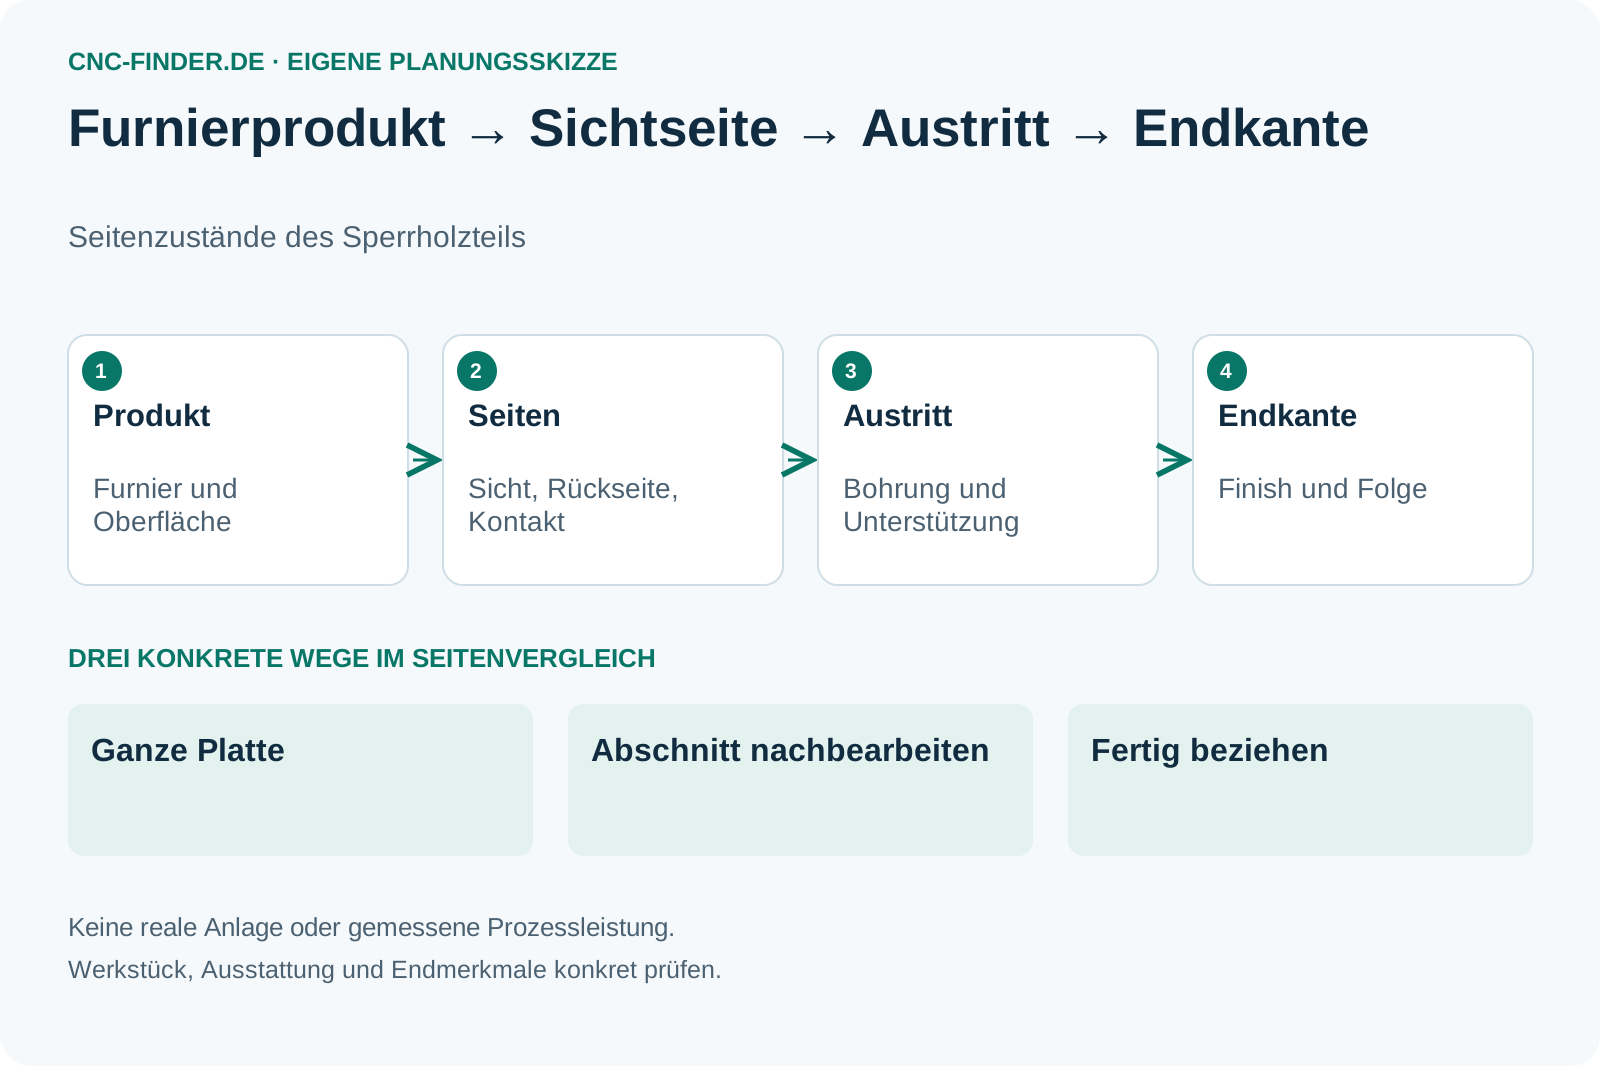
Die Platte mit ihren Sichtseiten
Furnier und Oberfläche werden zugeordnet.
- Kriterium
Konkretes Plattenprodukt nennen.
- Kriterium
Vorderseite, Rückseite und Kante markieren.
- Kriterium
Furnieraufbau und Beschichtung führen.
- Kriterium
Austrittskante im realen Halt prüfen.
Seitenblatt für Sperrholz
Jede sichtbare Kante erhält die tatsächliche Platten- und Auflagenseite.

Diese Angaben brauchen Sie noch
- Plattenprodukt und Furnieraufbau
- Sicht- und Kontaktseiten
- Austrittskante und Endzustand
Diese Fragen gehören ins Angebot
- Welche Seite liegt beim Schnitt unten?
- Welche Kante bleibt am Endteil offen?
- Wie wird die Austrittsseite unterstützt?
Sperrholzblende mit sichtbarer Bohrung
Hypothetisches Teil: Vorderseite und offene Bohrungskante bleiben sichtbar.
- Möglicher Prüfweg
- Bohrungsaustritt und Konturkante am echten Produkt mit vereinbarter Auflage prüfen.
- Noch offen
- Produkt, Furnierqualität, Werkzeug und Finish sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- UPM Plywood / WISA: WISA-Birch
WISA-Birch besteht aus Birkenfurnieren; Oberflächen und lieferbare Formate gehören zum konkreten Produkt.
Geltungsbereich: WISA-Birch. Die verlinkten DoP-Leistungswerte wurden nicht in einen eigenen Bearbeitungsnachweis übernommen. Abgerufen am 07.10.2026.
- DGUV: Absauganlagen für Holzstaub und -späne
Holzstaub und Späne erfordern geeignete technische Maßnahmen gegen Gesundheits-, Brand- und Explosionsgefahren.
Geltungsbereich: Holzbearbeitung. Beschichtungen und Verbundplatten verlangen eine eigene Stoffprüfung; keine Übertragung auf Laserrauch oder Auslegung einer konkreten Absauganlage. Abgerufen am 07.10.2026.
Furnierseiten und Endkante über die Folge erhalten
Die konkrete Furnierplatte begleitet Zuschnitt, Bohrung, Kennzeichnung und Finish. Eine saubere Vorderseite sagt noch nichts über den Austritt aus.
Nest, Auflage und Aggregat
Wie bleiben Sichtfurnier und Rückseite bis zur letzten Entnahme unterstützt?
- Plattenprodukt, Beschichtung und Sichtseite markieren.
- Nestingresthalt, Routerauflage sowie Seiten-/Stirnzugang im Holzzentrum am selben Teil prüfen.
Bohrung und feine Linie
Was geschieht am rückseitigen Furnier bei Bohreraustritt oder Gravur?
- Halterhülle und Austrittsunterstützung benennen.
- Feine Kontur und Faserkante nach vorgesehenem Finish betrachten.
Laser und Wasserstrahl
Welcher zusätzliche Materialeinfluss gehört beim Sperrholzzuschnitt in die Anfrage?
- Beim CO₂-Laser konkrete Platte, Klebstoff und Emissionsgrenze bestätigen.
- Beim Wasserstrahl Feuchte, Austritt, Halt und Lieferzustand prüfen; kein nasses Muster als allgemeine Eignung verwenden.
Kennzeichnung der Platte
Welche Sperrholzseite trägt den Dateninhalt nach Schleifen oder Lackieren?
- Sichtseite, Datenstand und Laserwirkung konkret nennen.
- Lesbarkeit erst im vereinbarten Endzustand beurteilen.
Produkt, Kontakt, Austritt und Folge
Die Endkante erhält einen Prüfweg.
- Auswahlkriterium
Produktaufbau
WISA-Birch beschreibt Birkenfurniere und produktbezogene Oberflächen und Formate. Erfassen Sie das eigene Produkt; verlinkte Leistungswerte sind kein Bearbeitungsnachweis dieses Bauteils.
- Auswahlkriterium
Sichtseiten
Welche Seite liegt auf der Auflage und welche bleibt sichtbar? Kontakt, Schutz und Kennung werden auf der Plattenskizze gezeigt.
- Auswahlkriterium
Austritt
Bohrung und Kontur benötigen eine Probe an der kritischen Austrittsseite. Werkzeug, Unterstützung und späterer Kantenstatus werden gemeinsam geprüft.
- Auswahlkriterium
Folge
Offene Kante, Beschichtung oder weitere Verbindung erhalten einen vereinbarten Endzustand. Funktion oder Tragfähigkeit sind bei Bedarf separat fachlich zu bestätigen.
Sperrholz mit repräsentierter Oberfläche
Die Produktidentität bleibt erhalten.
- Sperrholzteile mit definierten Sichtseiten und Produktzustand.
- Aufträge mit repräsentierter Bohrungs- und Konturaustrittskante.
- Jede Sperrholzqualität mit einer einzigen Platte bestätigen.
- Oberflächenqualität mit eigenem Bauteilfestigkeitsnachweis verwechseln.
Platte, Abschnitt oder fertiges Teil
Die Seitenkennung begleitet den Rohweg.
Platte konturieren
Produkt mit definiertem Seiten- und Halteplan bearbeiten.
- Geeignet für
- Passender Kontur- und Bohrmix
- Stärke
- Austrittskante direkt zeigen
- Grenze
- Sichtseite und Resthalt beachten
- Aufwand
- Werkzeuge, Auflage und Schutz
- Ablauf
- Platten- und Teilekennung
Vorgeschnittene Platte nachbearbeiten
Abschnitte mit definierten Sichtseiten übernehmen.
- Geeignet für
- Begründete Aufgabenteilung
- Stärke
- Restkontur gezielt prüfen
- Grenze
- Schnittbezug und Oberfläche sichern
- Aufwand
- Zuschnitt und Einzelhalt
- Ablauf
- Vor- und Endseite
Fertiges Sperrholzteil beziehen
Produkt und Kantenstatus bestellen.
- Geeignet für
- Seltene Sicht- oder Verbindungsaufgabe
- Stärke
- Endumfang konkret vereinbaren
- Grenze
- Aufbau und Sichtqualität sichern
- Aufwand
- Lieferkontrolle und Schutz
- Ablauf
- Teil- und Produktbeleg
Der sichtbare Austritt zählt
Alle Wege erhalten die gleiche Endkante.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Ganze Platte | Vorgeschnitten | Fertig bezogen |
|---|---|---|---|
| Produkt | Plattenbezeichnung | Plattenbezeichnung | Produktbeleg |
| Seite | Vor/Rück markieren | Vor/Rück erhalten | Sichtseite bestellen |
| Austritt | Unterstützung prüfen | Einzelhalt prüfen | Kante prüfen |
| Kontakt | Auflage/Schutz | Spannung/Schutz | Transportschutz |
| Folge | Endkante herstellen | Restkante herstellen | Lieferzustand |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Schutz und Austrittsunterstützung
Die Sichtaufgabe ergänzt den Schnitt.
Diese Positionen gehören zur Gesamtrechnung
- Produktqualität und Sichtschutz
- Werkzeuge und Austrittsunterstützung
- Kantenfinish und Endprüfung
Diese Abkürzungen vermeiden
- Sichtseite nicht kennzeichnen
- Andere Furnierqualität als Probe verwenden
- Saubere Kante als Festigkeitsbeleg ausgeben
Die sichtbare Austrittsseite am echten Produkt prüfen
Die Austrittskante gehört zur Probe.
Produkt nennen
Furnierprodukt, Oberfläche und Stärke erfassen.
Seiten markieren
Sicht-, Rück- und Kontaktflächen eindeutig kennzeichnen.
Austritt zeigen
Kritische Kontur oder Bohrung mit realer Unterstützung vorführen.
Endkante bewerten
Reinigung, Restfinish und erforderliche Folgefunktion prüfen.
Fragen zu Produkt und Tragfunktion
Bearbeitung und Bauteilfunktion sind getrennte Nachweise.
Ist jede Birkenplatte derselbe Nachweis?+
Nein. Produkt, Oberfläche, Aufbau und benötigte Sichtqualität müssen der tatsächlichen Probe entsprechen.
Belegt eine saubere Kante die Tragfunktion?+
Sie zeigt zunächst einen Bearbeitungszustand. Eine erforderliche Trag- oder Verbindungsfunktion braucht einen eigenen fachlichen Nachweis.
Die sichtbare Austrittsseite eintragen
Das freie Blatt verbindet Sperrholzprodukt, Auflage und Endkante.
Anforderungsblatt öffnen- Sichtseite benannt
- Freies Seitenblatt
- Produktgrenze sichtbar
Sperrholz: weiterführende Fachpfade.
27 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
8 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Sperrholz.
8 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
19 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Sperrholz.
19 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzverbindungenCNC-Holzverbindungen: Gegenstücke und Montage prüfen
CNC-Holzverbindungen planen: Gegenstücke, Bezugsseiten, Faserrichtung, Werkzeugzugang und Montageprobe festlegen. Tragfähigkeitsnachweis gesondert behandeln.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗