
Acrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Bei Acrylglas kann die sichtbare Kante die eigentliche Aufgabe sein. Beschreiben Sie die genaue Platte, ihre Oberfläche und den Zustand, in dem die Kante übergeben wird. Trennen Sie Herstellen der Kontur von möglichem Finish. Halterung und Schutz der Sichtfläche müssen bereits vor dem Schnitt stimmen; eine gut aussehende Demo in anderem Plattenmaterial beantwortet diese Frage nicht.
- ✓Sichtzustand vereinbart
- ✓Freies Kantenblatt
- ✓Produktgrenze benannt
Die Kante am sichtbaren Produkt
Platte und Sichtseite werden benannt.
- Kriterium
Plattenbezeichnung und Oberfläche nennen.
- Kriterium
Sichtflächen und Kontaktflächen trennen.
- Kriterium
Kritische Kante im realen Halt zeigen.
- Kriterium
Finish und Reinigung konkret vereinbaren.
Sichtflächenblatt für Acrylglas
Ordnen Sie Kontur, Auflage und Finish der tatsächlichen Sichtseite zu.

Diese Angaben brauchen Sie noch
- Genaue Platte und Sichtseite
- Kleinste Kontur und Kontaktflächen
- Finish und Endbetrachtung
Diese Fragen gehören ins Angebot
- Welche Fläche darf die Spannung berühren?
- Wann wird die Kante beurteilt?
- Welches Finish gehört zum Angebot?
Klares Schild mit engem Innenausschnitt
Hypothetisches Teil: Innenkante und Vorderseite bleiben sichtbar.
- Möglicher Prüfweg
- Halt, engste Kontur und vereinbarten Endzustand der Kante am echten Plattenprodukt prüfen.
- Noch offen
- Platte, Werkzeug, Finish und Sichtanforderung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- POLYVANTIS / PLEXIGLAS: Bearbeiten von PLEXIGLAS, Kapitel 1.2 und 4
Die Richtlinie beschreibt mögliche Eigenspannungen und Verzug bei einseitigem Abtrag sowie Werkzeugwahl, Spanabfuhr und materialverträgliche Medien beim Fräsen.
Geltungsbereich: Gelesene Abschnitte 1.2, Fräsen und Polieren; keine Pocket-Geometriefreigabe, universellen Parameter oder Garantie einer optisch klaren Fläche. Abgerufen am 07.10.2026.
- Trotec: Materials not suited for laser processing
Trotec schließt unter anderem PVC und halogenhaltige Materialien wegen gefährlicher prozessbedingter Gase oder Stäube aus.
Geltungsbereich: Gelesene Ausschlussliste; genaue Zusammensetzung und Freigabe des eigenen Plattenmaterials bleiben zu klären. Abgerufen am 07.10.2026.
Sichtfläche und Prozessweg gemeinsam vergleichen
Eine transparente Kante, eine Bohrung und eine Kennzeichnung verlangen unterschiedliche Nachweise an derselben konkreten Platte.
Zentrum und profilartige Rohform
Welche Sichtseite berührt die Spannung, und welcher Fräs- oder Bohrzugang bleibt am Acrylteil frei?
- Platte, Beschichtung und geschützte Sichtseite angeben.
- Bei Profilklemmung den freien Abschnitt, beim Schwenken Halterhülle und Rückzug zeigen; nach dem Entspannen betrachten.
Robotischer Konturweg
Bleiben Halt und Kantenbild über die ungünstigste Roboterorientierung vergleichbar?
- Acrylsorte, Zellenaufbau und längsten Werkzeugzugang benennen.
- Kante und Oberfläche an derselben gereinigten Probe beurteilen.
Plattenauflage und Freiteil
Was hält den letzten Acrylsteg, wenn die Kontur aus der Platte gelöst wird?
- Routerauflage oder Nesting-Vakuum bis zur Teileentnahme prüfen.
- Beschlag- oder Stirnbohrung mit realem Halter und Ausbruchstelle ergänzen.
Laser- oder Wasserstrahlkontur
Welcher thermische oder nasse Schnittweg ist für die benannte Acrylplatte und ihren Endzustand ausdrücklich vorgesehen?
- Beim CO₂-Laser exakte Platte, Emissionen und bestätigte Prozessgrenze klären.
- Beim Wasserstrahl Eintritt, Halten, Wasserzustand und Innenkante vor Reinigung vergleichen.
Gravur oder Laserkennzeichnung
Welche kleine Linie soll auf welcher Acryloberfläche tatsächlich lesbar bleiben?
- Mechanische Werkzeugspitze und Laserwirkung als verschiedene Wege vergleichen.
- Datenstand, Kontrast und Sichtseite nach der vorgesehenen Reinigung prüfen.
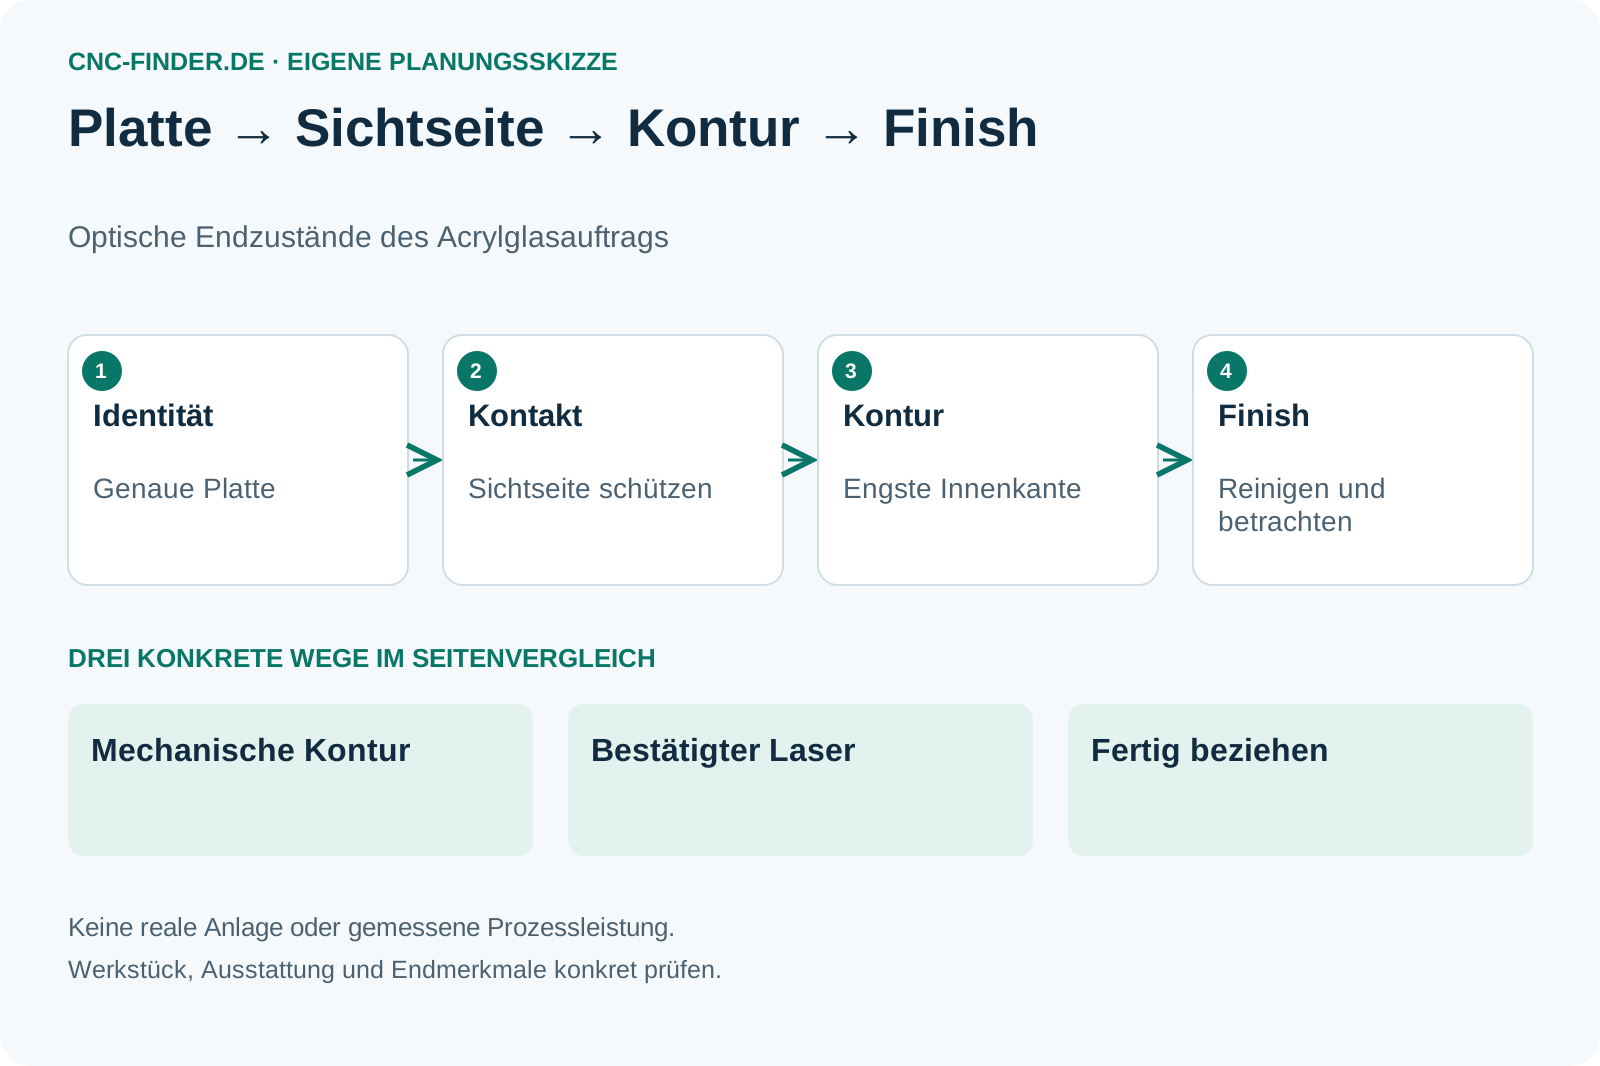
Identität, Kontakt, Kontur und Finish
Vier Aufgaben der optischen Endfolge.
- Auswahlkriterium
Plattenidentität
Die PLEXIGLAS-Verarbeitungsrichtlinie ist produktbezogen. Tatsächliche Platte und Oberflächenzustand werden benannt; Empfehlungen werden nicht pauschal auf jeden transparenten Kunststoff übertragen.
- Auswahlkriterium
Kontakt
Welche Sichtfläche berührt Auflage oder Spanner? Schutz, Spannung und Entnahme müssen die richtige Seite berücksichtigen.
- Auswahlkriterium
Konturweg
Werkzeug und Halter werden der kleinsten Innenkontur zugeordnet. Mechanischer oder anderer Schnittweg wird am tatsächlichen Material und gewünschten Kantenstatus bestätigt.
- Auswahlkriterium
Finish
Was bleibt nach dem Schnitt noch zu tun? Kantenfinish, Reinigen und spätere Betrachtung erhalten einen vereinbarten Endzustand ohne pauschale Klarheitszusage.
Acrylglas mit belegtem Sichtzustand
Ein anderer klarer Kunststoff reicht nicht.
- Acrylglasaufgaben mit definierter sichtbarer Kante.
- Teile mit belegter Platten- und Schutzfolge.
- Jeden klaren Kunststoff als Acrylglas behandeln.
- Schnittzustand ohne Prüfung als optisch fertig zusagen.
Werkzeug, bestätigter Laser oder Lieferteil
Alle Wege erhalten dieselbe sichtbare Kante.
Mechanische Kontur
Acrylplatte mit bestätigtem Werkzeug bearbeiten.
- Geeignet für
- Passender Werkzeugzugang
- Stärke
- Kante und Halt direkt untersuchen
- Grenze
- Finish kann gesondert bleiben
- Aufwand
- Werkzeuge, Schutz und Spannung
- Ablauf
- Sichtfläche erhalten
Bestätigten Laserschnitt prüfen
Optischen Schnittweg an der konkreten Platte untersuchen.
- Geeignet für
- Begründete Material- und Konturfreigabe
- Stärke
- Anderen Kantenstatus vergleichen
- Grenze
- Material und Erfassung bestätigen
- Aufwand
- Laser und Rückstandskonzept
- Ablauf
- Teil- und Oberflächenzustand
Fertige Acrylkontur beziehen
Kontur und sichtbaren Finishzustand bestellen.
- Geeignet für
- Seltene Sichtflächenaufgabe
- Stärke
- Optischen Endumfang vereinbaren
- Grenze
- Plattenidentität und Musterstand sichern
- Aufwand
- Lieferprüfung und Schutz
- Ablauf
- Sichtseite eindeutig zuordnen
Der Zeitpunkt des fertigen Finishs
Restarbeit bleibt im Vergleich erhalten.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Mechanische Kontur | Bestätigter Laser | Fertig bezogen |
|---|---|---|---|
| Eingang | Genaue Platte | Genaue Platte | Plattenbeleg |
| Kontakt | Spann-/Auflagefläche | Halter-/Auflagefläche | Transportschutz |
| Kante | Schnitt + Restfinish | Schnittzustand prüfen | Finishumfang |
| Reinigung | Vereinbaren | Vereinbaren | Lieferzustand |
| Prüfung | Sichtbarer Endzustand | Sichtbarer Endzustand | Musterstand |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Schutz und Endbetrachtung
Die Sichtaufgabe umfasst mehr als den Schnitt.
Diese Positionen gehören zur Gesamtrechnung
- Sichtflächenschutz und Spannung
- Konturwerkzeug oder bestätigter Schnittweg
- Finish, Reinigung und optische Prüfung
Diese Abkürzungen vermeiden
- Plattenprodukt nicht nennen
- Sichtseite im Halteplan vergessen
- Finish als kostenlosen Rest voraussetzen
Sichtfläche und kritische Kante gemeinsam prüfen
Die kritische Kontur gehört in die Probe.
Platte nennen
Identität, Oberflächenzustand und Sichtseite festlegen.
Kontakt zeigen
Auflage, Spannung und Schutz der richtigen Fläche nachvollziehen.
Kontur herstellen
Kleinste Innenkontur und sichtbare Kante vorführen.
Finish beurteilen
Vereinbarte Restfolge und Endbetrachtung durchlaufen.
Fragen zu Material und Finish
Transparenz ist keine Materialidentität.
Ist jeder transparente Kunststoff Acrylglas?+
Nein. Materialidentität und genaue Platte müssen benannt sein, bevor ein Bearbeitungsweg bestätigt wird.
Ist die Schnittkante automatisch optisch fertig?+
Das muss die vereinbarte Probe zeigen. Schnitt, Finish und Endbetrachtung werden als getrennte Zustände geführt.
Ihre sichtbare Kante eintragen
Das freie Blatt trennt den Schnittauftrag vom gewünschten optischen Endzustand.
Anforderungsblatt öffnen- Sichtzustand vereinbart
- Freies Kantenblatt
- Produktgrenze benannt
Acrylglas: weiterführende Fachpfade.
40 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
17 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Acrylglas.
17 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
23 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Acrylglas.
23 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenAcrylglas-Taschen fräsen: Boden, Restwand und Sichtfläche prüfen
Acrylglas-Tasche als Musterauftrag planen: Restwand, Werkzeugzugang, Auflage, Spanabfuhr, Bodenqualität und spätere Reinigung zusammen prüfen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗