
Gummi bearbeiten: Zuerst Form und Compound klären
Eine flache Elastomerkontur, eine rotationssymmetrische Dichtung und ein geformtes Bauteil sind verschiedene Aufgaben. Der Name Gummi beschreibt dafür zu wenig. Benennen Sie Compound, Rohform und gewünschte Funktion. Dann lässt sich entscheiden, welcher Herstellungs- oder Bearbeitungsweg überhaupt verglichen werden soll.
- ✓Bauteilblatt frei
- ✓Katalog ist Navigation
- ✓Keine Materialfreigabe
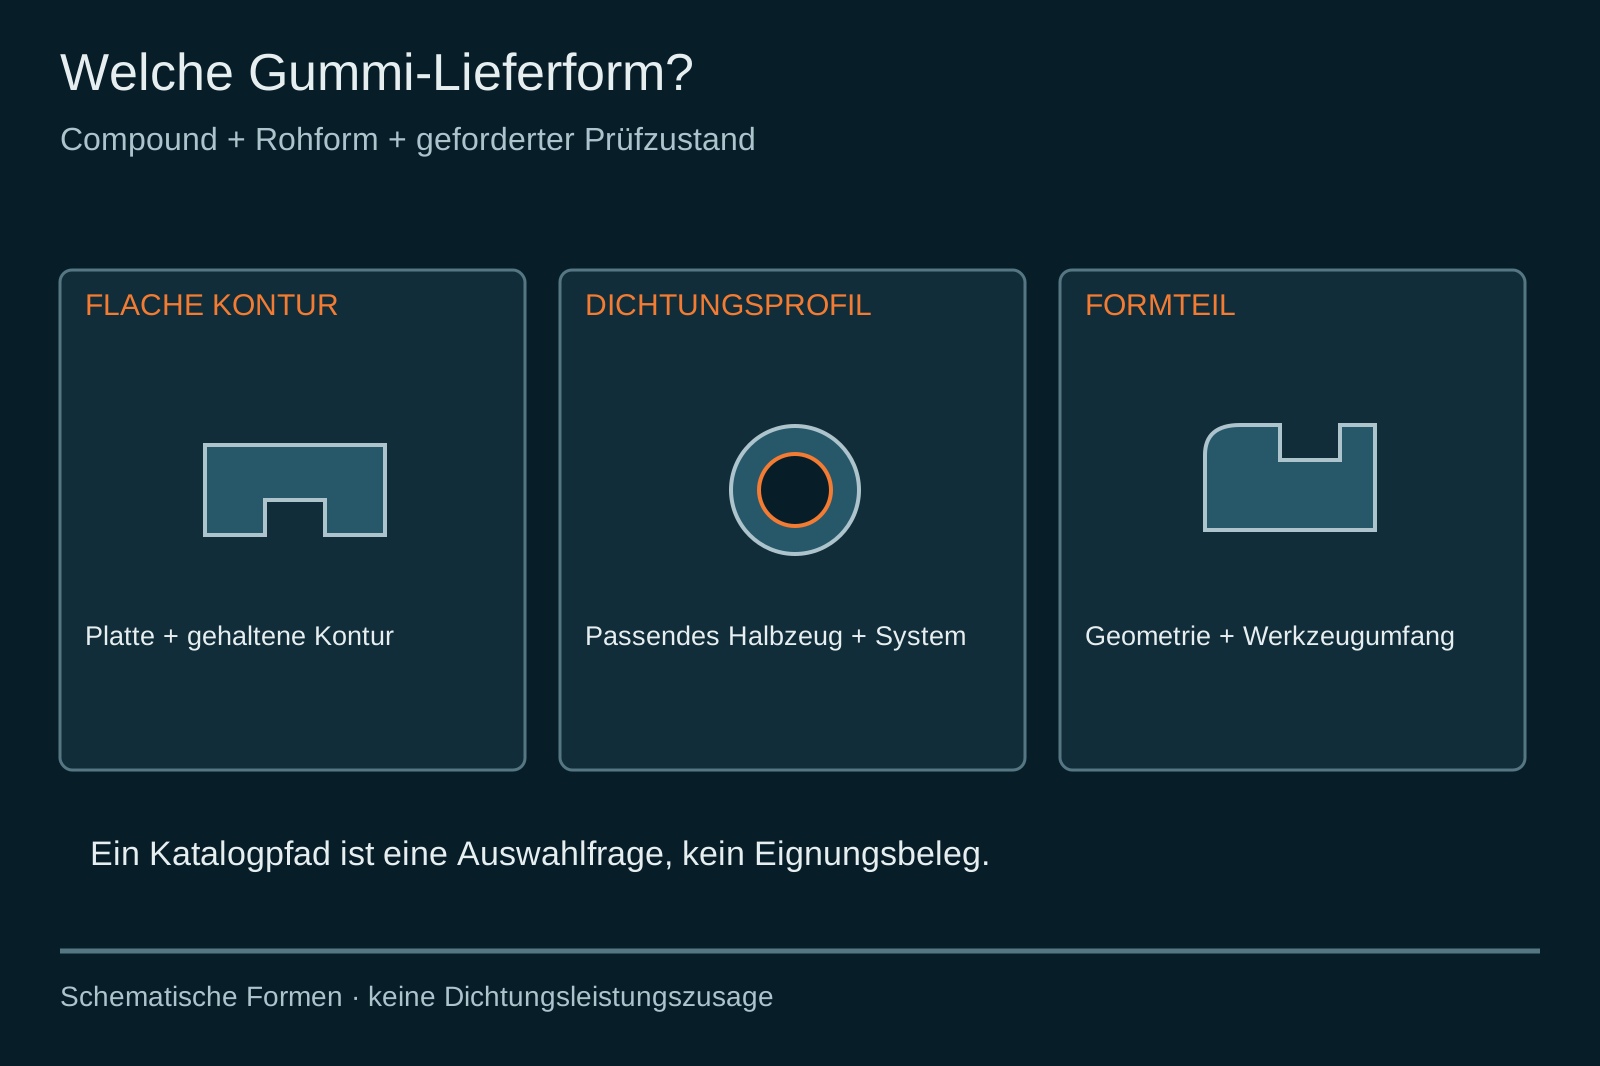
Drei Formen führen zu drei unterschiedlichen Fragen
Die gewünschte Lieferung wird vor der Maschinenklasse beschrieben.
- Kriterium
Flache Kontur, Dichtungsprofil und Formteil trennen.
- Kriterium
Compound und Lieferzustand genauer als nur Gummi benennen.
- Kriterium
Geforderten Mess- und Nutzungszustand festhalten.
- Kriterium
Katalogverweise als Fragen lesen, nicht als Eignungsnachweis.
Compound, Lieferform und Prüfung auf einem Blatt
Mit drei klaren Angaben entsteht eine beantwortbare Prozessfrage.

Diese Angaben brauchen Sie noch
- Compound und verfügbare Materialangaben
- Rohform und Zeichnung des Endteils
- Aufnahme sowie unbelasteter/definierter Einbauzustand
- Gewünschte Funktion und benötigte Nachweise
Diese Fragen gehören ins Angebot
- Welche Materialangabe fehlt dem Sammelbegriff Gummi?
- Ist ein flacher Zuschnitt oder ein räumliches Profil gemeint?
- In welchem Zustand gilt das geforderte Maß?
- Welchen Material- und Profilumfang bestätigt der Lieferant?
Planungsbeispiel: Platte und Dichtungsprofil nicht verwechseln
Eine Anfrage nennt Gummi und eine Härte. Ein Bild zeigt eine flache Kontur; die Zeichnung verlangt ein rotationssymmetrisches Dichtungsprofil.
- Möglicher Prüfweg
- Zuerst gewünschte Lieferform und Compound klären. Plattenzuschnitt, spezielles Drehsystem und Formteil werden nicht mit derselben Rohform verglichen.
- Noch offen
- Konkreter Werkstoff, Halbzeug, Nutzungszustand und Funktionsnachweis; keine Aussage zur Dichtungsleistung.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- SKF: SKF SEAL JET 200 PRO, PUB SE/S7 19905 EN, July 2024
Das spezielle CNC-Drehsystem nutzt eigene Halbzeuge und nennt ausgewählte Elastomere wie NBR und FKM.
Geltungsbereich: PDF Seiten 1–2; bestimmtes System und eigene Materialien. Keine allgemeine Gummi-Fräs- oder Dichtungsfreigabe. Abgerufen am 07.10.2026.
- Trelleborg: Engineered Molded Parts
Individuell geformte Elastomerteile werden als eigener Produktweg beschrieben.
Geltungsbereich: Abschnitt zur individuellen Formteillösung; keine Material-, Werkzeug- oder Funktionsbestätigung für Ihr Bauteil. Abgerufen am 07.10.2026.
Elastischen Zustand und freies Endmaß gemeinsam betrachten
Die gehaltene Kontur muss nicht dem entnommenen Bauteil entsprechen.
Kontur beim Halten
Welche Materialstauchung entsteht durch den tatsächlich verwendeten Aufbau?
- Sorte, Dicke und Haltestellen zeigen.
- Endkontur nach dem Lösen der Spannung beurteilen.
Kante nach dem Trennen
Welche Rückstände oder Verformungen sind am funktionsfertigen Teil zulässig?
- Schnittweg und Endablage vereinbaren.
- Funktion und Kantenmerkmal am Originalmaterial prüfen.
Material, Form, Prozess und Prüfzustand
Jedes Feld begrenzt die Aussage zum eigenen Bauteil.
- Auswahlkriterium
Compound und Rohform
Sammeln Sie genaue Materialbezeichnung, verfügbare Herstellerangaben und Lieferzustand. Liegt Platte, Rohrhalbzeug oder ein bereits geformtes Teil vor? Härte ist eine zusätzliche Angabe, ersetzt aber Materialidentität und Vorgeschichte nicht. Unbekannte Bestandteile bleiben eine Lieferantenfrage.
- Auswahlkriterium
Flache Kontur oder räumliches Profil
Eine Außenkontur aus einer Platte braucht andere Auflage und Ergebnismerkmale als eine rotationssymmetrische Dichtung. SKF beschreibt SEAL JET 200 PRO als spezielles CNC-Drehsystem mit eigenen Halbzeugen, unter anderem ausgewählten NBR- und FKM-Werkstoffen. Das bestätigt keine universelle Fräsbarkeit aller Gummis.
- Auswahlkriterium
Formteil als eigene Alternative
Ein angeformtes Detail oder ein Verbund mit einem anderen Werkstoff kann eine Formteilfrage sein. Trelleborg führt individuell geformte Elastomerteile als eigenen Produktweg. Klären Sie Geometrie, Werkzeugumfang und Material mit dem Lieferanten; der Produktweg ist keine Freigabe einer konkreten Dichtung.
- Auswahlkriterium
Zustand der vereinbarten Prüfung
Legen Sie fest, wie das elastische Teil aufliegt beziehungsweise aufgenommen wird und ob das Maß am unbelasteten Teil oder in einer definierten Einbausituation gilt. Beide Zustände werden nicht stillschweigend gleichgesetzt. Funktion, Medienkontakt und benötigte Nachweise werden am tatsächlichen Einsatzfall vereinbart.
Welche Rohform und welcher Nachweis werden gebraucht?
Herstellerlösungen gelten für ihren beschriebenen Umfang.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Flache Kontur | Gedrehtes Dichtungsprofil | Formteil |
|---|---|---|---|
| Rohform | Benannte Platte | Passendes Systemhalbzeug | Vereinbarter Formteilwerkstoff |
| Geometrie | Innen-/Außenkontur | Rotationssymmetrisches Profil | Geformte Details oder Verbund |
| Materialgrenze | Compound im Verfahren bestätigen | Konkretes Materialsystem prüfen | Compound mit Lieferant festlegen |
| Prüfzustand | Auflage und Maßzustand nennen | Profil- und Funktionsanforderung | Maß/Funktion nach Liefervereinbarung |
| Angebotsfrage | Wie wird die Kontur gehalten und geprüft? | Welche Materialien und Profile sind bestätigt? | Was umfasst Werkzeug und Lieferung? |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Flache Kontur, gedrehtes Profil oder Formteil
Die Alternativen werden am gleichen Endziel beurteilt.
Flache Elastomerkontur
Eine Kontur aus benannter Platte mit geeigneter Aufnahme untersuchen.
- Geeignet für
- Flache Teile mit festgelegtem Kanten- und Maßzustand
- Stärke
- Rohform und benötigte Kontur sind klar beschrieben
- Grenze
- Verfahren muss am konkreten Compound bestätigt werden
- Aufwand
- Halbzeug, Auflage und Kantenprüfung
- Ablauf
- Entnahme darf den vereinbarten Zustand nicht verdecken
Spezielles Dichtungs-Drehsystem
Ein rotationssymmetrisches Profil mit passendem Halbzeug prüfen.
- Geeignet für
- Dichtungsgeometrie im tatsächlich angebotenen System
- Stärke
- Hersteller beschreibt einen eigenen Prozess- und Materialumfang
- Grenze
- Keine Übertragung auf jeden Gummi oder beliebige Maschine
- Aufwand
- Materialsystem, Profilprogramm und Prüfung
- Ablauf
- Nutzungszustand und erforderliche Funktionsnachweise klären
Individuelles Formteil
Geometrie und Compound als geformtes Teil anfragen.
- Geeignet für
- Angeformte Details oder passende Verbundaufgabe
- Stärke
- Formteil als eigenen Lieferweg vergleichen
- Grenze
- Werkzeug- und Materialfrage bleiben anwendungsbezogen
- Aufwand
- Werkzeugumfang, Einführung und Serienlieferung
- Ablauf
- Änderungen und Prüfmerkmale mit Lieferant vereinbaren
Wann ein Materialgespräch konkret wird
Ein identifizierter Compound ersetzt pauschale Werkstoffnamen.
- Ein identifiziertes Elastomer mit definierter Rohform und Zeichnung.
- Ein Vergleich verschiedener Herstellungswege für denselben geforderten Endzustand.
- Aus einem Routing-Katalogpfad universelle Fräsbarkeit ableiten.
- Nur die Härte nennen und daraus Dichtungsfunktion oder Materialbeständigkeit zusagen.
Das Gummi-Bauteilblatt füllen
Rohform und Prüfzustand werden nicht ausgelassen.
Material benennen
Compound, Herstellerangaben und Lieferzustand sammeln.
Form zeigen
Platte, Profil oder Formteil anhand der Zeichnung unterscheiden.
Zustand festlegen
Aufnahme sowie Mess- und Nutzungszustand beschreiben.
Prozessfrage stellen
Bearbeitbarkeit, Lieferumfang und fehlenden Nachweis konkret erfragen.
Vom Halbzeug zur geprüften Funktion
Materialklärung und Prüfung gehören zum Lieferumfang.
Diese Positionen gehören zur Gesamtrechnung
- Materialklärung und passendes Halbzeug
- Auflage, Aufnahme und nötige Bearbeitungsschritte
- Bei Formteilen Werkzeugumfang und Liefergrenze
- Maß-/Funktionsprüfung im vereinbarten Zustand
Diese Abkürzungen vermeiden
- Gummi als vollständige Werkstoffspezifikation behandeln
- Katalogzuordnung als technische Bestätigung ausgeben
- Unbelastetes Maß und Einbauzustand vermischen
Fragen zu Material und Verfahren
Härte oder Katalogeintrag allein geben keine Eignungszusage.
Lässt sich jeder Gummi auf einem CNC-Router bearbeiten?+
Das ist aus der Werkstoffbezeichnung nicht ableitbar. Compound, Rohform, Werkzeug, Aufnahme und Ergebnis müssen konkret bestätigt werden. Die bestehenden Routerlinks sammeln Auswahlfragen und erteilen keine universelle Eignungszusage.
Reicht eine Shore-Härte für die Auswahl?+
Nein. Benennen Sie zusätzlich Compound, Lieferzustand, Geometrie und geforderten Einsatz. Die Härteangabe allein beantwortet weder Bearbeitbarkeit noch Medienbeständigkeit oder Dichtungsfunktion.
Warum steht ein Drehverfahren hier neben flachen Konturen?+
Ein spezielles Dichtungs-Drehsystem beantwortet eine rotationssymmetrische Aufgabe mit passenden eigenen Materialien. Es ist eine getrennte Alternative. Die Verzeichnislinks bleiben Auswahlfragen und bestätigen keinen Prozess für beliebige Gummis.
Die genaue Lieferform mit ihrem Material klären
Nutzen Sie das Bauteilblatt für die erste Lieferantenfrage. Ein freiwilliger Kontakt kann die konkrete Material- oder Umfangslücke aufnehmen.
Gummi-Bauteilblatt zusammenstellen- Bauteilblatt frei
- Katalog ist Navigation
- Keine Materialfreigabe
Vorhandene Gummi-Seiten als weitere Auswahlfragen
18 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Gummi.
5 weiterführende SeitenListe öffnen oder schließen+
- CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
13 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Gummi.
13 weiterführende SeitenListe öffnen oder schließen+
- EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗