
Konturfräsen: ebene Umrisse und Formflächen unterscheiden
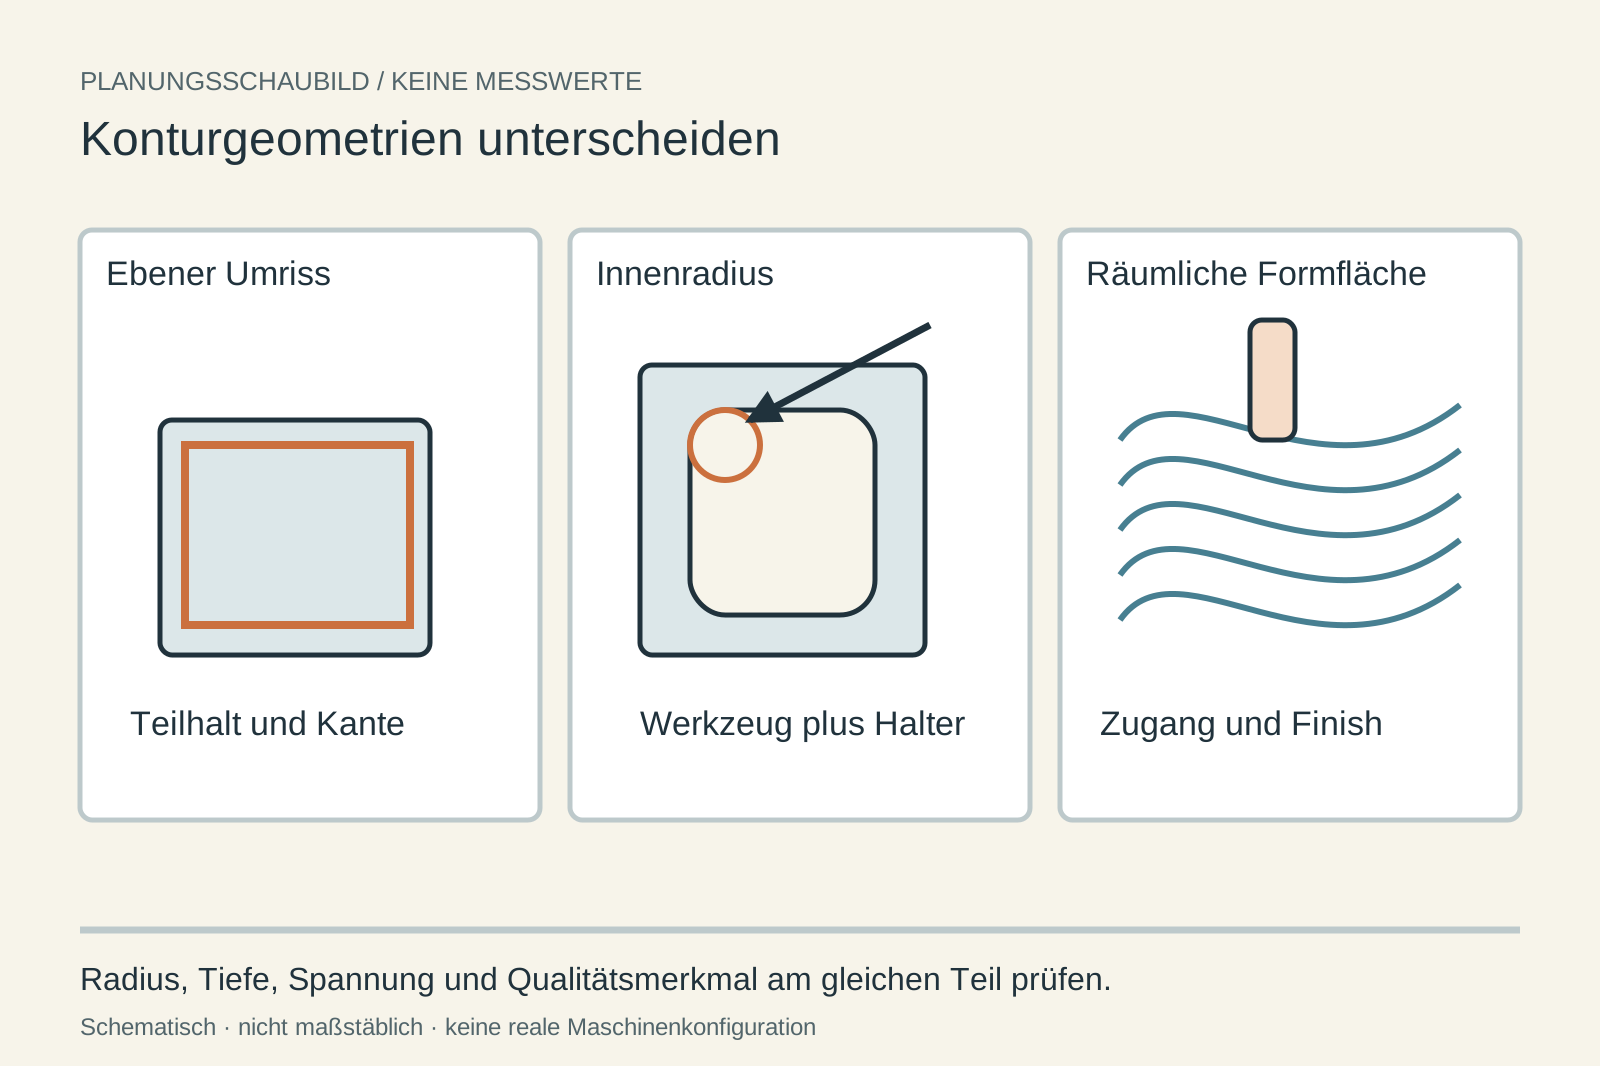
Ein flacher Umriss aus einer Platte und eine räumliche Formfläche sind unterschiedliche Fräsaufgaben. Beschreiben Sie, wo die Kontur liegt, wie tief das Werkzeug reicht und welche Kante oder Oberfläche später geprüft wird. Erst danach werden Bauart und Werkzeugweg sinnvoll verglichen.
- ✓Konturaufgaben trennen
- ✓Zugang am Modell prüfen
- ✓Finish mitplanen
Welche Kontur soll entstehen?
Umriss, Tiefe und Formfläche führen zu unterschiedlichen Aufgaben.
ZielbildDie Konturgeometrie führt zur passenden Prüfrichtung. Ein Maschinenname oder ein allgemeiner Begriff wie Konturfräsen bestätigt noch keinen erreichbaren Radius und keine Oberfläche.
- Prüfgate
Ebene Konturen und räumliche Formflächen getrennt beschreiben.
- Prüfgate
Kleinsten Innenradius und größte erreichbare Tiefe markieren.
- Prüfgate
Werkzeugzugang und Teilhalt über die ganze Bahn prüfen.
- Prüfgate
Kante oder Oberfläche nach dem Ausspannen bewerten.
Anforderungsblatt für Konturfräsen
Das Blatt ist frei nutzbar und macht die kritische Konturstelle sichtbar.
Diese Angaben brauchen Sie noch
- Verbindliche Zeichnung oder Modellversion
- Werkstoff, Zustand und Rohform
- Innenradien, Tiefen und Spannlage
- Maß-, Kanten- oder Oberflächenanforderung
Diese Fragen gehören ins Angebot
- Welcher Werkzeugaufbau erreicht die kritische Stelle?
- Welche Spannung hält über die ganze Bearbeitung?
- Welche Bahn und Bewegungsart braucht die Geometrie?
- Welche Nacharbeit und Prüfung gehören zum Ergebnis?
Formplatte mit tiefer Innenkontur
Hypothetischer Planungsfall: Eine Formplatte hat einen kleinen Innenradius in einem tiefer liegenden Bereich.
- Möglicher Prüfweg
- Werkzeugaufbau und Zugang werden geprüft; vereinfachte Geometrie und andere Spannlage bleiben Alternativen.
- Noch offen
- Werkstoff, Tiefe, Radius, Oberfläche und Menge sind noch nicht festgelegt.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling
Radien, Tiefe, Auskragung und Spannung gehören zur Planung. Schruppen und Fertigbearbeitung erfüllen unterschiedliche Aufgaben.
Geltungsbereich: Werkzeughinweise, besonders für Formkonturen. Keine Freigabe einer Portalbauart oder allgemeine Toleranzgarantie. Abgerufen am 06.10.2026.
Restteil und Endkante während der Konturfahrt sichern
Anfahren und Trennen verändern die Fläche, an der das Teil noch gehalten werden kann.
Letzter Haltesteg
Wann löst sich das Restteil und wie wird es danach gehalten?
- Trennfolge und verbleibende Auflage zeigen.
- Innenradius und Kantenfinish der Endkontur festlegen.
Mineralische Kontur
Welche Steinsorte und Rohteilstruktur liegt an der dünnsten Konturstelle vor?
- Halten, Nacharbeit und Kantenprobe am Originalmaterial zeigen.
- Den Endzustand nach Transport und Entnahme berücksichtigen.
Konkreten Auftrag angeben
Welcher Kontur- und Sichtkantenzustand ist bei MDF gefordert?
- Platten-/Beschichtungszustand, Halten, Werkzeugweg/Innenradius, Kante und tatsächliche Stauberfassung im Prüfauftrag festhalten.
Konkreten Auftrag angeben
Welche Kontur und Kante im genauen Stein soll das Steinzentrum bis zur Übergabe erreichen?
- Steinsorte/Struktur, Rohteil/Spannen, Kontur-/Kantenziel, Nachbearbeitung und Prüfprobe im Prüfauftrag festhalten.
Die kritische Stelle zuerst markieren
Radius und Zugang verbinden Geometrie mit Werkzeug und Spannung.
- Auswahlkriterium
Umriss oder Formfläche
Kennzeichnen Sie ebene Außen- und Innenkonturen, geneigte Bereiche und räumliche Flächen. Bei Formflächen werden Schruppen und Fertigbearbeitung getrennt geplant; bei Platten kommt der Halt nach dem Durchtrennen hinzu.
- Auswahlkriterium
Radius, Tiefe und Zugang
Sandvik nennt Radien, Tiefe und Auskragung als Planungsgrößen beim Profilfräsen. Prüfen Sie den tatsächlich benötigten Werkzeugaufbau und Halterweg. Wenn eine Grenze verletzt wird, vergleichen Sie Konstruktionsänderung oder anderen Bearbeitungsweg.
- Auswahlkriterium
Werkstoff und Umgebung
Sorte, Lieferzustand und Beschichtung bestimmen zusätzliche Fragen an Werkzeug und Prozess. Die Hinweise zur Metallzerspanung begründen keine Freigabe für Holz, Verbund oder Stein; entsprechende Material- und Medienanforderungen bleiben separat zu prüfen.
- Auswahlkriterium
Qualitätsmerkmal und Nacharbeit
Legen Sie fest, ob Konturmaß, Grat, sichtbare Kante oder Oberflächenstruktur entscheidet. Vereinbaren Sie Prüfung nach dem Ausspannen und bewerten Sie Entgraten oder Finish als Bestandteil des Auftrags.
Wann Konturfräsen ein klarer Prüfauftrag ist
Qualitätsmerkmale und Material müssen benannt sein.
- Konturen mit definierter Geometrie und Qualitätsanforderung.
- Werkzeugwege, die in der realen Spannlage erreichbar sind.
- Ein geplanter Prozess für Werkstoff, Medien, Späne oder Staub.
- Unklare Modell- oder Zeichnungsversionen.
- Radien und Tiefen, die nur ohne Halter oder Spannung erreichbar erscheinen.
- Werkstoffwechsel ohne eigene Werkzeug- und Prozessprüfung.
Ebene Kontur, räumliche Formfläche oder externe Fertigung?
Wählen Sie den Weg nach Geometrie und eigenem Bedarf.
Ebene Kontur mit fester Orientierung
Umrisse und Ausschnitte in einer passenden Spannlage bearbeiten.
- Geeignet für
- Platten und zugängliche ebene Konturen
- Stärke
- Geometrie und Teilhalt übersichtlich prüfen
- Grenze
- Tiefe, Radius und Restteilhalt können begrenzen
- Aufwand
- Spannung und Entnahme einbeziehen
- Ablauf
- Schnittfolge und Haltestrategie planen
Räumliche Formbearbeitung
Werkzeugwege für Flächen und wechselnden Zugang planen.
- Geeignet für
- Konturen mit räumlicher Oberfläche
- Stärke
- Schruppen und Finish gezielt trennen
- Grenze
- Werkzeugzugang und Bewegungsart prüfen
- Aufwand
- CAM, Werkzeuge und Finish rechnen
- Ablauf
- Modellierte Bahn und realen Ablauf prüfen
Konturteile extern fertigen
Geometrie und Ergebnis beim Fertiger anfragen.
- Geeignet für
- Seltene oder spezielle Anforderungen
- Stärke
- Eigene Prozessintegration entfällt
- Grenze
- Änderungen und Abnahme abstimmen
- Aufwand
- Werkstoff und Nacharbeit festlegen
- Ablauf
- Wareneingang organisieren
Konturaufgaben getrennt vergleichen
Die Wege beantworten unterschiedliche Anforderungen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Ebener Umriss | Formfläche | Extern |
|---|---|---|---|
| Geometrie | Kontur und Dicke | Modell und Flächenzugang | Verbindlicher Datenstand |
| Kritische Stelle | Innenradius und Restteil | Tiefe und Werkzeugorientierung | Kritische Merkmale angeben |
| Spannung | Halt nach dem Durchtrennen | Zugang über die Fläche | Spannspuren abstimmen |
| Ergebnis | Maß und Kante | Form und Oberfläche | Prüfumfang vereinbaren |
| Nacharbeit | Entnahme und Entgraten | Finish nach Qualitätsziel | Lieferzustand festlegen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Finish und Prüfung gehören zur Kontur
Ein sichtbares Ergebnis braucht definierte Nacharbeit.
Diese Positionen gehören zur Gesamtrechnung
- Werkzeuge und Halter für Radien und Tiefen
- Spannung und mögliche zweite Aufspannung
- CAM-Strategien und Probelauf
- Werkstoffbezogene Medien- oder Staubführung
- Entnahme, Finish und Messmittel
Diese Abkürzungen vermeiden
- Ebene Kontur und Formfläche gleich behandeln
- Nur Werkzeugdurchmesser ohne Halter prüfen
- Materialhinweise ungeprüft übertragen
- Nacharbeit vom Qualitätsziel trennen
Eine Kontur statt einer allgemeinen Maschinenvorführung prüfen
Gleiche Geometrie und Spannung bilden die gemeinsame Grundlage.
Geometrie unterscheiden
Umrisse und Formflächen markieren.
Kritische Stellen benennen
Innenradius, Tiefe und Werkzeugzugang festhalten.
Spannung und Material verwenden
Die reale Bearbeitungsfolge vorführen.
Ergebnis bewerten
Qualitätsmerkmal, Nacharbeit und gesamten Aufwand vergleichen.
Fragen zu Radius, Achsen und Oberfläche
Der Werkzeugzugang entscheidet an der konkreten Stelle.
Wie klein darf ein Innenradius sein?+
Er hängt von Werkzeug, Zugang, Tiefe und Qualitätsziel ab. Markieren Sie den geforderten Radius und lassen Sie den vollständigen Werkzeugaufbau zeigen. Diese Seite nennt keine universelle Mindestgröße.
Brauche ich für Konturfräsen fünf Achsen?+
Der Begriff allein begründet das nicht. Viele Konturen werden mit fester Orientierung geprüft; räumliche Flächen oder schwer erreichbare Bereiche können andere Bewegungen benötigen. Zeigen Sie den tatsächlichen Zugang am Modell.
Welche Probe macht Angebote vergleichbar?+
Die gleiche Kontur im vorgesehenen Werkstoff mit realer Spannung und kritischem Radius beziehungsweise tiefer Stelle. Bewerten Sie Maß, Kante oder Oberfläche sowie Nacharbeit und Gesamtzeit nach demselben Plan.
Die kritische Konturstelle beschreiben
Nutzen Sie Modell und freies Blatt für eine Probe mit Radius, Zugang und prüfbarem Ergebnis.
Anforderungsblatt öffnen- Konturaufgaben trennen
- Zugang am Modell prüfen
- Finish mitplanen
Konturfräsen: weiterführende Fachpfade.
57 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
14 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Konturfräsen.
14 weiterführende SeitenListe öffnen oder schließen+
- CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschineKonturfräsen auf der Portalfräse: Teil und Rest halten
Konturen auf der Portalfräse planen: Innenradien, Spannung und Restteilfixierung prüfen. Mit Alternativen, Arbeitsblatt und Fragen für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumKontur am vertikalen Zentrum: Halter und Spannraum prüfen
Konturfräsen am vertikalen Zentrum planen: Fräser und Halter, Spannbacken, Innenecken, tiefe Bereiche und zweite Aufspannung am vollständigen Teil prüfen.
Zur Vertiefung öffnen ↗
Werkstoffe
22 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Konturfräsen.
22 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - CarbonfaserverbundCarbonfaserverbund: Lagenaufbau und Schnittkante individuell prüfen
Carbonfaserverbundaufträge nach Matrix, Lagenaufbau, Faserorientierung, Halterung, Bohrungsrand, Rückständen und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GlasfaserverbundGlasfaserverbund: Harz, Einleger und Bohrungsrand konkret prüfen
Glasfaserverbundaufträge nach Harz, Glasfaseraufbau, Einlegern, Randunterstützung, Werkzeugzustand und konkreter Verbindungsprüfung planen.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GummiGummi bearbeiten: Zuerst Form und Compound klären
Flache Gummikontur, bearbeitetes Dichtungsprofil oder Formteil unterscheiden. Compound, Rohform und Prüfzustand benennen; Kataloglinks als Auswahlfragen nutzen.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - HartschaumHartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaumaufträge nach genauer Platte, Werkstoffsystem, Modellzweck, Klebefuge, dünnem Steg und Finish am tatsächlichen Produkt prüfen.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
MDF-Bearbeitung eingrenzen: Plattenformat, Oberfläche, Werkzeugzugang, kleine Restteile und Absaugung. Mit Vergleich und Anforderungsblatt.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - SandwichplatteSandwichplatte bearbeiten: Decklagen, Kern und Einleger getrennt führen
Sandwichplatten nach beiden Decklagen, Kern, Klebeaufbau, Einlegern, Schnittunterstützung und offenem Endrand individuell vorbereiten.
Zur Vertiefung öffnen ↗ - SpanplatteSpanplatte bearbeiten: Deckschicht, Kern und spätere Kante unterscheiden
Spanplatten nach konkretem Produkt, Deckschicht, Kern, Beschichtung, Bohrungsrand und späterer Bekantung am wirklichen Plattenzustand prüfen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Konturfräsen.
21 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikWerbekonturen fräsen: Vektordatei, Innenkante und Montage
Konturfräsen für Werbetechnik: Vektordaten, Innenradien, Teilhalt, Kantenfinish und Befestigung am realen Muster prüfen. Kostenloses Arbeitsblatt.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗