
Elektrodenfertigung: Arbeitsgeometrie und Halterbezug festlegen
Eine Elektrode braucht mehr als die sichtbare Negativform. Arbeitsgeometrie, Halterbezug und Zuordnung zum Erodierprozess müssen zusammenpassen. Klären Sie, wer aus der Werkstückform die bestätigte Elektrodendatenbasis erstellt. Die erforderlichen Prozessangaben werden nicht aus einer allgemeinen Materialliste abgeleitet.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
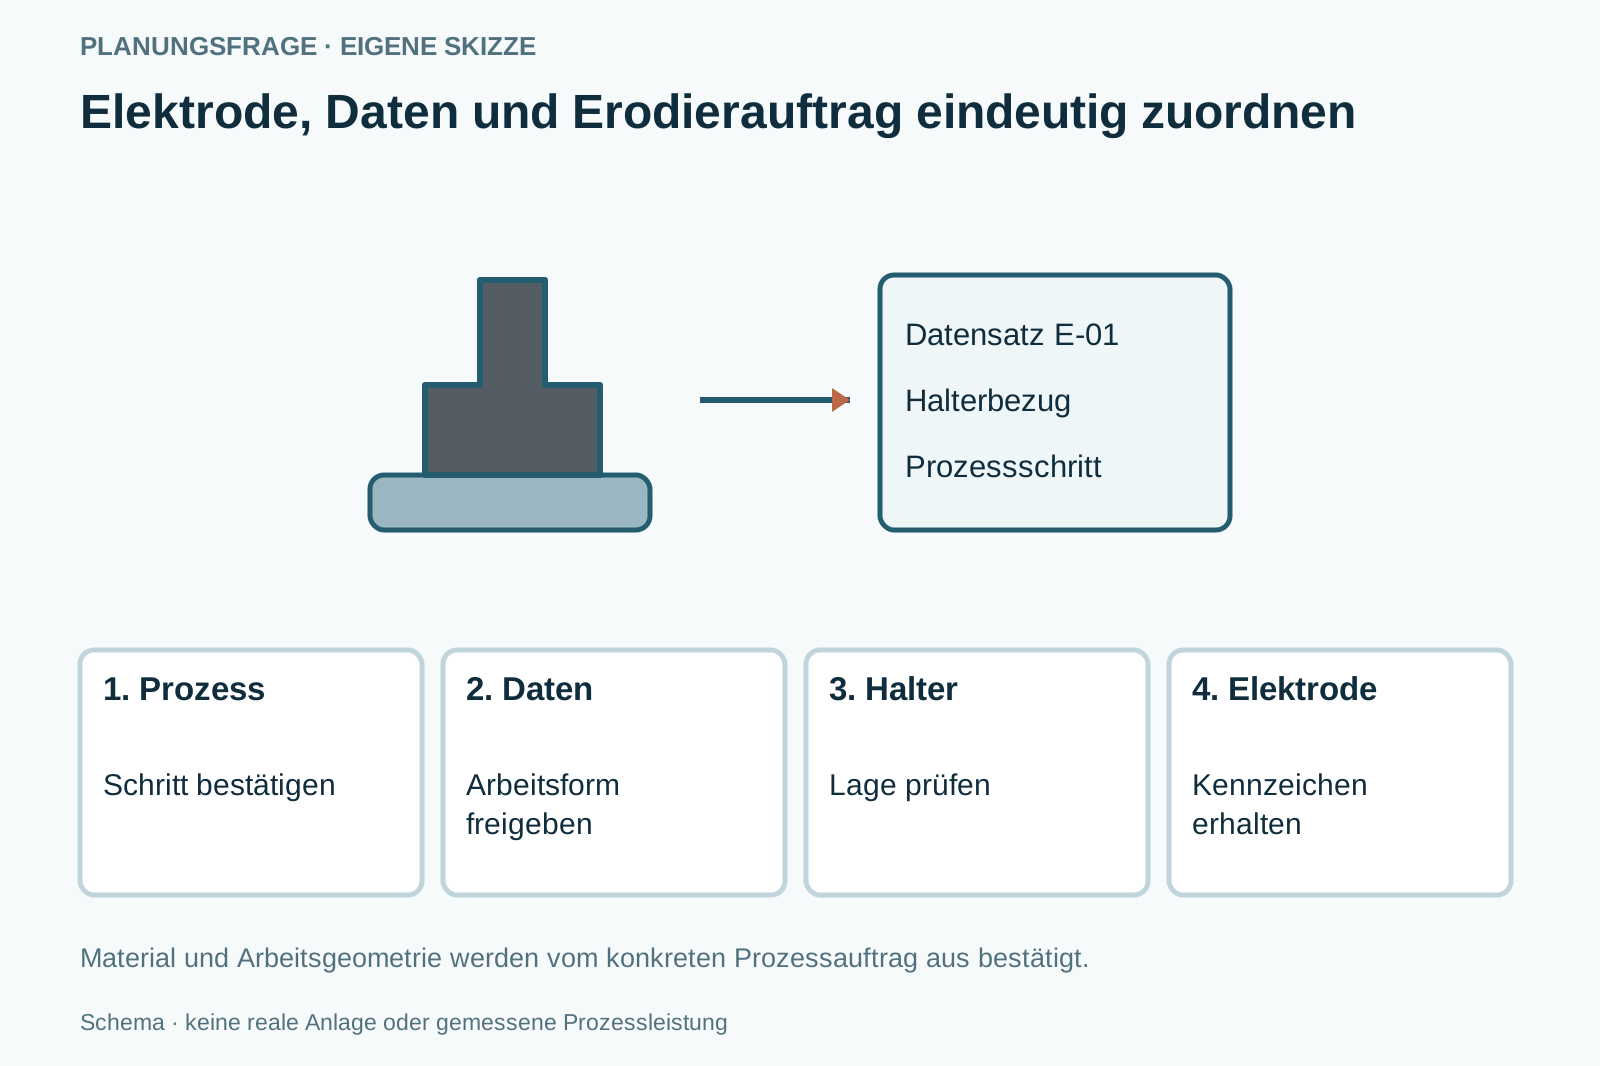
Welche Elektrodengeometrie gehört zu welchem Erodierauftrag?
Elektrode, Datensatz und Halter erhalten dieselbe Identität. Materialwahl und Geometrie werden für den konkreten Erodierauftrag bestätigt; diese Seite nennt keine universelle Sorte oder Kompensation.
- Kriterium
Erodierauftrag und Prozessverantwortung
- Kriterium
Freigegebene Elektrodendaten
- Kriterium
Konkrete Sorte
- Kriterium
Halter- und Prüfbezug
Elektrode, Daten und Erodierauftrag eindeutig zuordnen
Elektroden mit konkreter Sorte, Arbeitsgeometrie, Halterbezug, Prozesszuordnung und Prüfumfang planen.

Diese Angaben brauchen Sie noch
- Erodierauftrag und Prozessverantwortung
- Freigegebene Elektrodendaten
- Konkrete Sorte
- Halter- und Prüfbezug
Diese Fragen gehören ins Angebot
- Wer bestätigt die Arbeitsgeometrie Ihrer Elektrode?
- Welche konkrete Sorte gehört zu welchem Prozessschritt?
- Wie bleiben Elektrode, Halter und Datenstand verbunden?
Planungsfall: zwei Elektroden für dieselbe Form
Ein Auftrag benötigt getrennte Elektroden für unterschiedliche Prozessschritte.
- Möglicher Prüfweg
- Die Datensätze und Kennzeichen bleiben verschieden, auch wenn Außenformen ähnlich aussehen. Der Halterbezug wird vor Lieferung geprüft.
- Noch offen
- Sortenentscheidung, Prozessabweichungen und Prüfumfang muss die Prozessstelle bestätigen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- UNITED MACHINING / GF Machining Solutions: Electrodes – Graphite and Metallic Electrodes
Das Sortiment umfasst Graphit- und metallische Elektroden.
Geltungsbereich: Gelesen: Electrode materials, Graphite Electrodes und Metallic Electrodes. Keine universelle Rangfolge von Elektrodensorten. Abgerufen am 07.10.2026.
Elektrode und Erodierdatensatz als einen Übergabesatz behandeln
Werkstoffauswahl und Konturzugabe folgen dem späteren Auftrag; eine Sorte ist kein pauschaler Gewinner.
Graphitdetails
Wie bleiben filigrane Rippen beim Halten, Reinigen und Messen erhalten?
- Sorte, Halterbezug und Konturstand benennen.
- Staub- und Rückstandsweg betrieblich prüfen.
Konturzugabe
Wer gibt die Zugabe für die vorgesehene Erodieroperation frei?
- Elektrode, Halter und Prozessschritt eindeutig identifizieren.
- Datensatz und Freigabestand gemeinsam übergeben.
Bestätigte Arbeitsgeometrie · Sorte für die Aufgabe · Halter und Bezug · Identität bis zum Einsatz
Elektroden mit konkreter Sorte, Arbeitsgeometrie, Halterbezug, Prozesszuordnung und Prüfumfang planen.
- Auswahlkriterium
Bestätigte Arbeitsgeometrie
Werkstückform und Elektrodendaten sind getrennte Stände. Die zuständige Prozessstelle bestätigt die erforderliche Elektrodengestaltung einschließlich prozessbezogener Abweichungen. Fertigung erfolgt erst nach eindeutiger Datenfreigabe.
- Auswahlkriterium
Sorte für die Aufgabe
UNITED MACHINING zeigt Graphit und metallische Elektroden sowie unterschiedliche Sorten. Das belegt eine Auswahl, keine universelle Rangfolge. Benennen Sie die konkrete Sorte und die fachlich bestätigte Zuordnung zum geplanten Schritt.
- Auswahlkriterium
Halter und Bezug
Markieren Sie Halteranschluss, Lage der Arbeitsform und Prüfbezug. Eine wiederaufgenommene Elektrode muss eindeutig zur Arbeitslage passen. Unterschiedliche Haltersysteme werden nicht ohne bestätigten Übergang gleichgesetzt.
- Auswahlkriterium
Identität bis zum Einsatz
Schrupp- und Endelektroden oder Ersatzstücke erhalten eindeutige Kennzeichen. Prüfumfang und gewünschter Lieferzustand werden je Datensatz vereinbart. Die Betriebssicherheit und Rückstandserfassung werden material- und anlagenspezifisch beurteilt.
Freigegebene Elektrodendaten mit konkreter Sorte
Nicht passend: Werkstückmodell ungeprüft als Elektrodenmodell verwenden.
- Freigegebene Elektrodendaten mit konkreter Sorte
- Elektrode mit eindeutigem Halter- und Prozessbezug
- Werkstückmodell ungeprüft als Elektrodenmodell verwenden
- Alle Graphitsorten oder Kupfervarianten gleichsetzen
Graphitelektrode / Metallische Elektrode / Vorgefertigte Elektrode
Bestätigte Sorte mit freigegebener Arbeitsform fertigen. Bestätigte metallische Sorte für denselben Auftrag prüfen. Geeignete Standard- oder vorbereitete Form einbeziehen.
Graphitelektrode
Bestätigte Sorte mit freigegebener Arbeitsform fertigen.
- Geeignet für
- Passender Erodierauftrag
- Stärke
- Konkrete Sorte zuordenbar
- Grenze
- Keine pauschale Eignung
- Aufwand
- Material und Rückstandskonzept
- Ablauf
- Elektrodenkennzeichen erhalten
Metallische Elektrode
Bestätigte metallische Sorte für denselben Auftrag prüfen.
- Geeignet für
- Geeignete Prozesskombination
- Stärke
- Alternative ausdrücklich vergleichbar
- Grenze
- Geometrie und Sorte fachlich klären
- Aufwand
- Material und Bearbeitung
- Ablauf
- Prozesszuordnung bewahren
Vorgefertigte Elektrode
Geeignete Standard- oder vorbereitete Form einbeziehen.
- Geeignet für
- Passender Lieferzustand
- Stärke
- Eigener Fertigungsumfang begrenzbar
- Grenze
- Restgeometrie und Halter prüfen
- Aufwand
- Beschaffung und Nacharbeit
- Ablauf
- Lieferstand markieren
Elektrode, Daten und Erodierauftrag eindeutig zuordnen
Material und Arbeitsgeometrie werden vom konkreten Prozessauftrag aus bestätigt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Graphitelektrode | Metallische Elektrode | Vorgefertigte Elektrode |
|---|---|---|---|
| Material | Konkreter Graphit | Konkrete metallische Sorte | Bestätigter Lieferstoff |
| Daten | Freigegebene Arbeitsform | Freigegebene Arbeitsform | Lieferform mit Restumfang |
| Halter | Definierter Anschluss | Definierter Anschluss | Übergang bestätigen |
| Prüfung | Form und Lage | Form und Lage | Restgeometrie und Lage |
| Grenze | Keine universelle Sorte | Keine universelle Alternative | Kein passender Prozess automatisch |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Elektrodensorte und Rohform
Arbeitsgeometrie und filigrane Bereiche · Halteraufnahme und Vermessung · Identifikation und materialbezogene Rückstandsplanung
Diese Positionen gehören zur Gesamtrechnung
- Elektrodensorte und Rohform
- Arbeitsgeometrie und filigrane Bereiche
- Halteraufnahme und Vermessung
- Identifikation und materialbezogene Rückstandsplanung
Diese Abkürzungen vermeiden
- Datenfreigabe für Prozessabweichung überspringen
- Elektroden mit gleicher Außenform verwechseln
- Halterbezug erst beim Erodieren bestimmen
Welche Elektrodengeometrie gehört zu welchem Erodierauftrag?
Erodierzweck und zuständige Stelle eintragen.
Prozessauftrag benennen
Erodierzweck und zuständige Stelle eintragen.
Daten bestätigen
Arbeitsgeometrie und Sorte freigeben lassen.
Halterbezug zeigen
Anschluss und Vermessung zuordnen.
Elektroden identifizieren
Kennzeichen bis zum vorgesehenen Einsatz erhalten.
Ist Graphit immer besser als Kupfer?
Die gelesene Herstellerseite zeigt unterschiedliche Materialien und Sorten. Der konkrete Erodierauftrag bestimmt die fachlich bestätigte Auswahl.
Ist Graphit immer besser als Kupfer?+
Die gelesene Herstellerseite zeigt unterschiedliche Materialien und Sorten. Der konkrete Erodierauftrag bestimmt die fachlich bestätigte Auswahl.
Kann das Werkstückmodell direkt gefertigt werden?+
Nur nach Bestätigung, dass es die benötigte Arbeitsgeometrie der Elektrode beschreibt. Die Prozessdatenbasis kann abweichen.
Wozu dient das Elektrodenkennzeichen?+
Es verbindet Material, Datensatz, Halterbezug und vorgesehenen Prozessschritt.
Wer bestätigt die Arbeitsgeometrie Ihrer Elektrode?
Wie bleiben Elektrode, Halter und Datenstand verbunden?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Elektrodenfertigung: weiterführende Fachpfade.
20 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
13 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Elektrodenfertigung.
13 weiterführende SeitenListe öffnen oder schließen+
- CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Werkstoffe
2 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Elektrodenfertigung.
2 weiterführende SeitenListe öffnen oder schließen+
- GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗
Branchen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Elektrodenfertigung.
5 weiterführende SeitenListe öffnen oder schließen+
- Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗