
CNC für die Schreinerei: vom Plattenauftrag bis zur Montage planen
Die passende Holz-CNC hängt vom Werkstattauftrag ab. Eine Schrankseite braucht andere Übergaben als ein Massivholzteil mit wechselnden Aufspannungen. Prüfen Sie daher einen repräsentativen Auftrag vom Zeichnungsstand bis zur Montage: Wo entstehen Rüstzeit, Nacharbeit oder Verwechslungen, und welche davon würde eine neue CNC tatsächlich verändern?
- ✓Auftragsblatt ohne Anfrage nutzbar
- ✓Quellen und Grenzen dokumentiert
- ✓Konkrete Eignung bleibt zu prüfen
Das fertige Werkstück bestimmt den Vergleich
Platte, Daten und spätere Montage zusammen betrachten.
- Kriterium
Platten und Massivholz als unterschiedliche Aufgaben beschreiben.
- Kriterium
Kleine Teile, Haltekonzept und Bearbeitungsfolge mit dem Lieferanten erproben.
- Kriterium
Kennzeichnung, Kantenbearbeitung und Montage in den Vergleich aufnehmen.
Werkstatt-Auftragsblatt für die Holz-CNC
Beschreiben Sie einen vollständigen Auftrag mit dem geplanten Ende in der Werkstatt.
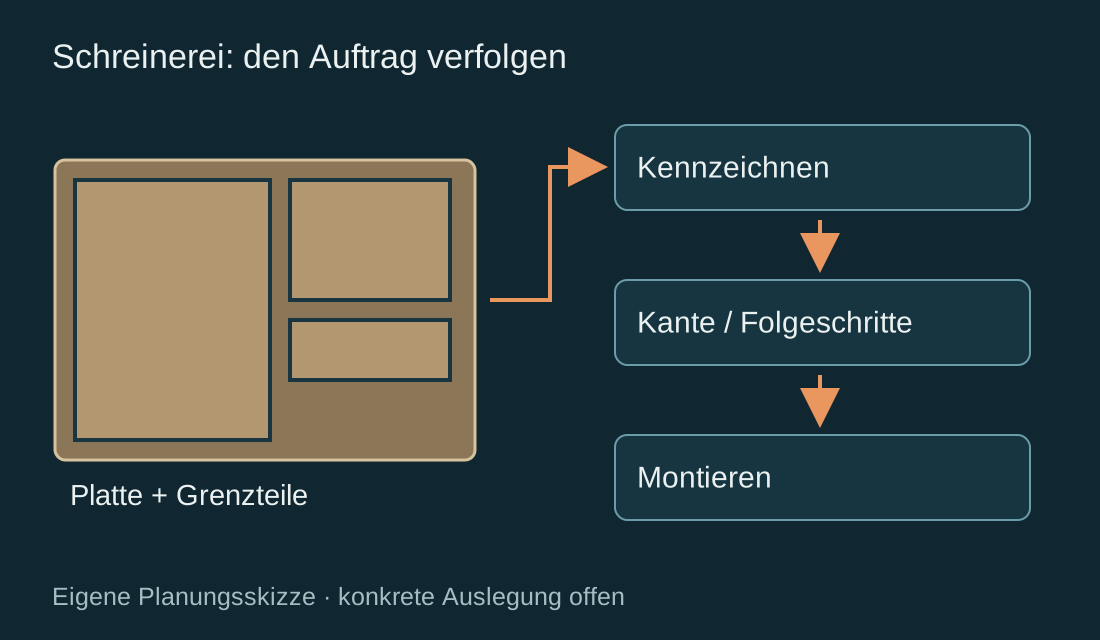
Diese Angaben brauchen Sie noch
- Material und Teileformate einschließlich kritischer Kleinteile
- Stückliste, Zeichnungsstand und bestehendes Datensystem
- Vorgesehene Spannung, Werkzeuge und Absaugung
- Kanten, Querbohrungen, Montage und weitere Folgearbeiten
Diese Fragen gehören ins Angebot
- Welche Teile wurden in der vorgesehenen Haltesituation erprobt?
- Was bleibt nach der CNC noch an anderen Stationen zu erledigen?
- Wie werden Datenänderung und Teilekennung an diese Stationen weitergegeben?
- Welche Rüst- und Übergabezeiten enthält die genannte Auftragszeit?
Beispielfall: kleiner Schrankauftrag
Schrankseiten, Böden und kleine Einlegeelemente sollen aus Platten entstehen. Kanten und Montage bleiben in der Werkstatt.
- Möglicher Prüfweg
- Den vollständigen Auftrag mit kritischen Kleinteilen vorführen lassen, anschließend Kennzeichnung, Kanten und Montage mit demselben Zeichnungsstand prüfen.
- Noch offen
- Haltekonzept für Kleinteile, benötigte Folgeoperationen und Absauganbindung bleiben bis zur konkreten Erprobung und Fachplanung offen.
Eigene schematische Redaktion: Auftragsdaten, Plattenbearbeitung und Übergaben zu Kante und Montage. Keine reale Werkstattaufnahme oder Maschinenempfehlung.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV Fachbereich Holz und Metall: Absauganlagen für Holzstaub und -späne
Erfassung, Förderung und Lagerung gehören bei Holzstaub und -spänen zur Anlagenplanung; die DGUV verweist auf die einschlägigen Fachinformationen.
Geltungsbereich: Die verlinkte Quelle behandelt Holzstaub und -späne. Metallstäube, Aerosole und Laseremissionen erfordern ihre eigene fachliche Prüfung. Abgerufen am 06.10.2026.
Den Werkstattauftrag zuerst beschreiben
Das Auftragsblatt hilft beim konkreten Vergleich. Die Maschinenorientierung bleibt ein weiterer Schritt für noch offene Anforderungen.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Vier Prüfstellen im Holz-CNC-Projekt
Daten, Spannung, Folgearbeiten und Arbeitsplatz gehören zusammen.
- Auswahlkriterium
Auftrag und Daten
Übergeben Sie denselben Zeichnungsstand mit Material, Stückliste und Beschlägen. Klären Sie, wie Daten aus dem bestehenden System ins CAM und über den geprüften Postprozessor an die Maschine gelangen.
- Auswahlkriterium
Spannung und Bearbeitungsfolge
Platte, Massivholz und kleine Restteile benötigen jeweils ein geeignetes Haltekonzept. Lassen Sie das kritischste Teil einschließlich Kontur, Reihenfolge und Entnahme unter der vorgesehenen Spannung erproben.
- Auswahlkriterium
Werkstattübergaben
Teilkennung, Kanten, Querbohrungen und Montage bleiben eigene Aufgaben. Der Vergleich erfasst die Übergabe an diese Stationen und zeigt, welche Schritte die neue Lösung tatsächlich übernimmt.
- Auswahlkriterium
Arbeitsplatz und Absaugung
Aufstellung, Materialwege, Bedienung und Absaugung mit Fachpartnern planen. Die DGUV-Quelle behandelt Holzstaub und -späne; erforderliche Auslegung und Schutzmaßnahmen gelten für die konkrete Anlage.
Eine CNC in den realen Werkstattablauf einordnen
Material- und Teilegrenzen werden am eigenen Auftrag erprobt.
- Eine erste CNC mit einem realen Werkstattauftrag bewerten
- Vorhandene Platten- oder Massivholzabläufe gezielt ergänzen
- Eigenfertigung und Zukauf anhand desselben Lieferzustands vergleichen
- Eine Nesting-Lösung allein nach Plattengröße wählen
- Alle kleinen Teile ohne Haltenachweis vollständig freischneiden
- Werkzeuge, Absaugung, Datenpflege und Schulung aus dem Projekt entfernen
Den Engpass gezielt lösen
Bestand, Nesting und Zukauf bleiben verschiedene Projektentscheidungen.
Bestand gezielt ergänzen
Eine CNC für einen klar benannten Engpass in den vorhandenen Ablauf einordnen.
- Geeignet für
- Andere Stationen und Materialwege funktionieren bereits
- Stärke
- Bestehende Kenntnisse und Stationen einbeziehen
- Grenze
- Neue und alte Daten- sowie Teileübergaben müssen passen
- Aufwand
- Zusatzmaschine, Werkzeuge und Schnittstellen vollständig erfassen
- Ablauf
- Einzelne wiederkehrende Aufgaben zuerst prüfen
Plattenablauf mit Nesting prüfen
Vom Plattenlayout über Bearbeitung und Kennzeichnung bis zur Montage erproben.
- Geeignet für
- Wiederkehrende Plattenaufträge mit passendem Teilespektrum
- Stärke
- Mehrere Schritte des realen Auftrags gemeinsam untersuchen
- Grenze
- Kleinste Teile, Querbohrungen und Kanten bleiben Prüfpunkte
- Aufwand
- Spannung, CAM, Absaugung und Folgearbeiten kalkulieren
- Ablauf
- Be- und Entladen nur nach belastbarem Prozess ergänzen
Definierte Teile zukaufen
Bearbeitete Komponenten mit festgelegtem Lieferzustand extern beschaffen.
- Geeignet für
- Schwankende Mengen oder fehlende eigene Kapazität
- Stärke
- Eigene Einführungsaufgaben für diese Teile begrenzen
- Grenze
- Termine, Änderungen und Qualität brauchen eine klare Vereinbarung
- Aufwand
- Lieferumfang plus Logistik und eigene Folgeschritte vergleichen
- Ablauf
- Daten- und Teileübergabe statt eigener Maschinenautomation
Gleicher Start und gleicher Lieferzustand
Nur so wird die verbleibende Werkstattarbeit sichtbar.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Bestand ergänzen | Nesting prüfen | Teile zukaufen |
|---|---|---|---|
| Daten | Vorhandene Übergaben | Layout und Postprozessor | Eindeutiger Lieferdatensatz |
| Halten | Teile und Vorrichtung | Platte plus kritische Kleinteile | Lieferant weist Prozess nach |
| Folgearbeiten | Ist-Ablauf aufnehmen | Kante und Querbohrung prüfen | Lieferzustand ausdrücklich festlegen |
| Zeitvergleich | Rüsten und Übergaben | Vollständiger Auftrag | Lieferzeit plus eigene Arbeit |
| Offener Punkt | Passung zum Bestand | Realer Auftragsnachweis | Änderung und Qualitätsregel |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Auch die Arbeit nach der CNC rechnen
Kante, Montage und Datenpflege bleiben echte Positionen.
Diese Positionen gehören zur Gesamtrechnung
- Werkzeuge, Spannsystem und verschleißende Hilfsmittel
- CAM, geprüfter Postprozessor und Datenübernahme
- Absaugung, Materialhandling und Aufstellung
- Schulung, Rüsten, Kanten- und Montageschritte
Diese Abkürzungen vermeiden
- Nur die Fräsminute statt des vollständigen Auftrags vergleichen
- Vorführplatte ohne die kleinsten oder schwierigsten Teile wählen
- Dateiänderung und Teilekennung an Folgestationen nicht nachführen
- Nesting als automatische Lösung für jedes Schreinereiprodukt ansehen
Vier Schritte zur belastbaren Holz-CNC-Vorführung
Die Prüfschritte halten die Übergaben sichtbar.
Auftrag wählen
Stückliste, Material und schwierigste Teile mit aktuellem Zeichnungsstand festlegen.
Ablauf aufnehmen
Rüsten, Bearbeitung, Kennzeichnung, Kante und Montage getrennt erfassen.
Grenzteile erproben
Kleinste Teile und kritische Haltesituationen mit dem Lieferanten prüfen.
Restarbeit bewerten
Nacharbeit und verbleibende Stationen dokumentieren, bevor Investitionsnutzen gerechnet wird.
Das Vorführteil mit dem Auftrag verbinden
Antworten für die konkrete Vorführung oder Zukaufanfrage.
Ist Nesting oder eine andere Holz-CNC passender?+
Das hängt von Material, Teileformat und Folgeoperationen ab. Vergleichen Sie Plattenauftrag und empfindliche Klein- beziehungsweise Massivholzteile getrennt. Der vollständige Auftrag mit Kanten, Bohren und Montage macht die Unterschiede sichtbar.
Was muss das Vorführteil enthalten?+
Die kritischen Konturen, kleinsten Teile, relevanten Bohrungen und den späteren Materialzustand. Spannung, Reihenfolge und Entnahme müssen dem geplanten Werkstattbetrieb entsprechen.
Wie lässt sich Zukauf sinnvoll vergleichen?+
Vereinbaren Sie denselben Zeichnungsstand, Lieferzustand und Qualitätsumfang. Berücksichtigen Sie Logistik, Kennzeichnung, Rückfragen und eigene Folgeschritte zusätzlich zum Teilepreis.
Mit einem vollständigen Auftrag vergleichen
Nehmen Sie Stückliste, Zeichnungsstand, kritische Teile und Folgearbeiten mit. Daraus wird eine nachvollziehbare Vorführung oder Zukaufanfrage.
Werkstattauftrag vorbereiten- Auftragsblatt ohne Anfrage nutzbar
- Quellen und Grenzen dokumentiert
- Konkrete Eignung bleibt zu prüfen