
CNC in der Schreinerei: Teilefluss vor Ausstattung planen
Ein Korpusbrett, eine profilierte Massivholzleiste und ein Treppenteil benötigen andere Übergaben. Stellen Sie Ihren häufigsten Auftrag als Teilefluss dar: Daten hinein, Rohteil aufspannen, Merkmale herstellen und das Teil am nächsten Arbeitsplatz verwenden. Die längste Optionsliste ist erst dann nützlich, wenn diese Wege beschrieben sind.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
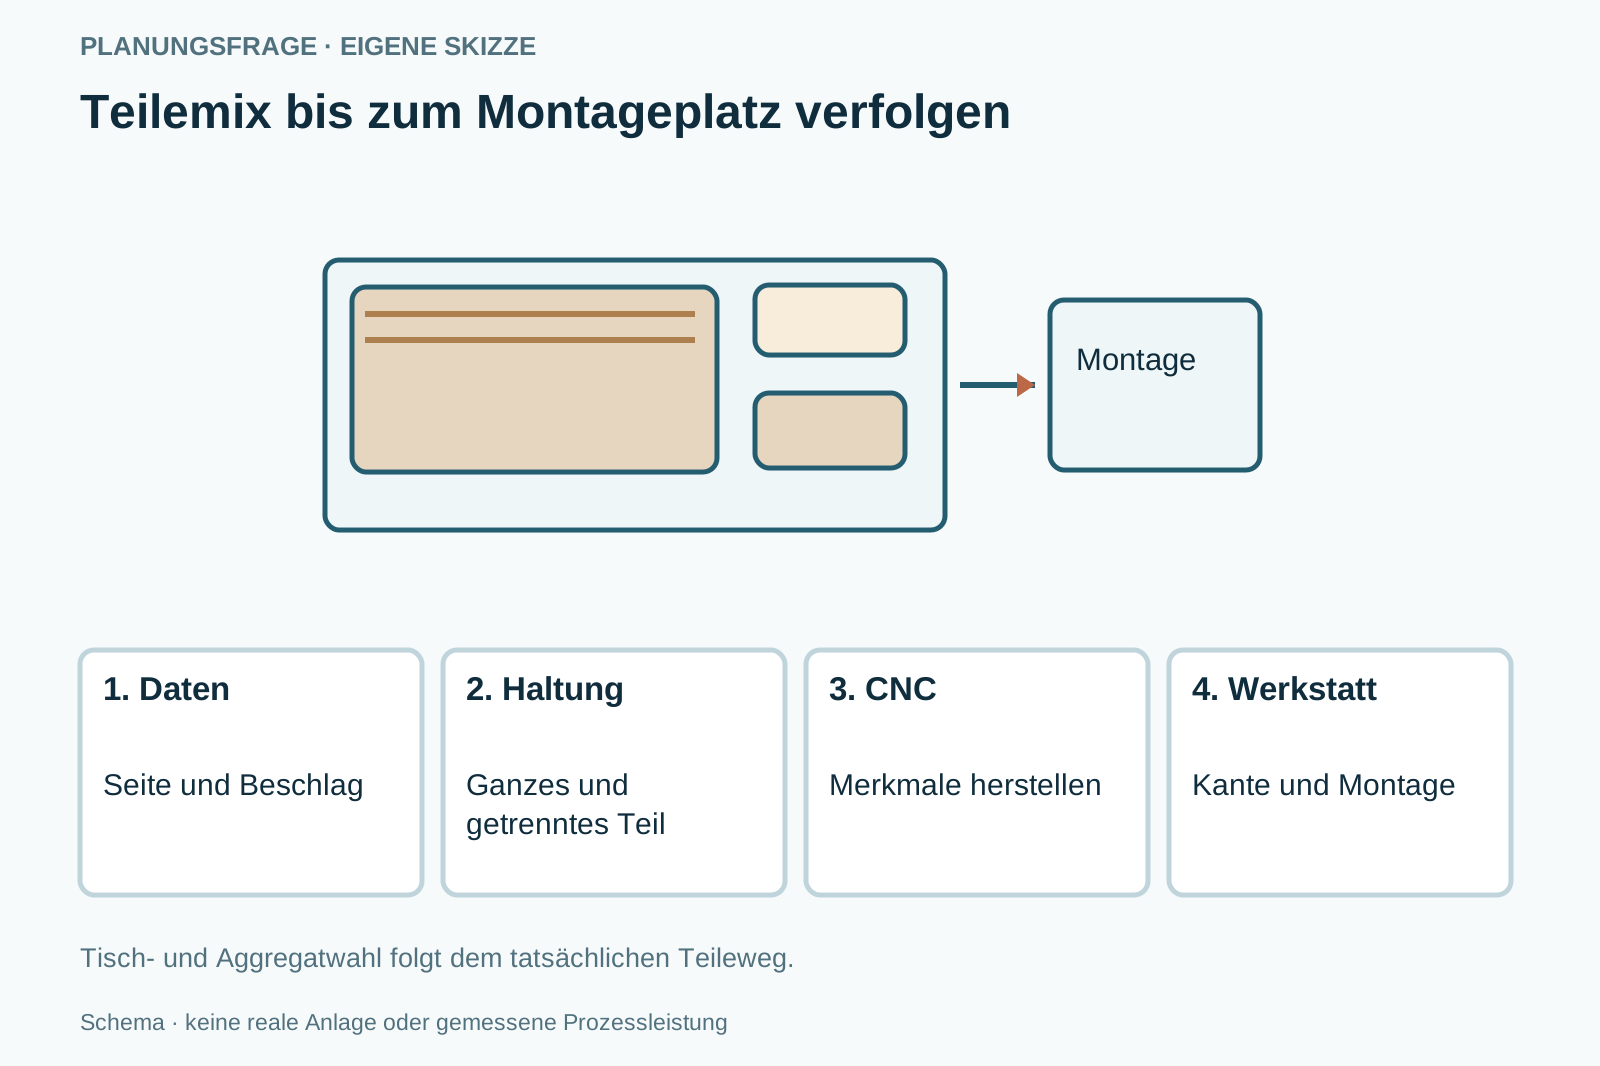
Welche Teilefamilie bestimmt Ihren täglichen CNC-Ablauf?
Wählen Sie einen repräsentativen Teilemix mit engem und schwierigem Teil. Verfolgen Sie Bezug, Sichtseite und Beschlagdaten bis zur Montage. Vergleichen Sie den gesamten Ablauf statt nur die Fräszeit.
- Station
Repräsentativer Teilemix
- Station
Rohformate und kleinste Teile
- Station
Sichtseiten und Beschlagbezug
- Station
Nächster Arbeitsplatz
Teilemix bis zum Montageplatz verfolgen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.

Diese Angaben brauchen Sie noch
- Repräsentativer Teilemix
- Rohformate und kleinste Teile
- Sichtseiten und Beschlagbezug
- Nächster Arbeitsplatz
Diese Fragen gehören ins Angebot
- Welches Teil verursacht heute die meisten Übergaben?
- Wie wird das kleinste Teil sicher gehalten?
- Bleiben Seite und Beschlagdaten bis zur Montage eindeutig?
Planungsfall: Korpus mit schmaler Blende
Ein Auftrag enthält große Seitenwände und eine schmale Blende mit dekorierter Sichtseite.
- Möglicher Prüfweg
- Die Blende wird als eigener Spannfall aufgenommen. Kennzeichnung und Ablage müssen ihre Sichtseite zur Montage erhalten.
- Noch offen
- Spannweg nach Freischneiden und Übergabe an die Kante sind noch unbestätigt.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- HOMAG: CNC machining centers – equipment features
Tisch-, Spann- und Bearbeitungsausstattung ist konfigurierbar.
Geltungsbereich: Gelesen: Advantages, Fields of application, Equipment features und Process technologies. Optionen sind keine Ausstattung jeder Maschine. Abgerufen am 07.10.2026.
- BGHM: Holz – Prävention und Praxishilfen
Die BGHM behandelt Prävention bei der Holzbearbeitung.
Geltungsbereich: Gelesen: Einleitung und Liste der Praxishilfen. Verlinkte Regelwerke nicht vollständig geprüft; keine betriebliche Sicherheitsfreigabe. Abgerufen am 07.10.2026.
Plattenauftrag und Massivholzauftrag getrennt vorbereiten
Dekor, Holzrichtung und Beschlagsatz verändern Spannfolge und Nacharbeit.
Massivholz im selben Auftrag
Welche Holzrichtung und welcher Zustand liegen an der Anschlusskante vor?
- Holzart, Feuchtebezug und Richtung des Rohlings erfassen.
- Endkante und Montagepassung am konkreten Teil prüfen.
Plattenbelegung
Wie bleiben Dekorlauf, Beschlagbohrbild und Kommissionsnummer zusammen?
- Belegungsplan mit Wende- und Kantenfolge abgleichen.
- Einen vollständigen Teilesatz bis zur Montage verfolgen.
Teilefamilie im Alltag · Halten kleiner und großer Teile · Beschläge und Seiten · Werkstattübergabe
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
- Auswahlkriterium
Teilefamilie im Alltag
Trennen Sie Plattenteile, Massivholz und dreidimensionale Formen. HOMAG zeigt unterschiedliche Tisch- und Bearbeitungsausstattungen; diese sind konfigurierbare Herstellerbeispiele und nicht in jeder Maschine enthalten.
- Auswahlkriterium
Halten kleiner und großer Teile
Zeigen Sie Rohformat, Restflächen und den Zustand nach dem Freischneiden. Gerade schmale Teile benötigen eine eigene Spannprüfung. Ein gehaltenes ganzes Brett belegt nicht den Halt jedes später getrennten Bauteils.
- Auswahlkriterium
Beschläge und Seiten
Ordnen Sie Bohrungen, Beschläge, Kanten und sichtbare Fläche einer eindeutigen Seite zu. Nach dem Wenden muss derselbe Bezug wiedergefunden werden; die Datenübergabe an Kantenbearbeitung und Montage gehört zur Probe.
- Auswahlkriterium
Werkstattübergabe
Prüfen Sie Beschriftung, Ablage, Werkzeugwechsel und den nächsten Arbeitsplatz. Absaugung, Unterweisung und Umgang mit Holzstaub werden für den Betrieb beurteilt; die BGHM-Übersicht ist keine Freigabe einer eigenen Anlage.
Repräsentativer Teilemix mit dokumentierten Seiten
Nicht passend: Nur ein großes leicht spannbares Muster testen.
- Repräsentativer Teilemix mit dokumentierten Seiten
- Probe einschließlich Ablage und Montageanschluss
- Nur ein großes leicht spannbares Muster testen
- Optionen ohne eigenen Teileweg einkaufen
Plattenorientierter Ablauf / Flexibler Einzelteilplatz / Kombinierter Teileweg
Konturen und Bohren am Plattenteil bündeln. Wechselnde Massivholz- und Profilteile aufspannen. CNC und Folgearbeitsplätze abstimmen.
Plattenorientierter Ablauf
Konturen und Bohren am Plattenteil bündeln.
- Geeignet für
- Korpus- und Frontenmix
- Stärke
- Daten bis Montage verbinden
- Grenze
- Kleine Teile separat prüfen
- Aufwand
- Haltung und Datenfluss
- Ablauf
- Teile beschriften und sortieren
Flexibler Einzelteilplatz
Wechselnde Massivholz- und Profilteile aufspannen.
- Geeignet für
- Variantenreiche Werkstatt
- Stärke
- Bezüge individuell herstellbar
- Grenze
- Rüstwechsel bleiben sichtbar
- Aufwand
- Spannmittel und Werkzeugzugang
- Ablauf
- Bekannte Familien wiederholen
Kombinierter Teileweg
CNC und Folgearbeitsplätze abstimmen.
- Geeignet für
- Gemischte Endzustände
- Stärke
- Kanten und Beschläge einbeziehbar
- Grenze
- Übergaben müssen funktionieren
- Aufwand
- Stationen und Zwischenlager
- Ablauf
- Orientierte Teile ausgeben
Teilemix bis zum Montageplatz verfolgen
Tisch- und Aggregatwahl folgt dem tatsächlichen Teileweg.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Plattenorientierter Ablauf | Flexibler Einzelteilplatz | Kombinierter Teileweg |
|---|---|---|---|
| Leitteil | Plattenkomponente | Massivholz oder Profil | Montagefertiges Bauteil |
| Haltung | Format und Restfläche | Individuelle Auflagen | Je Station abgestimmt |
| Seite | Dekor und Beschlag | Bezugsfläche | Bis Montage erhalten |
| Daten | Teil und Beschlag | Einzelgeometrie | Stationsfolge |
| Probe | Kleinstes Plattenteil | Schwierige Aufspannung | Komplette Übergabe |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkstückhaltung und Umspannungen
Datenpflege und Beschlagbibliothek · Werkzeuge und Aggregate · Absaugung sowie nachgelagerte Arbeitsplätze
Diese Positionen gehören zur Gesamtrechnung
- Werkstückhaltung und Umspannungen
- Datenpflege und Beschlagbibliothek
- Werkzeuge und Aggregate
- Absaugung sowie nachgelagerte Arbeitsplätze
Diese Abkürzungen vermeiden
- Sichtseite beim Wenden verlieren
- Kleinsten Teiltyp aus der Probe lassen
- Kantenprozess erst nach Maschinenkauf ergänzen
Welche Teilefamilie bestimmt Ihren täglichen CNC-Ablauf?
Häufiges und schwieriges Teil zusammenstellen.
Teilemix auswählen
Häufiges und schwieriges Teil zusammenstellen.
Seiten markieren
Dekor, Bezug und Beschläge kennzeichnen.
Spannzustände zeigen
Vor und nach Freischneiden untersuchen.
Werkstattweg testen
Ablage und nächster Arbeitsplatz gehören zur Probe.
Ist Nesting für jede Schreinerei passend?
Es beschreibt einen Plattenweg. Massivholz, Profile und Umspannaufgaben müssen mit dem eigenen Teilemix verglichen werden.
Ist Nesting für jede Schreinerei passend?+
Es beschreibt einen Plattenweg. Massivholz, Profile und Umspannaufgaben müssen mit dem eigenen Teilemix verglichen werden.
Brauche ich fünf Achsen?+
Erst Werkzeugzugang und Aufspannungen Ihrer Teile zeigen den Bedarf. Die Achsenzahl allein beantwortet den Werkstattablauf nicht.
Was gehört zur vollständigen Probe?+
Rohteil, Bearbeitung, Kennzeichnung, Ablage und die tatsächliche Übergabe an Kante oder Montage.
Welches Teil verursacht heute die meisten Übergaben?
Bleiben Seite und Beschlagdaten bis zur Montage eindeutig?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Schreinerei: weiterführende Fachpfade.
24 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
6 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Schreinerei.
6 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
18 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Schreinerei.
18 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzverbindungenCNC-Holzverbindungen: Gegenstücke und Montage prüfen
CNC-Holzverbindungen planen: Gegenstücke, Bezugsseiten, Faserrichtung, Werkzeugzugang und Montageprobe festlegen. Tragfähigkeitsnachweis gesondert behandeln.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗