
Hartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaum bezeichnet hier keinen einheitlichen Rohstoff. Eine Stylingplatte, Modellplatte oder Arbeitsplatte kann einen anderen Verwendungszweck besitzen. Nennen Sie das konkrete Produkt und den späteren Zustand des Modells. Wenn das Rohformat verklebt ist, gehört die Fügestelle in die Konturprobe. Ein leicht gefrästes Muster aus einer anderen Platte beantwortet diese Aufgaben nicht.
- ✓Produkttyp benannt
- ✓Freies Modellblatt
- ✓Nutzung getrennt
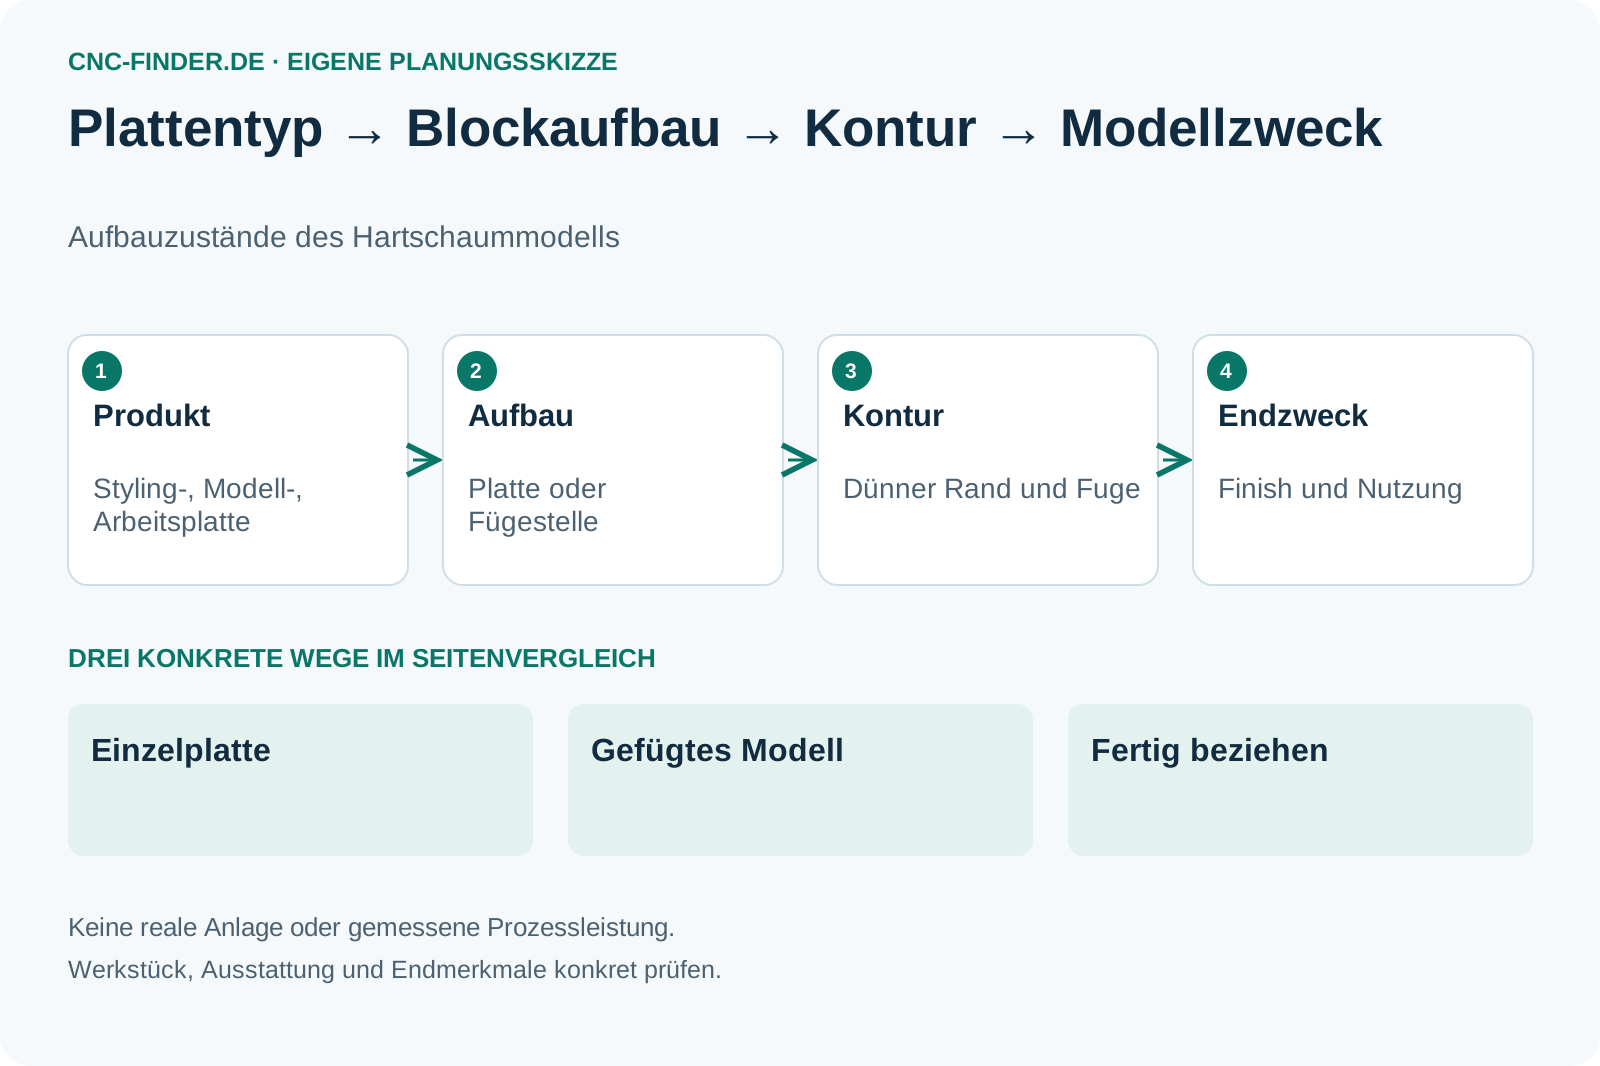
Die Platte für ihren Zweck
Hartschaum wird als konkretes Produkt beschrieben.
- Kriterium
Konkretes Plattenprodukt nennen.
- Kriterium
Modellzweck von Werkzeugzweck trennen.
- Kriterium
Klebefuge in die Konturprobe aufnehmen.
- Kriterium
Finish und dünne Stellen prüfen.
Plattenblatt für Hartschaummodelle
Die Endkontur erhält ihren tatsächlichen Produkt- und Fügeaufbau.

Diese Angaben brauchen Sie noch
- Produkt und Werkstoffsystem
- Modellzweck und Fugen
- Dünne Stellen und Finish
Diese Fragen gehören ins Angebot
- Welcher Typ wird tatsächlich geliefert?
- Wo schneidet die Kontur eine Fuge?
- Welcher Endzweck benötigt weitere Bestätigung?
Verklebtes Modell mit schmaler Randkontur
Hypothetisches Modell: Die Randkontur verläuft über eine Fügestelle.
- Möglicher Prüfweg
- Benannte Platte, Fuge und dünnen Rand in einer repräsentativen Probe prüfen.
- Noch offen
- Produkttyp, Fügemittel, Finish und Nutzung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- RAMPF: Board materials
RAMPF trennt Styling-, Modell- und Arbeitsplatten nach Produktfamilie und Werkstoffsystem.
Geltungsbereich: Benannte Board-Familien, keine Gleichsetzung aller Hartschaumtypen und keine Schnittwerte aus verlinkten Datenblättern. Abgerufen am 07.10.2026.
Modellplatte im wirklichen Aufbau prüfen
Rohplatte, verklebter Block und fertig gelieferter Modellkörper werden anhand des gleichen späteren Zwecks verglichen.
Router und Nestingplatte
Was passiert mit der dünnen Modellkante, wenn die letzte Kontur aus der Platte gelöst wird?
- Konkretes Plattenprodukt, Auflage und Halt im Freiteilzustand nennen.
- Opferplatte beziehungsweise Vakuumrestfläche bis zur Entnahme prüfen.
Holzzentrum und Bohrzugang
Welche obere, seitliche oder Bohrbearbeitung trifft eine Fuge im Modellblock?
- Fügestelle, Kontur und tatsächliche Werkzeughülle zeigen.
- Beschlag-/Bohraggregation nur mit belegtem Zugang und benanntem Plattenprodukt vergleichen.
Feine Modellgravur
Welche kleine Linie bleibt im Hartschaummodell nach dem vorgesehenen Finish erkennbar?
- Werkzeugspitze, dünnen Steg und gefügten Aufbau in die Probe aufnehmen.
- Konturbild getrennt von späterer Werkzeug- oder Modellnutzung bestätigen.
Nasser Modellzuschnitt
Welcher Plattentyp und welcher spätere Nutzungszustand sollen einen Wasserstrahlversuch begrenzen?
- Produkt, Fuge, Auflage und dünne Kontur ausdrücklich nennen.
- Wassereinfluss und anschließendes Finish fachlich bestätigen; der Hartschaumname belegt keine Freigabe dieses Schnittwegs.
Typ, Aufbau, Kontur und Ende
Vier Aufgaben des Modellauftrags.
- Auswahlkriterium
Produktfamilie
RAMPF trennt Styling-, Modell- und Arbeitsplatten sowie unterschiedliche Werkstoffsysteme. Wählen Sie das konkrete Produkt anhand des eigenen Zwecks; diese Einordnung ist keine Leistungsgarantie.
- Auswahlkriterium
Rohformat
Ist das Modell aus einer Platte oder einem gefügten Block? Lage und Mittel der Fügestelle werden dokumentiert und am späteren Konturzugang geprüft.
- Auswahlkriterium
Dünne Geometrie
Zeigen Sie Stege, Ecken und Kanten, die nach dem Fräsen frei bleiben. Halterung und Entnahme müssen diesen Zustand berücksichtigen.
- Auswahlkriterium
Endzweck
Oberflächenfinish, Beschichtung oder spätere Werkzeugnutzung benötigen einen eigenen vereinbarten Zustand. Aus einem gelungenen Frässchnitt folgt keine pauschale Nutzungsfreigabe.
Modell mit repräsentierter Fuge
Die tatsächliche Platte gehört in die Probe.
- Modelle mit bekanntem Plattentyp und definiertem Endzustand.
- Aufträge mit belegter Füge- und Konturfolge.
- Alle Hartschaumplatten aus einem Styropor- oder Modellmuster ableiten.
- Styling- und Arbeitsplatten ohne Produktprüfung gleichsetzen.
Einzelplatte, Block oder Liefermodell
Der Aufbau verändert die Konturprüfung.
Einzelplatte fräsen
Kontur aus dem benannten Plattenprodukt herstellen.
- Geeignet für
- Passendes Rohformat ohne Fuge
- Stärke
- Produkt und dünne Geometrie prüfen
- Grenze
- Format und Endzweck bestätigen
- Aufwand
- Platte, Werkzeuge und Halter
- Ablauf
- Produkt- und Teilezustand
Gefügtes Modell bearbeiten
Kontur über dokumentierte Fügestellen führen.
- Geeignet für
- Größeres Modell aus mehreren Blöcken
- Stärke
- Fuge in der Probe sichtbar halten
- Grenze
- Fügemittel und Endzustand klären
- Aufwand
- Blöcke, Fügeumfang und Finish
- Ablauf
- Fugen- und Konturstand
Modell fertig beziehen
Produkt, Kontur und Endzweck bestellen.
- Geeignet für
- Spezielle oder seltene Modellaufgabe
- Stärke
- Endumfang konkret vereinbaren
- Grenze
- Material- und Fügenachweis sichern
- Aufwand
- Lieferprüfung und Oberflächenumfang
- Ablauf
- Modell- und Versionskennung
Der Zustand an der Fuge
Endzweck und Kontur bleiben gleich.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Einzelplatte | Gefügter Block | Fertiges Modell |
|---|---|---|---|
| Produkt | Genauen Typ nennen | Typ + Fügemittel | Produktbeleg |
| Format | Plattengrenze | Blockaufbau | Lieferformat |
| Kontur | Dünne Stelle | Kontur über Fuge | Endkontur |
| Finish | Restumfang nennen | Fugenfinish nennen | Bestellumfang |
| Nutzung | Zweck bestätigen | Zweck bestätigen | Lieferzweck |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Fügen und Finish
Der Blockaufbau ergänzt den Schnitt.
Diese Positionen gehören zur Gesamtrechnung
- Plattenprodukt und Blockaufbau
- Fügen, Werkzeuge und dünner Halt
- Finish und Nutzungsprüfung
Diese Abkürzungen vermeiden
- Nur Hartschaum bestellen
- Fuge aus der Probe entfernen
- Frässchnitt als Nutzungsfreigabe behandeln
Kontur und Fügestelle im geplanten Modell prüfen
Fuge und Freiteil werden mitgeprüft.
Produkt bestimmen
Plattenbezeichnung und Modellzweck aufnehmen.
Aufbau zeigen
Rohformat und vorhandene Fügestellen skizzieren.
Kontur prüfen
Dünnen Steg und Schnitt über die Fuge vorführen.
Endzweck bestätigen
Finish und spätere Nutzung mit zuständiger Fachstelle abstimmen.
Fragen zum Produkt und Nutzen
Fräsbarkeit ist keine Nutzungsfreigabe.
Ist Hartschaum eine ausreichende Materialangabe?+
Nein. Konkretes Plattenprodukt, Werkstoffsystem und Zweck müssen vor der Prozessbestätigung benannt sein.
Belegt ein Frässchnitt die spätere Werkzeugnutzung?+
Nein. Der Nutzungszustand benötigt eine eigene konkrete Bestätigung, einschließlich Aufbau, Fuge und Oberfläche.
Plattentyp und Modellzweck eintragen
Das freie Blatt zeigt, welcher Aufbau und welche spätere Nutzung noch bestätigt werden müssen.
Anforderungsblatt öffnen- Produkttyp benannt
- Freies Modellblatt
- Nutzung getrennt
Hartschaum: weiterführende Fachpfade.
19 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Hartschaum.
5 weiterführende SeitenListe öffnen oder schließen+
- CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
14 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Hartschaum.
14 weiterführende SeitenListe öffnen oder schließen+
- EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗