
Werkzeuge überwachen: Befund und Reaktion klären
Sie wollen vermeiden, dass ein beschädigtes Werkzeug unbemerkt weiterarbeitet? Legen Sie fest, welche Abweichung erkannt werden soll, wann geprüft wird und was die Maschine anschließend tut. Ein Signal ohne definierten Folgeschritt löst die Aufgabe noch nicht.
- ✓Bruch, Werkzeugmaß und Prozesssignal trennen.
- ✓Prüfzeitpunkt im Ablauf festlegen.
- ✓Signal und Steuerungsreaktion gemeinsam testen.
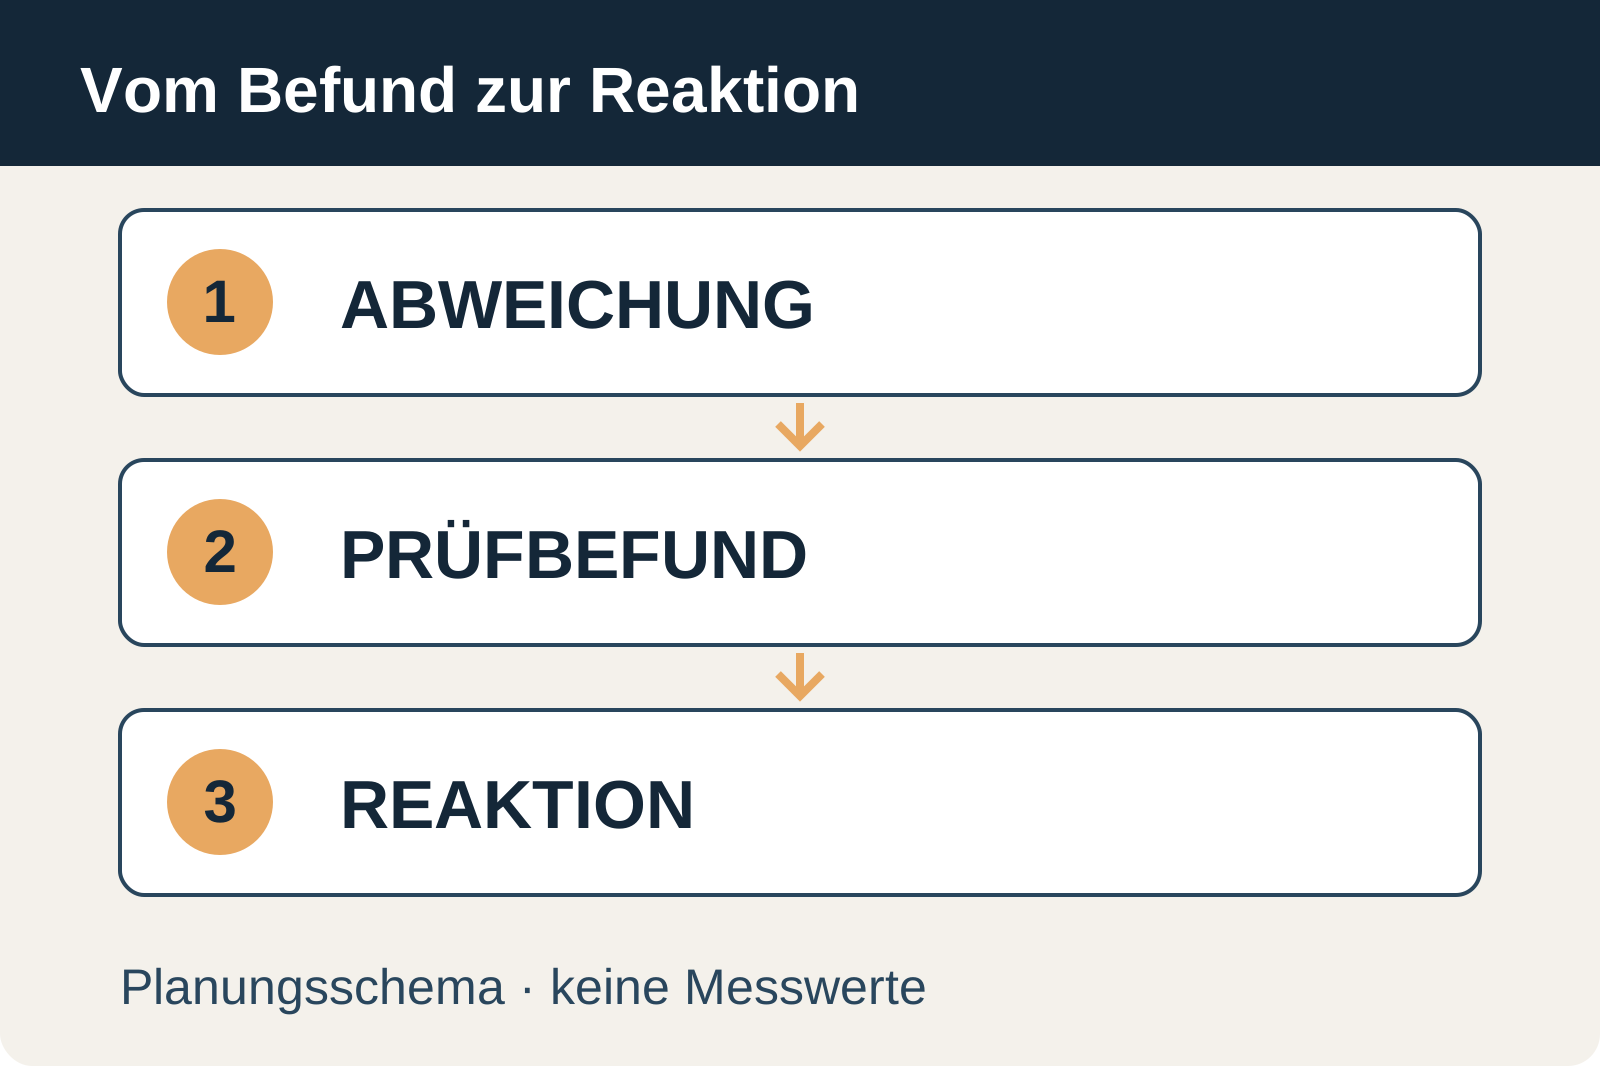
Welcher Befund soll welche Reaktion auslösen?
Ein Signal ist nur hilfreich, wenn es eine definierte Entscheidung auslöst.
Die Überwachung passt zur Aufgabe, wenn sie die relevante Abweichung im vorgesehenen Ablauf erkennt und eine überprüfte Reaktion auslöst; Werkstückqualität bleibt gesondert zu prüfen.
- Auswahlfrage
Bruch, Werkzeugmaß und Prozesssignal trennen.
- Auswahlfrage
Prüfzeitpunkt im Ablauf festlegen.
- Auswahlfrage
Signal und Steuerungsreaktion gemeinsam testen.
- Auswahlfrage
Fehlalarme und nicht erkannte Fälle dokumentieren.
Erkennungs- und Reaktionsauftrag festhalten
Das Blatt führt vom vermuteten Fehler über das Signal zur bestätigten Reaktion.

Diese Angaben brauchen Sie noch
- Werkzeug und konkrete Abweichung
- Prüfzeitpunkt und zwischenzeitliche Teile
- Steuerung, Reaktion und Verantwortlichkeit
- Kontrollierte Fälle und verbleibende Qualitätsprüfung
Diese Fragen gehören ins Angebot
- Welche Abweichung wird tatsächlich erfasst?
- Welche Teile sind beim Befund noch ungeprüft?
- Was passiert bei Meldung oder Sensorausfall?
- Welche weitere Werkstückprüfung bleibt notwendig?
Bohrerprüfung nach einer Operation
Hypothetischer Fall: Der Zustand eines Bohrers wird nach einem Bearbeitungsschritt geprüft.
- Möglicher Prüfweg
- Den Prüfbefund mit der Behandlung der seit der letzten Prüfung gefertigten Teile und der Steuerungsreaktion verbinden.
- Noch offen
- Erkennungsgrenze, Prüfzyklus, Steuerung und Werkstückmerkmal sind noch offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Renishaw: Tool setters and broken tool detectors
Werkzeugeinrichtung und Brucherkennung sind verschiedene Aufgaben; die Maschinenreaktion auf erkannte Abweichungen kann programmiert werden.
Geltungsbereich: Beschreibung der Renishaw-Systeme. Erkennung, Schwellen und Reaktion an anderen Konfigurationen benötigen einen eigenen Nachweis. Abgerufen am 06.10.2026.
Erkanntes Signal mit Teil und Wiederanlauf verknüpfen
Ein Alarm ist erst mit seiner Auswertung und Reaktion für den Auftrag hilfreich.
Bruch im unterbrochenen Schritt
Welches Teil ist betroffen und welche Operation muss erneut beurteilt werden?
- Grenze der Erkennung und konkreten Stop erklären lassen.
- Reste und Endmerkmal vor Wiederaufnahme prüfen.
Schwesterwerkzeug im Magazin
Wie werden Ersatzwerkzeug und Korrekturstand vor Fortsetzung zugeordnet?
- Standzeitkonto und tatsächlichen Wechselablauf zeigen.
- Reaktion und Losfreigabe dokumentieren.
Prüffrage, Zeitpunkt und Folgeschritt
Ordnen Sie Fehlerbild, Erkennungszeitpunkt und Reaktion gemeinsam zu.
- Auswahlkriterium
Was wird erkannt?
Unterscheiden Sie Werkzeugbruch, Maßänderung und indirekte Prozesssignale. Renishaw beschreibt Werkzeugeinrichtung und Brucherkennung als unterschiedliche Aufgaben. Lassen Sie den tatsächlich angebotenen Prüfumfang benennen.
- Auswahlkriterium
Wann wird geprüft?
Eine Prüfung vor, zwischen oder nach Operationen hat unterschiedliche Grenzen. Zeigen Sie im Ablauf, welche Teile zwischen zwei Prüfungen entstehen und wie ihr Status bei einem Befund geklärt wird.
- Auswahlkriterium
Welche Reaktion folgt?
Vereinbaren Sie Meldung, Stillstand, Werkzeugwechsel oder andere vorgesehene Reaktionen mit den verantwortlichen Fachleuten. Renishaw beschreibt programmierbare Reaktionen; die Integration in Ihre Steuerung muss tatsächlich geprüft werden.
- Auswahlkriterium
Welche Grenze bleibt?
Dokumentieren Sie nicht erfasste Abweichungen, Fehlalarme und erforderliche Pflege. Die Überwachung ersetzt nicht automatisch Maß-, Oberflächen- oder Funktionsprüfung am Werkstück.
Wann eine Überwachung eine konkrete Aufgabe hat
Die Überwachung soll einen konkreten Prozessfehler im benötigten Umfang erkennen.
- Konkrete Werkzeugabweichungen mit benannten Folgewirkungen.
- Ergänzung eines vorhandenen Ablaufs um eine definierte Prüffunktion.
- Vorbereitung eines kontrollierten Erkennungs- und Reaktionstests.
- Werkstückqualität allein aus Werkzeugsignal bestätigen.
- Jede kleine Schneidenschädigung ohne Nachweis als erkannt voraussetzen.
Manuell prüfen, messen oder Signale auswerten?
Werkzeugzustand zu benannten Zeitpunkten prüfen und dokumentieren.
Geplante manuelle Prüfung
Werkzeugzustand zu benannten Zeitpunkten prüfen und dokumentieren.
- Geeignet für
- Überschaubare Abläufe mit verfügbarer Bedienung
- Stärke
- Direkte Prüfung möglich
- Grenze
- Zeitpunkt und Erkennbarkeit begrenzen
- Aufwand
- Bedien- und Prüfzeit erfassen
- Ablauf
- Keine automatische Reaktion voraussetzen
Werkzeug gezielt messen
Geometrie oder Bruch mit geeignetem Messsystem prüfen.
- Geeignet für
- Klare dimensions- oder bruchbezogene Aufgabe
- Stärke
- Definierten Befund im Ablauf erhalten
- Grenze
- Konfiguration und Prüffälle bestätigen
- Aufwand
- Messzyklen und Steuerungsintegration
- Ablauf
- Befund mit Reaktion verbinden
Prozesssignale auswerten
Relevante Signale unter bekannten Bedingungen bewerten.
- Geeignet für
- Definierte Prozessabweichung und Referenzbasis
- Stärke
- Betriebsverlauf kann sichtbar werden
- Grenze
- Indirekte Signale brauchen Einordnung
- Aufwand
- Referenzen, Pflege und Fehlalarme
- Ablauf
- Reaktion und Teilebehandlung prüfen
Erkennungsgrenzen offen vergleichen
Offene Entscheidung: Ist der Prüfablauf ausreichend?
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Geplante manuelle Prüfung | Werkzeug gezielt messen | Prozesssignale auswerten |
|---|---|---|---|
| Prüffrage | Sichtbarer Zustand | Definiertes Werkzeugmerkmal | Definierte Signalabweichung |
| Zeitpunkt | Geplanter Bedienereingriff | Messzyklus im Ablauf | Vereinbarte Auswertung |
| Reaktion | Verantwortliche Person | Steuerungsintegration prüfen | Schwelle und Folgeschritt prüfen |
| Grenze | Erkennbarkeit und Zeitpunkt | Nicht gemessene Merkmale | Indirekter Befund |
| Offene Entscheidung | Ist der Prüfablauf ausreichend? | Wird die relevante Abweichung erkannt? | Ist die Referenz belastbar? |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Prüfung und Reaktionspflege mitrechnen
Sensorik und Integration in die Steuerung und Reaktion, Fehleranalyse und Werkstückprüfung gehören in denselben Vergleich.
Diese Positionen gehören zur Gesamtrechnung
- Sensorik und Integration in die Steuerung
- Prüfzyklen und zusätzliche Nebenzeit
- Werkzeugdaten und Referenzpflege
- Reaktion, Fehleranalyse und Werkstückprüfung
Diese Abkürzungen vermeiden
- Sensor ohne Reaktionsauftrag bestellen
- Messfunktion und Bruchprüfung gleichsetzen
- Nicht erkannte Fälle aus dem Testbericht weglassen
Befund und Maschinenreaktion zusammen prüfen
Fehlerbild und betroffene Operation konkret festlegen.
Abweichung benennen
Fehlerbild und betroffene Operation konkret festlegen.
Prüfzeitpunkt markieren
Prüffolge und zwischenzeitlich gefertigte Teile erfassen.
Kontrollierte Fälle prüfen
Erkennung, Fehlalarm und vorgesehene Reaktion dokumentieren.
Grenzen übergeben
Offene Erkennungsfälle und weitere Werkstückprüfung benennen.
Fragen zu Signal und Werkstück
Spätere Teileprüfung und unmittelbare Reaktion ergänzen sich.
Garantiert ein intaktes Werkzeugsignal ein gutes Teil?+
Nein. Das Signal beantwortet nur seine definierte Prüffrage. Spannung, Werkstück, Programm und weitere Prozessbedingungen können das Ergebnis weiterhin beeinflussen.
Wie prüfe ich die Reaktion?+
Mit vorab vereinbarten kontrollierten Fällen und verantwortlichen Fachleuten. Dokumentieren Sie Befund, Meldung, Maschinenzustand und Behandlung betroffener Teile; keine eigenmächtige Umgehung von Schutzfunktionen.
Erkennungs- und Reaktionsauftrag festhalten
Fehlerbild und betroffene Operation konkret festlegen. Unbekannte Angaben dürfen offen bleiben.
Anforderungsblatt öffnen- Bruch, Werkzeugmaß und Prozesssignal trennen.
- Prüfzeitpunkt im Ablauf festlegen.
- Signal und Steuerungsreaktion gemeinsam testen.
Werkzeugüberwachung: weiterführende Fachpfade.
21 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Werkzeugüberwachung.
21 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumWerkzeugüberwachung bei fünf Achsen: Prüflage und Folge klären
Werkzeugprüfung im Fünfachsablauf planen: Sensorzugang, Werkzeugfamilie, Zeitpunkt vor Folgeoperation, Befund, Reaktion und Teilebehandlung verbinden.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineWerkzeugkontrolle an der kompakten Fräse: Signal prüfen
Werkzeugkontrolle an der kompakten Fräse: Kontakt, Brucherkennung, Lastsignal und Zähler trennen; Sensorraum und tatsächliche Reaktion prüfen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗