
CNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
Eine gefräste Leiterplatte und ein Aluminiumgehäuse gehören zum selben Produkt, aber nicht automatisch zum selben CNC-Prozess. Trennen Sie die elektrische Struktur von mechanischen Ausschnitten, Befestigungsbohrungen und Montageflächen. Für jeden Pfad werden eigene Daten und Abnahmemerkmale benötigt.
- ✓Konkrete Auswahlfragen
- ✓Beispiel statt Leistungsversprechen
- ✓Offene Angaben sichtbar
Geht es um die Leiterplatte oder um die mechanische Baugruppe?
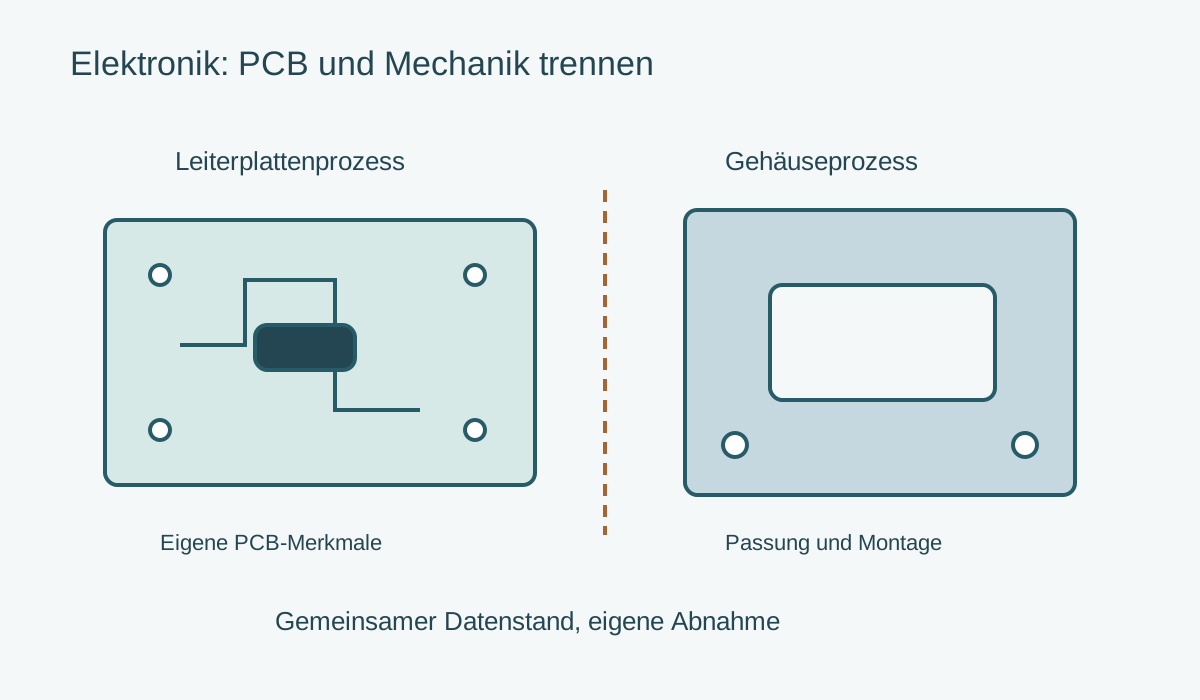
Trennen Sie PCB-Fertigungsdaten, Frontplattenzeichnung und Gehäusemodell. Markieren Sie gemeinsame Befestigungen und Bezüge, damit jede Fertigungsaufgabe an der vorgesehenen Baugruppe geprüft wird.
- Station
Elektrische Struktur und mechanische Geometrie getrennt beschreiben.
- Station
Datenstand und Bezug von Platine und Gehäuse verbinden.
- Station
Fertigung, Reinigung und Montage jeweils mit eigener Prüfung planen.
Ein Bauteilblatt mit Datenstand und Montagebezug erstellen
Welche Komponente und welche Fertigungsmerkmale werden tatsächlich benötigt?
Diese Angaben brauchen Sie noch
- Konkrete Komponente und beauftragter Fertigungsumfang.
- PCB- beziehungsweise CAD-Daten mit freigegebenem Stand.
- Montagebezug, Material und kritische Anschlüsse.
Diese Fragen gehören ins Angebot
- Welche Komponente und welche Fertigungsmerkmale werden tatsächlich benötigt?
- Welche mechanische CNC-Aufgabe steckt hinter der Elektronikbaugruppe?
- Wie werden Änderungen von Platine und Gehäuse gemeinsam freigegeben?
Beispiel: Gehäuse für einen Steuerungsprototyp
Ein Gehäuse benötigt Steckeröffnungen und Befestigungspunkte für eine zugekaufte Platine. Eine Frontplatte erhält Ausschnitte für Bedienelemente.
- Möglicher Prüfweg
- Der Versuch prüft die mechanischen Teile mit realen Anschlüssen und Befestigungen. Die Leiterplattenherstellung bleibt ein separat beschriebener Auftrag.
- Noch offen
- Freigegebene Daten, Anschlussmaße und konkrete Fertigungsumfänge sind noch einzutragen.
Schema zweier getrennter Elektronikpfade: Leiterplattenstruktur und mechanische Gehäusepassung Eigene schematische Darstellung ohne Maßstab; keine Fotografie oder Leistungszusage.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- LPKF: PCB milling machines
Die ProtoMat-Produktfamilie wird für Fräsen, Bohren und Konturbearbeitung von Leiterplatten beschrieben.
Geltungsbereich: Abgrenzung eines PCB-Prototyping-Prozesses; kein Nachweis für Gehäusefräsen, Bestückung oder vollständige Serienfertigung. Abgerufen am 06.10.2026.
- Protolabs: CNC machining service
Der konkrete Beschaffungsablauf verbindet CAD-Daten mit Material, Stückzahl und gegebenenfalls ergänzender Zeichnung.
Geltungsbereich: Herstellerbeispiel zur Zusammenstellung einer Anfrage; keine Preis-, Lieferzeit- oder Toleranzzusage für andere Betriebe. Abgerufen am 06.10.2026.
Schnittstelle und tatsächlichen Achsbedarf zeigen
Gehäuse, Leiterplattenanschluss und Montagebezug müssen am benannten Elektronikteil sichtbar werden.
Großer Gehäuseträger
Welche Abmessung und Aufspannung erfordern den geplanten Gantry-Arbeitsraum?
- Originalteil mit Vorrichtung und Bohrbild zeigen.
- Schnittstellen- und Montageprüfung am Endzustand festlegen.
Mehrseitiger Zugang
Welche Gehäusefläche bleibt mit der vorgesehenen Spannfolge unerreichbar?
- Installierte Achsfunktion und Werkzeugraum prüfen.
- Fünf-Achs-Zugang am tatsächlichen Teil begründen.
Konkreten Auftrag angeben
Welches Elektronikgehäuse oder welcher Träger begründet die große Gantry-Bauart?
- Bauteilgröße, Referenz, Bohrbild und Spannzugang zeigen.
- Schnittstellen- und Montagemerkmale am realen Probeteil mit der geplanten Bauart prüfen.
Konkreten Auftrag angeben
Welche Elektronikbauteil-Geometrie erfordert wirklich Fünf-Achs-Zugang?
- Gehäuse- oder Trägermerkmal, Referenz und Spannfolge zeigen.
- Installierte Achsfunktion und Endprüfung am tatsächlichen Elektronikbauteil bestätigen lassen.
Ein Bauteilblatt mit Datenstand und Montagebezug erstellen
Elektrische Struktur und mechanische Geometrie getrennt beschreiben.
- Auswahlkriterium
Komponente bestimmen
Benennen Sie das konkret herzustellende Teil. LPKF beschreibt eine PCB-Fräsfamilie für Leiterplattenbearbeitung; daraus folgt keine Eignung dieser Systeme für beliebige Gehäuse oder die vollständige Bestückung eines Elektronikprodukts.
- Auswahlkriterium
Daten und Version
Führen Sie Platinenlayout, mechanische CAD-Daten und Zeichnungsstand zusammen, soweit sie zum Auftrag gehören. Steckerposition, Lochbild und Bezug müssen im gleichen freigegebenen Stand vorliegen.
- Auswahlkriterium
Mechanische Passung
Prüfen Sie Gehäuse, Frontplatte und Platine mit den vorgesehenen Befestigungen. Eine gefräste Öffnung ist erst beurteilt, wenn Bauteil, Anschluss und erforderliche Montagezugänglichkeit berücksichtigt sind.
- Auswahlkriterium
Prozessgrenzen
Markieren Sie, welche Aufgaben intern gefertigt, extern bezogen und anschließend geprüft werden. Halten Sie Reinigung und materialbezogene Schutzmaßnahmen im jeweiligen Prozess fest; universelle Elektronik- oder ESD-Freigaben werden daraus nicht abgeleitet.
Geht es um die Leiterplatte oder um die mechanische Baugruppe?
Datenstand und Bezug von Platine und Gehäuse verbinden.
- PCB-Prototypen mit geklärten Fertigungsdaten.
- Frontplatten mit markierten Ausschnitten und Beschriftungszonen.
- Gehäuseteile mit dokumentierten Befestigungs- und Montageflächen.
- PCB-Fräsen als vollständige Elektronikproduktion verstehen.
- PCB-Fertigungsdaten ohne Bezug zur mechanischen Baugruppe übergeben.
- Eine kleine Fräse ohne Versuch für alle Material- und Produktteile einsetzen.
PCB-Prototyping, Frontplatte und Gehäuse vergleichen
Wählen Sie zuerst die herzustellende Komponente: Leiterplattenprototyp, Frontplatte oder Gehäuseteil. Vergleichen Sie danach den jeweiligen Fertigungsweg einschließlich Datenübergabe und Zusammenbau.
PCB-Prototyping
Die vorgesehene Leiterplattenbearbeitung in einem eigenen Prozess klären.
- Geeignet für
- Entwicklung mit definierten PCB-Daten
- Stärke
- Elektrische Struktur bleibt als eigene Aufgabe sichtbar
- Grenze
- Bestückung und weitere PCB-Leistungen sind separate Aufgaben
- Aufwand
- Fertigungsdaten und Prozessausstattung abgrenzen
- Ablauf
- Aus dem Entwicklungsablauf ableiten
Frontplattenbearbeitung
Ausschnitte, Lochbild und Kennzeichnung mechanisch prüfen.
- Geeignet für
- Bedienplatten und Anschlussfelder
- Stärke
- Reale Stecker und Bedienelemente liefern den Prüfbezug
- Grenze
- Oberfläche und Beschriftung können weitere Schritte verlangen
- Aufwand
- Spannung, Werkzeug und Finish mit erfassen
- Ablauf
- Wiederholende Lochbilder im Teilemix bewerten
Gehäusefertigung
Taschen, Montageflächen und Befestigungen am Gehäuseteil herstellen.
- Geeignet für
- Individuelle Gehäuse und Träger
- Stärke
- Zusammenbau wird zum gemeinsamen Endziel
- Grenze
- Mehrseitige Bearbeitung und Spannung gesondert prüfen
- Aufwand
- CAD, Umspannung und Montageprüfung berücksichtigen
- Ablauf
- Handling nach Größe und Varianten auslegen
PCB-Prototyping, Frontplatte und Gehäuse vergleichen
Welche Komponente und welche Fertigungsmerkmale werden tatsächlich benötigt?
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | PCB-Prototyping | Frontplattenbearbeitung | Gehäusefertigung |
|---|---|---|---|
| Hauptdaten | PCB-Fertigungsdaten | Mechanische Kontur und Lochbild | Mechanisches 3D-Modell |
| Referenz | Eigener Leiterplattenprototyp | Reale Bedien- und Steckerteile | Montierte Platine und Befestigung |
| Prüffrage | Vereinbarte PCB-Merkmale | Ausschnitt und Anschlusszugang | Passung und Montageflächen |
| Offene Leistungen | Weitere PCB-Schritte und Bestückung | Beschriftung und Finish | Umspannung und Zusammenbau |
| Abnahme | Definierter PCB-Umfang | Einsetzbare Frontplatte | Montierbare Baugruppe |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Elektrische und mechanische Übergaben abstimmen
Fertigung, Reinigung und Montage jeweils mit eigener Prüfung planen.
Diese Positionen gehören zur Gesamtrechnung
- Datenaufbereitung und Versionskontrolle je Komponente.
- Spannung, Werkzeuge und Probe von Frontplatte oder Gehäuse.
- Externe Leiterplattenleistungen, Montage und Prüfmittel.
Diese Abkürzungen vermeiden
- Leiterplattenstruktur und Gehäusefräsen mit einem Oberbegriff bestellen.
- Steckerpositionen ohne freigegebenen mechanischen Bezug übertragen.
- Ein Bearbeitungsergebnis ohne Zusammenbau abnehmen.
Ein Bauteilblatt mit Datenstand und Montagebezug erstellen
Ein Gehäuse benötigt Steckeröffnungen und Befestigungspunkte für eine zugekaufte Platine. Eine Frontplatte erhält Ausschnitte für Bedienelemente.
Komponente auswählen
PCB-, Frontplatten- und Gehäuseaufgaben getrennt notieren.
Daten freigeben
Elektrischen und mechanischen Stand mit demselben Bezug zusammenführen.
Muster fertigen
Den gewählten Prozess an den kritischen Merkmalen zeigen.
Zusammenbauen
Anschlüsse, Befestigung und Montagezugang prüfen.
Fragen zum Elektronikauftrag
Prüfen Sie die Antworten an Ihrem vorgesehenen Referenzteil.
Kann eine CNC-Fräse komplette Leiterplatten herstellen?+
Der beauftragte Umfang muss konkret sein. PCB-Prototyping kann Fräsen, Bohren und Konturbearbeitung enthalten. Weitere Fertigungs-, Verbindungs-, Bestückungs- und Prüfaufgaben sind damit nicht automatisch abgedeckt und müssen gesondert beschrieben werden.
Welche Daten braucht eine Gehäusebearbeitung?+
Das mechanische Modell, erforderliche Zeichnungsmerkmale, Material, Stückzahl und ein eindeutiger Bezug zu Platine und Anschlüssen. Markieren Sie kritische Ausschnitte und Montageflächen; ein Layoutbild allein reicht für diese Aufgabe nicht.
Was eignet sich als Muster?+
Eine repräsentative Frontplatte oder ein Gehäuseteil mit Steckeröffnung, Befestigungslochbild und realer Baugruppe. Für den PCB-Pfad ist ein eigener Prototyp mit den vorgesehenen Daten und Prüfmerkmalen erforderlich.
Ein Bauteilblatt mit Datenstand und Montagebezug erstellen
Freigegebene Daten, Anschlussmaße und konkrete Fertigungsumfänge sind noch einzutragen.
Anforderungsblatt nutzen- Konkrete Auswahlfragen
- Beispiel statt Leistungsversprechen
- Offene Angaben sichtbar
Elektronikfertigung: weiterführende Fachpfade.
37 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
18 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Elektronikfertigung.
18 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
19 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Elektronikfertigung.
19 weiterführende SeitenListe öffnen oder schließen+
- BauteilkennzeichnungElektronik kennzeichnen: ID und Lesestelle verbinden
Kennzeichnung elektronischer Baugruppen planen: Identität, Datenstand, Position, Montagefolge, Leser und zulässige Oberflächenwirkung zusammenführen.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - BlechzuschnittBlechzuschnitt: Verfahren nach Kante und Folgeprozess wählen
Blechzuschnitt vergleichen: Werkstoff, Dicke, Kontur und spätere Kante festlegen. Schneiden, kombinierte Bearbeitung und Zukauf am selben Teil prüfen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗