
Automatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Beginnen Sie mit einem wiederkehrenden Auftrag und markieren Sie alle Übergaben: Rohteil, Spannung, Programm, Werkzeug, Prüfung und Ablage. Unbekannte Eingaben und häufige manuelle Korrekturen werden zuerst sichtbar gemacht. Danach lässt sich entscheiden, welche einzelne Übergabe zuverlässig automatisiert werden kann.
- ✓Arbeitsblatt frei zugänglich
- ✓Offene Angaben bleiben sichtbar
- ✓Konfiguration gesondert prüfen
Wo entsteht heute die Korrektur?
Beobachten Sie einen vollständigen Auftrag.
Automatisieren Sie einen belegbar stabilen Schritt mit geregeltem Abweichungsweg, nicht nur eine sichtbare Handbewegung.
- Auswahlfrage
Den heutigen Ablauf mit Korrekturen dokumentieren.
- Auswahlfrage
Freigabestatus jeder Übergabe benennen.
- Auswahlfrage
Störung und Wiederanlauf mitvergleichen.
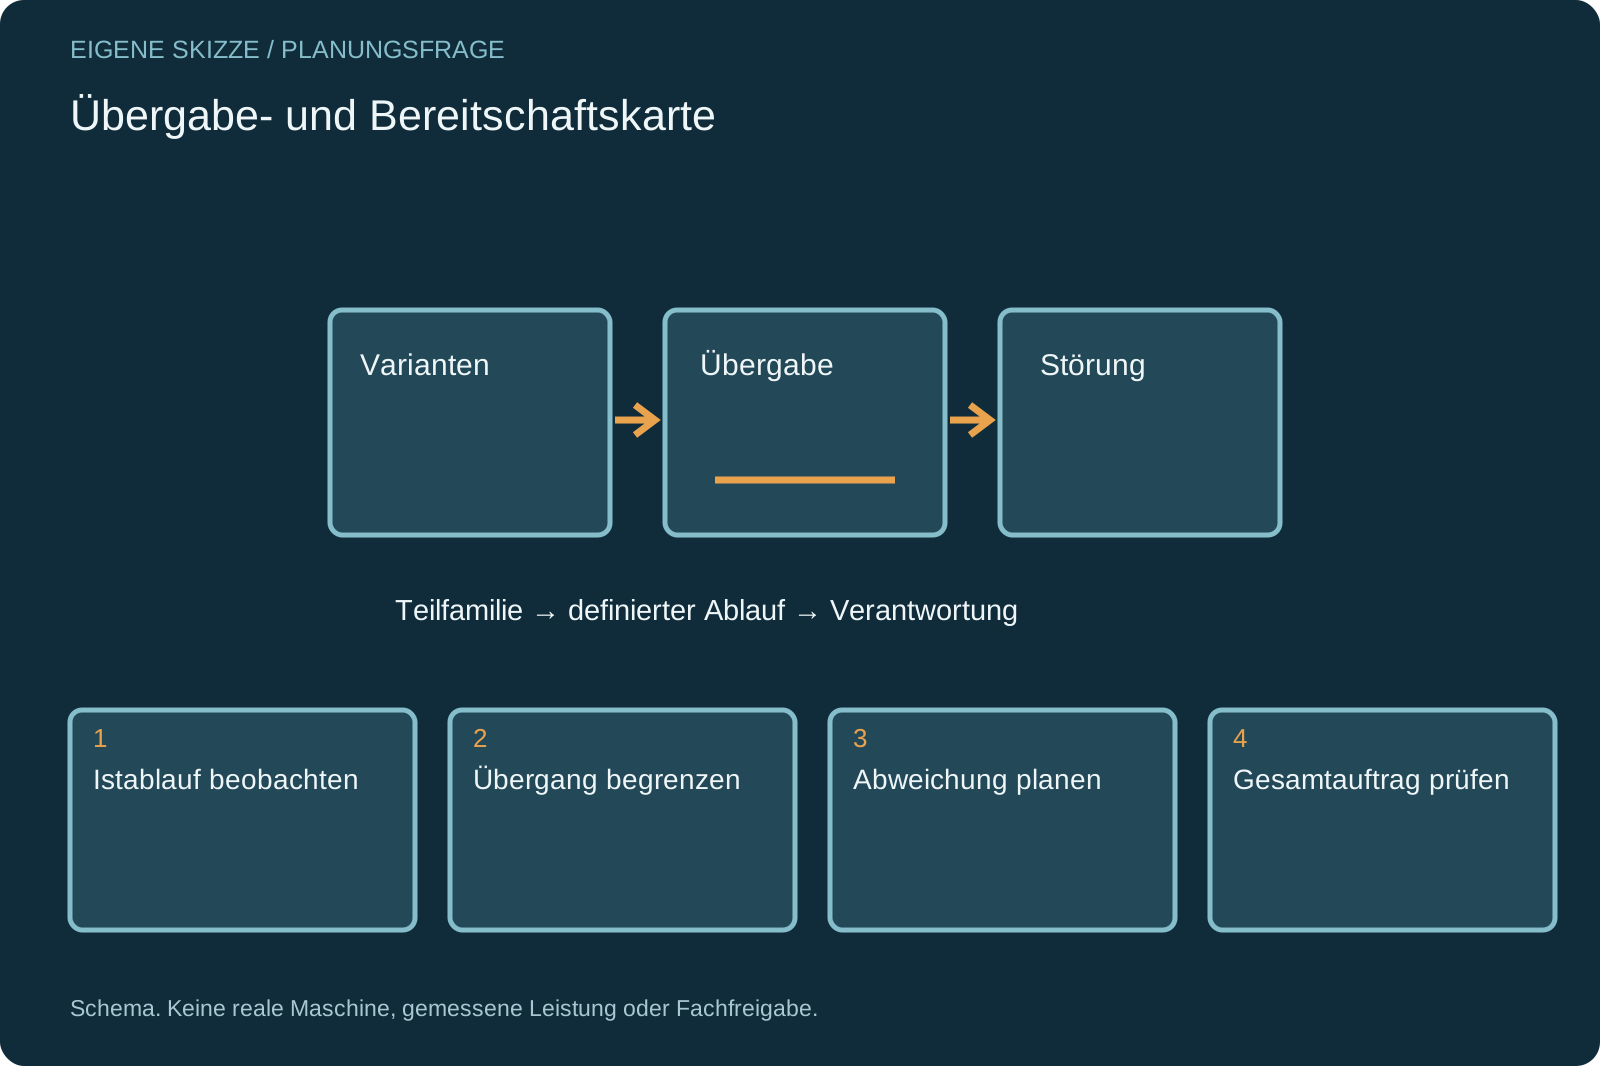
Übergabe- und Bereitschaftskarte
Beginnen Sie mit einem wiederkehrenden Auftrag und markieren Sie alle Übergaben: Rohteil, Spannung, Programm, Werkzeug, Prüfung und Ablage. Unbekannte Eingaben und häufige manuelle Korrekturen werden zuerst sichtbar gemacht. Danach lässt sich entscheiden, welche einzelne Übergabe zuverlässig automatisiert werden kann.

Diese Angaben brauchen Sie noch
- Beobachteter Auftragsablauf
- Übergabe- und Statusliste
- Benannte Restarbeit
Diese Fragen gehören ins Angebot
- Welche Eingabe wird heute korrigiert?
- Wer gibt den Übergang frei?
- Was passiert mit einem gesperrten Teil?
Beladen schneller, Daten noch ungeklärt
Ein Betrieb möchte Rohteile automatisch beladen; die Mitarbeiter korrigieren bislang regelmäßig die Programmzuordnung.
- Möglicher Prüfweg
- Die Programm- und Teilzuordnung wird vor der Handhabungsoption geklärt. Danach wird die einzelne Übergabe geprüft.
- Noch offen
- Eindeutige Identität, Freigabesignal und Umgang mit falschem Rohteil.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- SCHUNK: VERO-S: quick-change pallet systems
Der Hersteller beschreibt externes Rüsten und den Wechsel von Werkstücken beziehungsweise Spannvorrichtungen.
Geltungsbereich: Beispiel eines Spannsystems. Werbliche Zeit- und Genauigkeitswerte werden nicht auf Ihren Ablauf übertragen. Abgerufen am 07.10.2026.
- TRUMPF: LoadMaster
Das Produktbeispiel trennt automatische Rohblechbeladung von manueller Entnahme und nennt die Vereinzelung dünner Bleche als Option.
Geltungsbereich: Konkretes Systembeispiel. Keine universelle Blech-, Format- oder Beschichtungsfreigabe. Abgerufen am 07.10.2026.
Teilübergabe und Ausnahme je Auftragsfamilie planen
Spannwechsel, Materialbereitstellung und Kennzeichnung sind unterschiedliche Übergaben. Automatisierung braucht einen definierten Eingang und einen verantworteten Ausweg.
Spannen und Weitergeben
Welchen Spann- und Bezugszustand übergibt die Dreh-, Fräs-, Bohr- oder Roboteroperation?
- Palettenwechsel, Stangenführung und Rückseitenoperation im Istablauf markieren.
- Bei Verzahnung und Schleifen Endprüfung und Teileidentität in die Übergabe aufnehmen.
Tafel, Platte und Profil
Wer übernimmt vereinzelte Tafel, freigeschnittenes Teil und Restmaterial?
- Laser, Plasma, Wasserstrahl und Stanz-Laser mit ihrer tatsächlichen Entnahme betrachten.
- Router, Nesting, Holz, Rohrlaser und Biegen brauchen getrennte Restteil- und Montagezustände.
Kennzeichnen und Ausnahmen behandeln
Welche Datenrevision und welcher Endteilzustand lösen die Freigabe aus?
- Laserbeschriftung und Gravur auf den richtigen Kennzeichnungsauftrag beziehen.
- Störung, Nacharbeit und Wiederanlauf einem Verantwortlichen zuordnen.
Freigaben an Übergaben markieren
Teilzustand und Datenstand müssen zusammenpassen.
- Auswahlkriterium
Eingang
Welche Angaben oder Materialzustände werden heute vor jedem Auftrag manuell geklärt?
- Auswahlkriterium
Übergabe
Zeichnen Sie Signal, Teilzustand und verantwortliche Stelle am Wechsel.
- Auswahlkriterium
Abweichung
Sperrung, Nacharbeit und Wiederaufnahme erhalten einen eigenen Weg.
- Auswahlkriterium
Betriebsbild
Vergleichen Sie Betreuung, Vorbereitung und Prüfzeit im heutigen und geplanten Ablauf.
Stabilität vor Ausbau prüfen
Eine unklare Übergabe bleibt ein Klärpunkt.
- Wiederkehrender Auftrag mit eindeutigen Eingaben
- Teilprozess mit bestätigter Übergabe und Zuständigkeit
- Unbekannte Bauteilzustände automatisiert weitergeben
- Unbetreuten Betrieb aus einer Handhabungsoption ableiten
Standardisieren, teilautomatisieren oder verketten
Jeder Weg erhält denselben Auftrag.
Manuell standardisieren
Eingaben und Freigaben vereinheitlichen.
- Geeignet für
- Häufige ungeklärte Zustände
- Stärke
- Korrekturursache zuerst verstehen
- Grenze
- Bedienarbeit bleibt
- Aufwand
- Arbeitsvorbereitung erfassen
- Ablauf
- Übergabe dokumentieren
Einen Schritt automatisieren
Begrenzte Übergabe ausrüsten.
- Geeignet für
- Bestätigter wiederkehrender Schritt
- Stärke
- Nutzen am Gesamtauftrag prüfen
- Grenze
- Restarbeit ausdrücklich erhalten
- Aufwand
- Schnittstelle und Betreuung rechnen
- Ablauf
- Abweichung und Rückkehr testen
Zelle verketten
Mehrere freigegebene Schritte verbinden.
- Geeignet für
- Stabile durchgängige Folge
- Stärke
- Gesamten Ablauf zusammen betrachten
- Grenze
- Mehr Zustände koordinieren
- Aufwand
- Integration und Betrieb aufnehmen
- Ablauf
- Wiederanlauf je Station
Den Gesamtauftrag als Vergleich verwenden
Vorbereitung und Störung gehören zur betrachteten Zeit.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Standardisierung | Teilautomation | Verkettung |
|---|---|---|---|
| Eingang | Eindeutig erfassen | Automatisch zuordnen | Über Stationen erhalten |
| Übergabe | Benannte Freigabe | Bestätigtes Signal | Durchgängiger Status |
| Restarbeit | Weiter manuell | Explizit verbleibend | Zellenbetreuung |
| Abweichung | Gezielte Korrektur | Sperren und Rückführen | Gesamtzustand klären |
| Nachweis | Beobachteter Auftrag | Voller Auftrag mit Option | Voller Zellenlauf |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Betreuung als Arbeit einplanen
Automatisierung verändert die Verteilung der Aufgaben.
Diese Positionen gehören zur Gesamtrechnung
- Standardisierung und Datenpflege
- Handhabung und Schnittstellen
- Betreuung und Wiederanlauf
Diese Abkürzungen vermeiden
- Nur Maschinenlaufzeit mit Personalzeit vergleichen
- Ausnahmefälle aus dem Probeplan entfernen
Übergabe- und Bereitschaftskarte
Das Ergebnis ist ein begrenzter und überprüfbarer Automatisierungsauftrag.
Istablauf beobachten
Auftrag samt Korrekturen und Zuständen dokumentieren.
Übergang wählen
Einen wiederkehrenden Wechsel mit Eingaben und Freigabe benennen.
Abweichung planen
Sperrung und Wiederaufnahme beschreiben.
Gesamtauftrag vergleichen
Vorbereitung, Betreuung und Prüfung in die Probe aufnehmen.
Beobachtung und Zielannahme unterscheiden
Keine erfundenen Einsparungen einsetzen.
Muss zuerst die ganze Zelle automatisiert werden?+
Nein. Ein begrenzter Übergang kann als eigener Prüfweg untersucht werden. Der Nutzen muss im vollständigen Auftrag einschließlich Vorbereitung sichtbar werden.
Welche Kennzahlen kann ich ohne Annahmen notieren?+
Tatsächlich beobachtete Eingaben, Korrekturen und Zeiten mit Datum und Herkunft. Unbekannte Werte bleiben offen.
Einen stabilen Übergang für die Probe wählen
Nehmen Sie den realen Abweichungsfall mit in den Angebotsvergleich.
Eigenen Bedarf einordnen- Arbeitsblatt frei zugänglich
- Offene Angaben bleiben sichtbar
- Konfiguration gesondert prüfen
Passende Vertiefungen zum Prüfauftrag
27 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
27 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Automatisierungsbereitschaft.
27 weiterführende SeitenListe öffnen oder schließen+
- CNC-AbkantpresseCNC-Abkantpresse: Biegefolge, Werkzeugfreiraum und Winkelzustand prüfen
Abkantpressen nach Biegefolge, Werkzeug und Hinteranschlag, Teilfreiraum, Winkelprüfung und Handhabung am vollständigen Werkstück vergleichen.
Zur Vertiefung öffnen ↗ - CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PlasmaschneidanlageCNC-Plasma: Schnittwinkligkeit, Schlacke und Folgeschritt festlegen
CNC-Plasmazuschnitt nach Winkel, Innenkontur, Schlacke, Verbrauchsmittelzustand und anschließendem Fertigschritt am gleichen Material prüfen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZahnradbearbeitungsmaschineZahnradbearbeitung: Verzahnzustand und Verfahrensfolge zuerst bestimmen
Zahnradmaschinen nach Verzahngeometrie, Zugängen, Weich- und Hartzustand, Werkzeugverfahren und zugehörigem Prüfauftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRoboter-Fräszelle automatisieren: Ist der ganze Auftrag vorbereitet?
Teileidentität, Programmstand und Aufspannung der Roboter-Fräszelle ordnen. Offene Übergaben erkennen und Störfälle mit Zuständigkeiten konkret benennen.
Zur Vertiefung öffnen ↗ - Rohrlaser-SchneidanlageRohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Rohrlaser nach Querschnitt, Nahtlage, Spannbereich, Konturzugang, Abschnittskennung und Reststück am tatsächlichen Rohprofil vergleichen.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗