
CNC-Technik prüfen: die Übergaben machen den Prozess
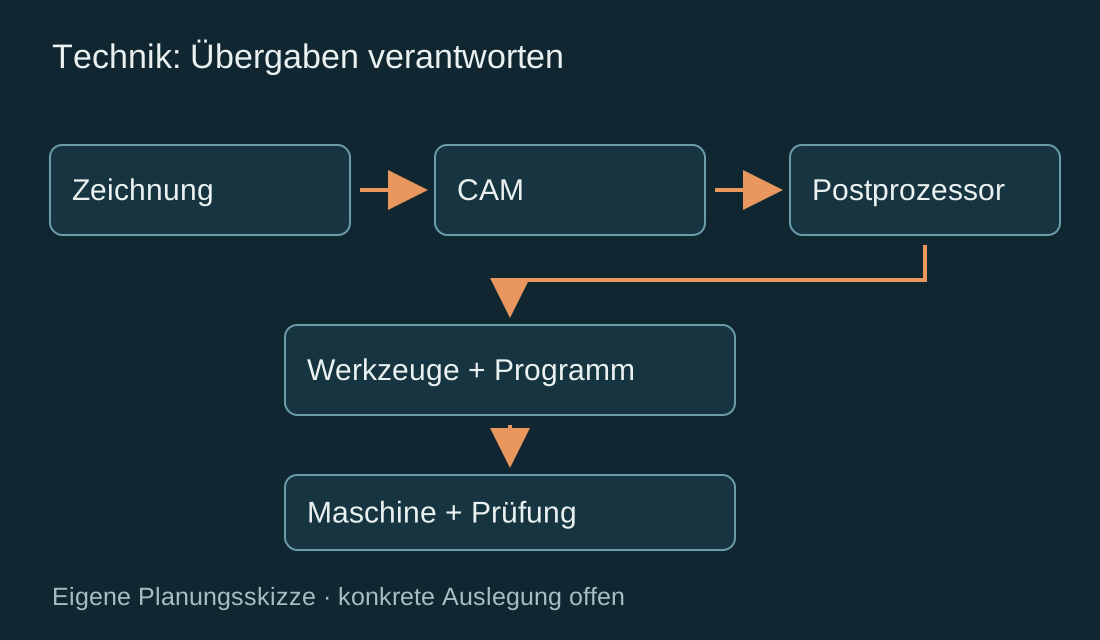
Eine CNC-Anlage besteht aus mehr als der Maschine. Daten aus Zeichnung und CAM, Postprozessor, Werkzeugzuordnung und Betriebsablauf müssen für denselben Auftrag zusammenpassen. Nutzen Sie den Übergabeplan, um für jede Schnittstelle Eingabe, Ausgabe und verantwortliche Person zu benennen. So werden technische Lücken vor einem Gerätevergleich sichtbar.
- ✓Technikplan vor der Kontaktanfrage
- ✓Quellen und Grenzen dokumentiert
- ✓Konkrete Eignung bleibt zu prüfen
Technik am Auftrag erklären
Die Maschine ist eine Station innerhalb der Daten- und Teilekette.
- Kriterium
Dateiversion und Zeichnungsstand durch die Datenkette eindeutig halten.
- Kriterium
Werkzeugnummer, Halter und Korrekturdaten mit dem tatsächlichen Auftrag verbinden.
- Kriterium
Unterbrechung und Wiederanlauf gemeinsam mit dem normalen Ablauf prüfen.
CNC-Übergabeplan für Daten und Betrieb
Beschreiben Sie eine konkrete Übergabe im bestehenden oder geplanten Auftrag.
Diese Angaben brauchen Sie noch
- Führender Auftrag und Zeichnungsstand
- Systeme, Steuerung und bekannte Versionsstände
- Werkzeug- und Programmdaten an der Übergabe
- Verantwortliche und Regel nach einer Unterbrechung
Diese Fragen gehören ins Angebot
- Welches System entscheidet über den gültigen Datenstand?
- Wer prüft den Postprozessor für Maschine und Operationen?
- Wie werden physisches Werkzeug und Korrekturdaten zugeordnet?
- Welcher Zustand ist nach einem Abbruch gesichert bekannt?
Beispielfall: neuer CAM-Datenweg
Ein Betrieb möchte einen bestehenden Auftrag aus einem neuen CAM an eine vorhandene CNC übergeben. Werkzeugdaten wurden bisher manuell gepflegt.
- Möglicher Prüfweg
- Führenden Zeichnungsstand, Maschinen- und Steuerungsstand sowie Werkzeugzuordnung erfassen; Normalfall und geänderten beziehungsweise unterbrochenen Auftrag gezielt prüfen.
- Noch offen
- Postprozessor-Eignung, Schnittstellenfehler und Wiederanlauf müssen im vereinbarten Prüfumfang nachgewiesen werden.
Eigene schematische Redaktion: Daten- und Werkzeugübergaben mit Prüfrückmeldung. Die Skizze bildet keine bereits geprüfte Software- oder Steuerungskombination ab.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Haas Automation: Mill Operator’s Manual – Umbrella Tool Changer
Werkzeugzuordnung, Halter, Gewicht und Freiraum sind anhand der konkreten Werkzeugwechsler-Spezifikation zu prüfen.
Geltungsbereich: Betriebsanleitung einer Herstellerfamilie. Keine Übertragung ihrer Abmessungen, Abläufe oder Grenzwerte auf andere Maschinen. Abgerufen am 06.10.2026.
Vier Punkte im technischen Anfragepaket
Datenstand, Programm, Werkzeug und Wiederanlauf gemeinsam betrachten.
- Auswahlkriterium
Datenstand
Zeichnung, Modell und Auftrag tragen einen eindeutigen Stand. Klären Sie, welcher Stand führt und wie Änderungen an bereits geplanten oder begonnenen Teilen behandelt werden.
- Auswahlkriterium
Postprozessor und Programm
Benennen Sie Maschine, Steuerung, Versionsstand und die vorgesehenen Operationen. Ein erzeugtes NC-Programm wird vor der Seriennutzung im vereinbarten Verfahren geprüft; Dateiexport allein belegt keine Eignung.
- Auswahlkriterium
Werkzeuge und Korrekturen
Werkzeugliste, Halter, Zuordnung und Messdaten müssen zum Programm passen. Haas zeigt an einer Herstellerfamilie, dass Wechslerdaten und Freiraum modellbezogen sind; diese Angaben lassen sich nicht pauschal übertragen.
- Auswahlkriterium
Betrieb und Wiederanlauf
Definieren Sie, wie der aktuelle Teile- und Programmzustand nach Störung festgestellt wird. Rückmeldung, Datensicherung und Änderungsverantwortung werden als konkrete Aufgaben beschrieben, ohne daraus eine Sicherheitszertifizierung abzuleiten.
Technische Fragen vor Produkten klären
Das Übergabeblatt macht bekannte und offene Zustände sichtbar.
- Vorhandene CNC-Software und Maschine besser abstimmen
- Einen neuen Postprozessor oder eine Datenanbindung abnehmen
- Aufgaben und Verantwortlichkeiten vor der Zellenerweiterung klären
- Eine passende Schnittstellenbezeichnung als geprüfte Verbindung behandeln
- Maschinendaten ohne Modell- und Versionsbezug übernehmen
- Automatisierung auf einen ungeklärten manuellen Prozess aufsetzen
Die konkrete Lücke zuerst benennen
Dokumentieren, gezielt verbinden oder die ganze Zelle prüfen.
Bestehenden Ablauf dokumentieren
Daten und Übergaben des realen Auftrags aufnehmen.
- Geeignet für
- Ursache von Fehlern oder Nebenzeiten noch unklar
- Stärke
- Ein gemeinsamer Ist-Stand für alle Beteiligten
- Grenze
- Dokumentation allein verbessert den Prozess noch nicht
- Aufwand
- Aufnahme, Verantwortliche und Prüfauftrag kalkulieren
- Ablauf
- Manuelle Bestätigungspunkte ausdrücklich benennen
Gezielte Schnittstelle prüfen
Eine definierte Übergabe mit Formaten und Fehlerregel verbessern.
- Geeignet für
- Bekannter Engpass zwischen vorhandenen Systemen
- Stärke
- Begrenzter Umfang mit konkretem Abnahmekriterium
- Grenze
- Angrenzende Abläufe bleiben Teil des Tests
- Aufwand
- Anpassung, Lizenzen und Betreuung getrennt anbieten lassen
- Ablauf
- Doppelte Verarbeitung und fehlende Daten testen
Kompletten Zellenablauf integrieren
Daten, Werkzeuge, Maschine und Rückmeldung gemeinsam prüfen.
- Geeignet für
- Stabiles Auftragsspektrum mit geplanter Erweiterung
- Stärke
- Abhängigkeiten und Wiederanlauf im Zusammenhang beurteilen
- Grenze
- Mehr Varianten und Störungen vergrößern die Prüftiefe
- Aufwand
- Integration, Schulung und laufende Änderungen einplanen
- Ablauf
- Automation erst mit dokumentiertem Teilezustand
Einen überschaubaren Prüfumfang vereinbaren
Eingabe, Ausgabe und Verantwortung werden ausdrücklich zugeordnet.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Ist-Ablauf | Einzelschnittstelle | Zellenintegration |
|---|---|---|---|
| Startpunkt | Realer Auftrag | Benannte Übergabe | Komplette Prozessbeschreibung |
| Daten | Stände aufnehmen | Format und Validierung | Führenden Stand durchhalten |
| Werkzeuge | Ist-Zuordnung prüfen | Angrenzende Daten beachten | Physische und digitale Zuordnung |
| Fehler | Fehlerursache sichtbar machen | Wiederholung und Ausfall | Störung über alle Stationen |
| Verantwortung | Aufgaben zuordnen | Liefergrenze vereinbaren | Gesamtabnahme benennen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Änderungen und Service in den Umfang aufnehmen
Eine funktionierende Übergabe braucht Pflege und einen Verantwortlichen.
Diese Positionen gehören zur Gesamtrechnung
- Datenbereinigung, Schnittstellen und Postprozessorprüfung
- Werkzeugverwaltung und Zuordnung von Messdaten
- Inbetriebnahme mit Fehler- und Wiederanlaufszenarien
- Schulung, Änderungsservice und Dokumentation
Diese Abkürzungen vermeiden
- Den falschen Zeichnungsstand unbemerkt weiterverarbeiten
- Werkzeugnummer mit physischem Magazinplatz verwechseln
- Nach Störung ohne gesicherten Teilezustand weiterfahren
- Schnittstellen und Serviceverantwortung auf mehrere Partner verteilen, ohne die Grenze festzulegen
Vier Schritte für eine technische Schnittstelle
Normalfall und definierter Fehlerfall werden gemeinsam geprüft.
Ist-Auftrag aufnehmen
Zeichnung, Datenstände und tatsächliche Übergaben dokumentieren.
Grenze festlegen
Eingabe, Ausgabe und zuständige Partner der Änderung benennen.
Normalfall prüfen
Reales Teil mit Programm- und Werkzeugzuordnung nachvollziehbar erproben.
Störung durchspielen
Fehlende Daten, Wiederholung und Fortsetzung mit bekanntem Teilezustand prüfen.
Vom Dateiformat zum geprüften Ablauf
Die Antworten unterstützen konkrete Rückfragen an Fachpartner.
Was sollte ein Postprozessor-Nachweis enthalten?+
Maschinen- und Steuerungsstand, vereinbarte Operationen, Programmprüfung und ein dokumentiertes Ergebnis. Der Prüfumfang folgt dem tatsächlichen Teilespektrum; ein einzelnes Exportbeispiel bestätigt nicht alle künftigen Programme.
Wo beginnt die technische Integration?+
Am führenden Auftrag und dessen Datenstand. Danach werden Formate, Werkzeugzuordnung, Maschinenprogramm, Rückmeldung und Fehlerbehandlung an den jeweiligen Übergaben festgelegt.
Was wird beim Wiederanlauf geprüft?+
Welcher Teile-, Werkzeug- und Programmzustand nach einer Unterbrechung bekannt ist und wer die Fortsetzung freigibt. Der Test muss die konkrete Anlage und ihren vorgesehenen Ablauf abbilden.
Die nächste technische Frage genau formulieren
Benennen Sie Übergabe, Datenstand und Fehlerfall. Damit kann der zuständige Partner einen klaren Prüfumfang statt einer allgemeinen Integrationszusage anbieten.
CNC-Übergaben dokumentieren- Technikplan vor der Kontaktanfrage
- Quellen und Grenzen dokumentiert
- Konkrete Eignung bleibt zu prüfen
Einzelne Auswahlfragen vertiefen
Diese bestehenden Leitfäden vertiefen einzelne Auswahlfragen. Prüfen Sie den jeweils beschriebenen Fall an Ihrem konkreten Auftrag.
CNC-Zentrum auswählen: Teilefamilie statt Achsenzahl
Bearbeitungszentren am Teilespektrum prüfen: Aufspannung, Zugänglichkeit, Werkzeugliste, Nebenzeiten und Abnahme. Vertikale, horizontale und 5-Achs-Konzepte vergleichen.
Leitfaden öffnen ↗MASCHINENKLASSE / ZERSPANUNGCNC-Fräsmaschine auswählen: vom Werkstück zur passenden Bauart
Kompakte Fräse, Portalfräse oder Bearbeitungszentrum? Werkstück, Aufspannung, Bearbeitung und Auslastung eingrenzen und ein Anforderungsblatt vorbereiten.
Leitfaden öffnen ↗MASCHINE × KAUFPortalfräse kaufen: Arbeitsraum, Werkstoff und Lieferumfang klären
Eine Portalfräse anhand von Rohteil, Spannung, Bearbeitung und Aufstellung auswählen. Mit Anforderungsblatt, Angebotsfragen und Grenzen der Vorauswahl.
Leitfaden öffnen ↗KAUFBERATUNG / INVESTITIONCNC-Gesamtkosten berechnen: Kauf, Betrieb und Auslastung
CNC-Kosten über die Nutzungsdauer planen: Maschinenpreis, Aufstellung, Personal, Wartung und Restwert. Mit anpassbarem Beispiel und Kosten je Produktivstunde.
Leitfaden öffnen ↗Fachübersichten für Technikbausteine
Wählen Sie das passende Profil. Jede Übersicht führt zu erhaltenen Detailfragen und Gegenprofilen; deren eigener Umfang bleibt sichtbar. Eine Verknüpfung ist kein Eignungsnachweis für jede Kombination.
Drei-Achs-Bearbeitung
direkte Bearbeitung gut zugänglicher Geometrien.
Geordnetes Verzeichnis öffnen ↗10 WEITERFÜHRENDE SEITENFünf-Achs-Bearbeitung
Bearbeitung komplexer Geometrien aus mehreren Richtungen.
Geordnetes Verzeichnis öffnen ↗5 WEITERFÜHRENDE SEITENangetriebene Werkzeuge
zusätzliche Fräs- und Bohraufgaben im Drehprozess.
Geordnetes Verzeichnis öffnen ↗5 WEITERFÜHRENDE SEITENGegenspindel
Übergabe und Bearbeitung der Gegenseite in integrierten Drehprozessen.
Geordnetes Verzeichnis öffnen ↗15 WEITERFÜHRENDE SEITENautomatischer Werkzeugwechsel
wiederholbarer Wechsel zwischen mehreren Bearbeitungswerkzeugen.
Geordnetes Verzeichnis öffnen ↗10 WEITERFÜHRENDE SEITENPalettenautomation
organisierter Werkstückwechsel für wiederkehrende Produktionsabläufe.
Geordnetes Verzeichnis öffnen ↗16 WEITERFÜHRENDE SEITENNullpunktspannsystem
wiederholbares Rüsten mit klar definierten Schnittstellen.
Geordnetes Verzeichnis öffnen ↗17 WEITERFÜHRENDE SEITENMesstaster und Antastsystem
werkstückbezogene Einrichtung und prozessnahe Kontrolle.
Geordnetes Verzeichnis öffnen ↗21 WEITERFÜHRENDE SEITENWerkzeugüberwachung
Erkennung und Behandlung werkzeugbezogener Prozessabweichungen.
Geordnetes Verzeichnis öffnen ↗4 WEITERFÜHRENDE SEITENVakuumspannung
flächenbezogene Fixierung geeigneter Plattenwerkstücke.
Geordnetes Verzeichnis öffnen ↗6 WEITERFÜHRENDE SEITENAbsaugtechnik
prozessgerechte Erfassung von Staub, Spänen oder geeigneten Emissionen.
Geordnetes Verzeichnis öffnen ↗17 WEITERFÜHRENDE SEITENKühlschmierstoff-Management
abgestimmte Versorgung, Rückführung und Pflege im Bearbeitungsprozess.
Geordnetes Verzeichnis öffnen ↗14 WEITERFÜHRENDE SEITENMinimalmengenschmierung
gezielte Schmierung für dafür geeignete Werkstoff- und Werkzeugkombinationen.
Geordnetes Verzeichnis öffnen ↗5 WEITERFÜHRENDE SEITENStangenlader
automatisierte Materialzuführung für geeignete Drehteile.
Geordnetes Verzeichnis öffnen ↗23 WEITERFÜHRENDE SEITENRoboterbeladung
automatisiertes Werkstückhandling mit definierten Übergabepunkten.
Geordnetes Verzeichnis öffnen ↗9 WEITERFÜHRENDE SEITENNesting-Software
materialorientierte Belegungsplanung und Übergabe an den Zuschnitt.
Geordnetes Verzeichnis öffnen ↗22 WEITERFÜHRENDE SEITENCAM-Integration
durchgängige Programmierung mit passendem Postprozessor und Datenfluss.
Geordnetes Verzeichnis öffnen ↗32 WEITERFÜHRENDE SEITENProzesssimulation
virtuelle Prüfung von Ablauf, Zugänglichkeit und möglichen Konflikten.
Geordnetes Verzeichnis öffnen ↗7 WEITERFÜHRENDE SEITENRauch- und Emissionserfassung
abgestimmte Erfassung prozessbedingter Emissionen.
Geordnetes Verzeichnis öffnen ↗14 WEITERFÜHRENDE SEITENRundachse
indexierte oder kontinuierliche Bearbeitung rotationsnaher Geometrien.
Geordnetes Verzeichnis öffnen ↗4 WEITERFÜHRENDE SEITENautomatische Tafelbeladung
materialflussgerechte Zuführung und Entnahme von Platten oder Blechen.
Geordnetes Verzeichnis öffnen ↗24 WEITERFÜHRENDE SEITENKollisionsüberwachung
prozessbegleitende Absicherung von Werkzeug-, Werkstück- und Maschinenbewegungen.
Geordnetes Verzeichnis öffnen ↗