
Bauteile kennzeichnen: richtige Identität bis zum letzten Leser
Eine Kennzeichnung soll ein Bauteil eindeutig wiederfinden. Dazu gehören die Vergabe der Kennung, ihre physische Ausführung und die richtige Zuordnung im Datensystem. Beginnen Sie deshalb mit der Frage: Wer muss welche Information zu welchem Zeitpunkt lesen? Danach lassen sich Verfahren und Anlagenumfang gezielt an einem Muster prüfen.
- ✓Erst die Prüfpunkte, dann die Kontaktanfrage
- ✓Quellen und Grenzen dokumentiert
- ✓Konkrete Eignung bleibt zu prüfen
Die Kennung folgt einer festgelegten Regel
Einzelteil, Los und Artikelnummer erfüllen unterschiedliche Aufgaben.
- Kriterium
Ein lesbarer Code kann eine falsche oder doppelte Identität enthalten.
- Kriterium
Werkstoff, Oberfläche und Folgeschritte bestimmen den Markierversuch.
- Kriterium
Wiederholungen, Fehlteile und Datenausfall vor der Serienübergabe durchspielen.
Identitätsblatt für Bauteilkennzeichnung
Stimmen Sie das Blatt mit Fertigung, Qualität und dem Verantwortlichen des Datensystems ab.
Diese Angaben brauchen Sie noch
- Identitätsregel und führende Datenquelle
- Material, Oberfläche und Kennzeichnungsstelle
- Leser, Lesezeitpunkt und relevante Folgeschritte
- Regeln für Fehler, Nacharbeit und erneute Markierung
Diese Fragen gehören ins Angebot
- Wer vergibt die Kennung und verhindert Doppelkennungen?
- Welcher Datensatz wird nach dem Lesen erwartet?
- Welche Folgeschritte muss das Muster vor der Leseprüfung durchlaufen?
- Was passiert bei Abbruch zwischen Markieren und Bestätigung?
Beispielfall: Kennung vor Endmontage
Ein bearbeitetes Teil wird vor dem Reinigen markiert. Der Montageplatz liest später die Einzelteilkennung und ruft den Prüfsatz auf.
- Möglicher Prüfweg
- Vergabestelle und ID-Regel festlegen, Materialmuster bis zur Montage durchlaufen lassen und die erwartete Datenzuordnung gegenprüfen.
- Noch offen
- Schnittstellenverhalten bei Unterbrechung sowie Regeln für Nacharbeit und Doppelmarkierung müssen gesondert nachgewiesen werden.
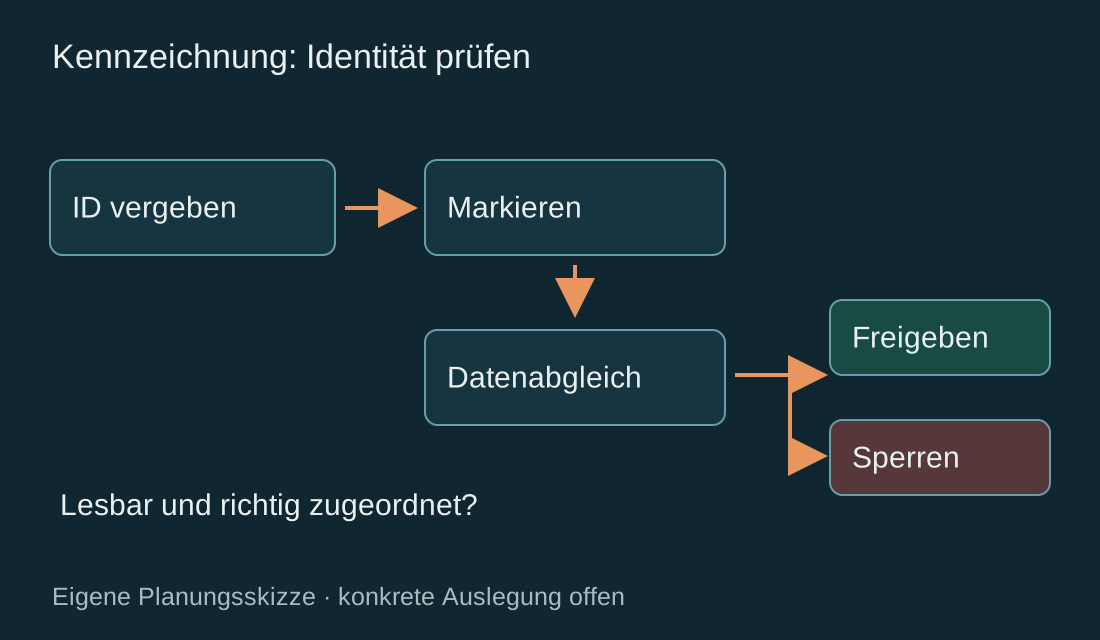
Eigene schematische Redaktion: ID-Vergabe, Markierung und Datenabgleich mit Freigabe- und Sperrpfad. Keine bereits implementierte Kundenschnittstelle.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: Laser marking – processes
Laserkennzeichnung umfasst verschiedene Oberflächenreaktionen; die Verfahrenswahl hängt von Werkstoff und Qualitätsziel ab.
Geltungsbereich: Herstellerübersicht über Mechanismen. Kein Nachweis für Lesbarkeit auf einem konkreten Gussstück nach Reinigen, Lackieren oder späterer Nutzung. Abgerufen am 06.10.2026.
Identität am fertigen Teil prüfen
Inhalt, Position und Lesbarkeit werden erst nach dem letzten enthaltenen Prozess beurteilt.
Kennzeichnen vor Nacharbeit
Was bleibt nach Beschichten, Reinigen oder Polieren von der geforderten Identifikation?
- Verbindlichen Schrift- oder Codeinhalt und Position freigeben.
- Endzustand und Leseprüfung am richtigen Teil vereinbaren.
Gravur als Kennzeichnung
Welche Vertiefung und Linienbreite lässt die Oberfläche am Endteil zu?
- Materialzustand und Bearbeitungszugang zeigen.
- Geometrie und Lesbarkeit als eigene Endmerkmale prüfen.
Vier Bausteine einer brauchbaren Kennzeichnung
Daten, Material, Leser und Fehlerfall bilden den Musterauftrag.
- Auswahlkriterium
Identitätsregel
Definieren Sie Einzelteil- oder Loskennung, zuständige Vergabestelle und Lebensdauer der Zuordnung. Legen Sie fest, was bei Ersatzteil, Nacharbeit oder erneuter Markierung mit der bisherigen Kennung geschieht.
- Auswahlkriterium
Kennzeichnung am Material
Markierverfahren unterscheiden sich in ihrem Eingriff und ihrer Wirkung auf Werkstoff und Oberfläche. Die TRUMPF-Quelle beschreibt Lasermechanismen; für Ihr Bauteil braucht es ein Muster mit vereinbarten Folgeschritten.
- Auswahlkriterium
Reale Leseaufgabe
Menschenlesbare Information, Scanner oder Kamera stellen unterschiedliche Anforderungen. Prüfen Sie mit dem vorgesehenen Leser, der Einbaulage und dem Bauteilzustand zum tatsächlichen Lesezeitpunkt.
- Auswahlkriterium
Daten und Fehler
Ein gelesener Code muss zum erwarteten Datensatz passen. Doppelkennung, nicht lesbare Kennung, fehlende Verbindung und Wiederholung werden als eigene Testfälle mit Sperr- und Wiederanlaufregel festgelegt.
Rückverfolgung vor Gerätenamen beschreiben
Das Arbeitsblatt klärt den konkreten Einsatz und seine offenen Punkte.
- Kennzeichnung für Montage, Qualität oder Service vorbereiten
- Verfahren mit demselben Daten- und Leseziel vergleichen
- Einen vorhandenen Leser mit dem späteren Bauteilzustand prüfen
- Ein Markiergerät kaufen, bevor die Kennung geregelt ist
- Die Vergabe eindeutiger IDs dem Bediener ohne abgestimmte Regel überlassen
- Nur das Markieren prüfen und Daten- oder Wiederholfehler auslassen
Den Markierplatz mit seiner Datenquelle verbinden
Drei Projektgrenzen helfen bei einem verständlichen Angebot.
Abgegrenzten Markierplatz prüfen
Kennungen aus einer festgelegten Quelle an definierten Teilen anbringen.
- Geeignet für
- Begrenzte Varianten und nachvollziehbarer manueller Ablauf
- Stärke
- Einfachere Projektgrenze für Muster und Bedienung
- Grenze
- ID-Vergabe und Datenzuordnung müssen trotzdem geregelt sein
- Aufwand
- Markierung, Vorrichtung und Lesung gemeinsam kalkulieren
- Ablauf
- Manueller Teilwechsel mit klarer Bestätigung
Markierung mit Daten verbinden
ID-Vergabe und Leseergebnis an das vorhandene System anbinden.
- Geeignet für
- Rückverfolgung benötigt einen verknüpften Datensatz
- Stärke
- Physische Kennung mit erwarteter Identität vergleichen
- Grenze
- Schnittstellen und Wiederholung brauchen definierte Verantwortliche
- Aufwand
- Software, Verbindung und Fehlerprüfung separat anbieten lassen
- Ablauf
- Datenausfall und Rückkehr als Abnahmeszenario
Zellenablauf integrieren
Werkstück, Markierung, Leser und Ausschleusung als einen Ablauf prüfen.
- Geeignet für
- Wiederkehrende Teile mit belastbarem Prozess und Volumen
- Stärke
- Übergaben und Freigabe im Zusammenhang abnehmen
- Grenze
- Mehr Varianten und Fehlerzustände erhöhen die Prüftiefe
- Aufwand
- Handling, Lesen, Daten und Inbetriebnahme erfassen
- Ablauf
- Erstteil, Wechsel und Störung unter realen Bedingungen prüfen
Die Übergaben und den Wiederanlauf prüfen
Markieren, Lesen und Freigeben bleiben getrennte Prüfpunkte.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Markierplatz | Datenanbindung | Zellenablauf |
|---|---|---|---|
| ID-Quelle | Abgestimmte Vergabe | Führendes System | Führendes System plus Teilübergabe |
| Teilzuordnung | Bedienung gegenprüfen | Daten und Lesung abgleichen | Teil im Ablauf verfolgen |
| Lesen | Mit realem Leser prüfen | Ergebnis zurückmelden | Freigabe oder Ausschleusen |
| Wiederanlauf | Bedienregel festlegen | Doppelte Verarbeitung erkennen | Unklaren Teilzustand behandeln |
| Abnahme | Muster und Bedienung | Muster plus Datenausfälle | Komplette Szenarien im Ablauf |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Schnittstellen und Fehlerroutinen gehören zum Angebot
Die Kennzeichnungskosten enden nicht am Markiergerät.
Diese Positionen gehören zur Gesamtrechnung
- Markierverfahren, Positionierung und Bauteilvarianten
- Lesegerät, Beleuchtung und erforderliche Vorrichtung
- Schnittstellen, Datenpflege und Fehlerbehandlung
- Musterketten, Prüfaufwand und spätere Änderungsverantwortung
Diese Abkürzungen vermeiden
- Eine reine Artikelnummer für eine geforderte Einzelteilverfolgung verwenden
- Kennzeichnung in einem später verdeckten Bereich anbringen
- Nacharbeit mit neuer ID ohne nachvollziehbare Zuordnung starten
- Ein zweites Markieren nach Verbindungsfehler automatisch als sicher ansehen
Vier Schritte bis zu einem geprüften Kennzeichnungsablauf
Ein Muster braucht die richtige ID und den vollständigen Leseablauf.
Vergabe regeln
ID-Quelle, Eindeutigkeit und Verantwortung für Änderungen festlegen.
Muster markieren
Verfahren, Oberfläche und zulässigen Eingriff am realen Teil prüfen.
Richtig lesen
Ergebnis mit dem erwarteten Datensatz nach Folgeschritten vergleichen.
Fehler simulieren
Nichtlesung, Doppelkennung und Verbindungsabbruch mit Wiederanlauf durchspielen.
Was die richtige Identität belegt
Fragen für Datenverantwortliche und Anlagenanbieter.
Braucht jedes Bauteil eine eigene Seriennummer?+
Das hängt von der geforderten Rückverfolgbarkeit ab. Einzelteil- und Loskennung beantworten unterschiedliche Fragen. Die verantwortliche Stelle muss Umfang, Vergabe und Aufbewahrung der Zuordnung festlegen.
Ist Laser immer die beste Kennzeichnung?+
Nein. Material, Oberfläche, zulässiger Eingriff und Leseaufgabe bestimmen die Erprobung. Vergleichen Sie geeignete Verfahren oder Träger anhand derselben Musterkette und des tatsächlichen Lesers.
Wie prüfe ich einen Wiederanlauf?+
Simulieren Sie eine unterbrochene Verbindung oder einen Abbruch zwischen ID-Vergabe, Markieren und Bestätigung. Prüfen Sie, ob Teil und Kennung eindeutig zugeordnet bleiben und ob ein erneuter Versuch eine Doppelkennung oder Doppelmarkierung erzeugt.
Datenregel und Leseziel gemeinsam anfragen
Sichern Sie die Vergaberegel, Materialmuster und Fehlerfälle. Damit können Anbieter einen passenden Umfang erklären und nachweisen.
Kennzeichnungs-Anforderungen sammeln- Erst die Prüfpunkte, dann die Kontaktanfrage
- Quellen und Grenzen dokumentiert
- Konkrete Eignung bleibt zu prüfen
Bauteilkennzeichnung: weiterführende Fachpfade.
38 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
2 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Bauteilkennzeichnung.
2 weiterführende SeitenListe öffnen oder schließen+
- CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗
Werkstoffe
15 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Bauteilkennzeichnung.
15 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen kennzeichnen: Lesbarkeit nach dem letzten Prozess prüfen
Bauteilkennzeichnung auf Gusseisen mit Oberfläche, Kennzeichnungsfeld, Reinigen, Lackieren und realer Leseprüfung planen. Verfahren am Referenzteil prüfen.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MassivholzMassivholz mit CNC bearbeiten: Faser und Sichtkante prüfen
Massivholz für einen CNC-Versuch beschreiben: Holzart, Zustand, Faserverlauf, Sichtseite, Spannlage und fertige Kante gemeinsam prüfen.
Zur Vertiefung öffnen ↗ - MDFMDF-Teile kennzeichnen: die ID bis zur Montage erhalten
MDF-Teile nach Zuschnitt eindeutig zuordnen: Etikett, direkte Markierung und temporäre Kennzeichnung nach Sichtseite, Finish und Montage vergleichen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Bauteilkennzeichnung.
21 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungElektronik kennzeichnen: ID und Lesestelle verbinden
Kennzeichnung elektronischer Baugruppen planen: Identität, Datenstand, Position, Montagefolge, Leser und zulässige Oberflächenwirkung zusammenführen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungBauteilkennzeichnung in der Lohnfertigung: die richtige Identität
Bauteile in der Lohnfertigung kennzeichnen: Kundendaten, Revision, reales Teil und Nacharbeit verknüpfen. Codeinhalt und Qualität getrennt prüfen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - MöbelbauCNC im Möbelbau: vom Korpusteil zur Montage
CNC-Möbelaufträge beschreiben: Korpusteil, Bezugsseite, Bohrbild, Kante, Beschlagversion und Teile-ID als durchgängigen Montageauftrag planen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - SchreinereiCNC in der Schreinerei: Teilefluss vor Ausstattung planen
Schreinerei-CNC nach Plattenteilen, Massivholz, Spannwechseln, Beschlägen und nächstem Arbeitsplatz planen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗