
MDF fräsen: Kante, Bohrbild und Haltekraft gemeinsam planen
Bei einer MDF-Front entscheidet nicht nur die Außenkontur. Beschichtung, sichtbare Kanten, Bohrungen und das Halten kleiner Teile müssen im selben Ablauf funktionieren. Legen Sie deshalb eine repräsentative Front oder Trägerplatte mit fertigem Kantenbild vor, bevor Sie Router, Nesting-CNC oder Bearbeitungszentrum vergleichen.
- ✓Konkrete Auswahlfragen
- ✓Beispiel statt Leistungsversprechen
- ✓Offene Angaben sichtbar
Welche MDF-Aufgabe muss am fertigen Teil funktionieren?
Zeichnen Sie die MDF-Platte mit Oberflächenschicht, Taschen und Durchtrennungen. Markieren Sie, welche Bereiche nach dem Trennen noch gehalten und wie die fertigen Kanten geprüft werden.
- Station
Plattenformat einschließlich Auflage und Entnahme festhalten.
- Station
Kante und Bohrung am gleichen Muster bewerten.
- Station
Stauberfassung und Restteilhandling gehören zum Arbeitsablauf.
MDF-Muster für die Probebearbeitung vorbereiten
Wie sieht das fertige Muster nach Kanten- und Oberflächenarbeit aus?
Diese Angaben brauchen Sie noch
- MDF-Sorte, Beschichtung und Dicke.
- Größtes Plattenformat und kleinstes Fertigteil.
- Sichtkanten, Bohrseiten und erlaubte Nacharbeit.
Diese Fragen gehören ins Angebot
- Wie sieht das fertige Muster nach Kanten- und Oberflächenarbeit aus?
- Benötigt das Teil seitliche Bohrungen oder eine zweite Spannlage?
- Wie bleiben kleine Teile beim letzten Schnitt gehalten?
Beispiel: lackierte Front mit Beschlagsbohrungen
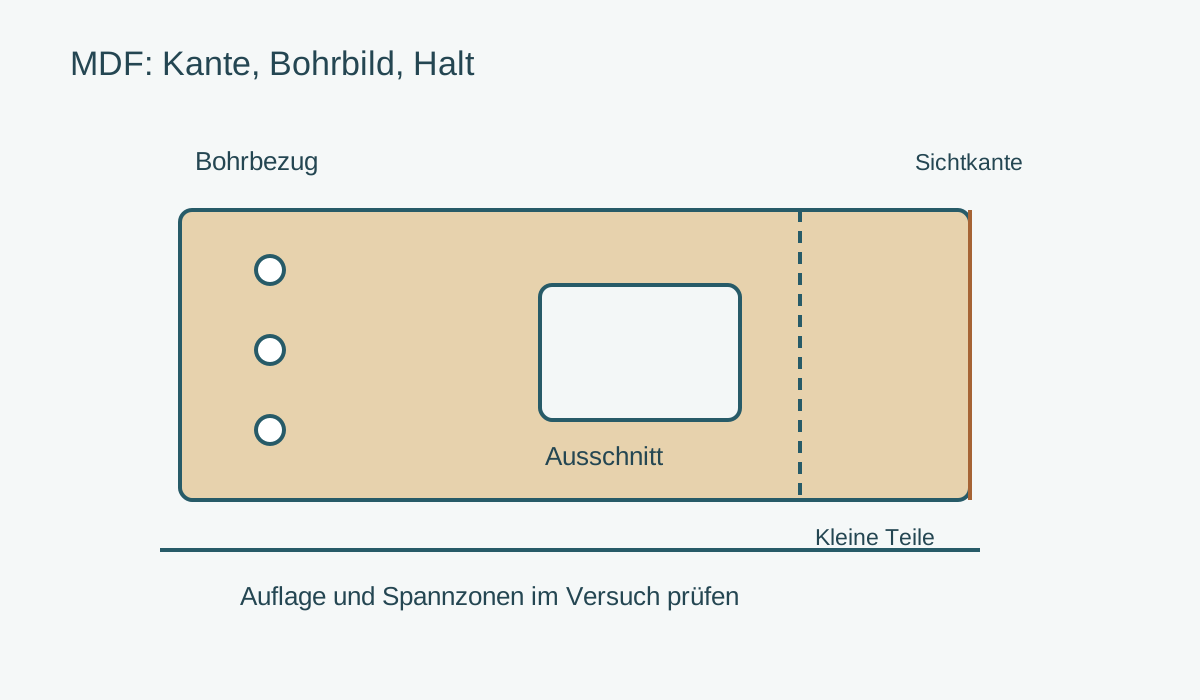
Eine MDF-Front erhält Außenkontur, Griffnut und rückseitige Bohrungen. Zusätzlich wird ein kleines Abdeckteil aus derselben Platte gefertigt.
- Möglicher Prüfweg
- Der Versuch bewertet sichtbare Kante, Passung der Bohrungen und Halt des kleinen Teils gemeinsam; anschließend wird die Front nach dem vorgesehenen Finish montiert.
- Noch offen
- MDF-Sorte, Beschichtung, Zielkante und Spannversuch fehlen noch. Ohne diese Angaben bleibt die Maschinenwahl offen.
Schema einer MDF-Platte mit Zuschnittkontur, Bohrbild und getrennten Spannzonen Eigene schematische Darstellung ohne Maßstab; keine Fotografie oder Leistungszusage.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- DGUV: Absauganlagen für Holzstaub und -späne
Die DGUV behandelt Erfassung und Lagerung von Holzstaub und -spänen gemeinsam mit Gesundheits-, Brand- und Explosionsgefahren.
Geltungsbereich: Planungsrahmen für Holzprozesse; keine Auslegung einer Anlage oder Freigabe eines einzelnen Werkstoffs. Abgerufen am 06.10.2026.
- HOMAG: CNC-Programmierung mit woodWOP
Das Herstellerbeispiel stellt Werkstück, Bearbeitungen und Spannmittel gemeinsam in einer 3D-Ansicht dar.
Geltungsbereich: Beispiel einer konkreten Software; keine Garantie der Kollisionsfreiheit und keine Empfehlung für jeden Betrieb. Abgerufen am 06.10.2026.
Plattenzustand, Kante und tatsächliche Erfassung zusammen prüfen
Eine homogen wirkende Platte sagt nichts über Beschichtung, Dichte oder den fertigen Sichtkantenzustand aus.
Kontur durch beschichtete Platte
Welche Eintritts-, Austritts- und Innenkante muss am Endteil bestehen bleiben?
- Plattenstand und Werkzeugweg mit Innenradius zeigen.
- Halten und geforderte Endkante an einer Originalprobe beurteilen.
Staub am realen Werkzeugraum
Wo entsteht Feinstaub bei der vorgesehenen Bearbeitung und Entnahme?
- Erfassung und Reinigung im vollständigen Ablauf zeigen.
- Schutzmaßnahmen durch die betrieblich verantwortliche Stelle bestimmen.
MDF-Muster für die Probebearbeitung vorbereiten
Plattenformat einschließlich Auflage und Entnahme festhalten.
- Auswahlkriterium
Oberfläche und Kante
Notieren Sie MDF-Sorte, Dicke, Beschichtung und die später sichtbaren Seiten. Eine akzeptable Rohkante kann für eine lackierte Front unzureichend sein; legen Sie Nachbearbeitung und Zielbild vor dem Versuch fest.
- Auswahlkriterium
Kleine Teile halten
Beim Durchtrennen verändert sich die wirksame Auflage. Prüfen Sie das kleinste Teil, den letzten Schnitt und die Entnahme im gewählten Spannkonzept. Eine große Tischfläche belegt dafür keine ausreichende Haltekraft.
- Auswahlkriterium
Bohrbild und Bezugsseite
Beschlagsbohrungen müssen zur späteren Montage passen. Halten Sie Bezugskante, Werkstückseite und eine mögliche zweite Aufspannung im Programm und auf dem Teil eindeutig fest.
- Auswahlkriterium
Staub und Reinigung
Klären Sie Erfassung am Werkzeug, Anschluss der Maschine und Reinigung des Arbeitsplatzes mit dem zuständigen Anlagenplaner. Die DGUV behandelt auch die Lagerung von Holzstaub und Spänen; eine Maschinenabsaugöffnung ist noch keine Anlagenauslegung.
Welche MDF-Aufgabe muss am fertigen Teil funktionieren?
Kante und Bohrung am gleichen Muster bewerten.
- Konturen und Nuten in flachen MDF-Platten mit dokumentierter Aufspannung.
- Wiederkehrende Fronten mit festgelegtem Bezug für Beschlagsbohrungen.
- Ein überschaubares Teilespektrum, dessen kleinste Teile geprüft werden können.
- Kleine Teile ohne nachgewiesenen Halt bis zum letzten Schnitt.
- Ein nur aus CAD-Daten abgeleitetes Urteil über die sichtbare Kante.
- Unbekannte Beschichtung ohne Material- und Prozessklärung.
Router, Nesting und Beschlagsbearbeitung vergleichen
Eine flache, überwiegend von oben bearbeitete Platte spricht für einen plattenorientierten Ablauf. Seitliche Beschlagsbohrungen und häufige Umspannungen können einen anderen Arbeitsplatz erforderlich machen.
Portalrouter
Flache Konturen, Taschen und Nuten mit gut zugänglicher Auflage.
- Geeignet für
- Einzelplatten und wechselnde Geometrien
- Stärke
- Übersichtlicher Zugang zum Plattenwerkstück
- Grenze
- Seitliche Bearbeitung benötigt passende Zusatzlösung oder Umspannung
- Aufwand
- Spannung, Werkzeuge und Erfassung mit einplanen
- Ablauf
- Werkzeugwechsel und Plattenhandling nach Bedarf
Nesting-CNC
Mehrere Teile aus einer gemeinsam belegten Platte herstellen.
- Geeignet für
- Wiederkehrende Fronten und Korpusteile
- Stärke
- Belegung, Zuschnitt und Bohrungen von oben verbinden
- Grenze
- Kleine Teile und Restgitter brauchen einen geprüften Entnahmeweg
- Aufwand
- Software und Plattenlogistik zählen zum System
- Ablauf
- Etikettierung und Materialübergabe können angebunden werden
Holz-BAZ
Beschlags- und Seitenbearbeitungen in einem definierten Werkstückbezug prüfen.
- Geeignet für
- Teile mit zusätzlichen Bohrungen oder Kantenaufgaben
- Stärke
- Bearbeitung über mehrere Zugänge planbar
- Grenze
- Nutzbare Auflage und Spannmittel können die Teileauswahl begrenzen
- Aufwand
- Aggregate, Spannmittel und Programmierung konkret abgrenzen
- Ablauf
- Beladung erst nach dem vollständigen Musterablauf bewerten
Router, Nesting und Beschlagsbearbeitung vergleichen
Wie sieht das fertige Muster nach Kanten- und Oberflächenarbeit aus?
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Portalrouter | Nesting-CNC | Holz-BAZ |
|---|---|---|---|
| Teileanordnung | Einzelplatte | Gemeinsame Plattenbelegung | Einzelteil mit festem Bezug |
| Hauptzugang | Überwiegend von oben | Überwiegend von oben | Ausgestattungsabhängig auch seitlich |
| Kritischer Versuch | Kontur und Kante | Kleinstes Teil und letzter Schnitt | Bohrbild und zweite Bearbeitungsseite |
| Nebenaufwand | Rüsten und Entnahme | Restgitter, Kennzeichnung und Sortieren | Spannmittel und Aggregate |
| Abnahme | Fertiges Muster | Vollständige Musterplatte | Montagefähiges Beschlagsteil |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Von der Rohplatte bis zur fertigen Front
Stauberfassung und Restteilhandling gehören zum Arbeitsablauf.
Diese Positionen gehören zur Gesamtrechnung
- Opferplatte, Dichtungen und Pflege des Spannsystems.
- Werkzeuge, Kantenversuche und gegebenenfalls Nachbearbeitung.
- Absauganbindung, Plattenzuführung und Platz für fertige Teile.
Diese Abkürzungen vermeiden
- Nur die größte Platte vorführen und die kleinste Ausklinkung auslassen.
- Eine Rohkante mit der fertig lackierten Sichtkante gleichsetzen.
- Seitliche Bohrungen erst nach der Maschinenwahl berücksichtigen.
MDF-Muster für die Probebearbeitung vorbereiten
Eine MDF-Front erhält Außenkontur, Griffnut und rückseitige Bohrungen. Zusätzlich wird ein kleines Abdeckteil aus derselben Platte gefertigt.
Muster markieren
Sichtseiten, Bezugskante und Bohrseiten auf Zeichnung und Muster benennen.
Belegung prüfen
Kleinstes Teil und letzten Schnitt in der Spannstrategie berücksichtigen.
Komplett bearbeiten
Kontur, Nut, Bohrbild und Entnahme im selben Versuch zeigen.
Fertigteil ansehen
Kante nach Finish und Beschlag nach Montage mit dem Zielbild vergleichen.
Fragen zur MDF-Bearbeitung
Prüfen Sie die Antworten an Ihrem vorgesehenen Referenzteil.
Reicht eine Portalfräse für MDF-Fronten?+
Sie kann ein geeigneter Ausgangspunkt für die Bearbeitung von oben sein. Seitliche Bohrungen, Spannmittel und gewünschtes Kantenbild müssen zur konkreten Ausstattung passen. Zeigen Sie ein vollständiges Muster einschließlich aller Bohrungen.
Ist Nesting für jedes MDF-Teil sinnvoll?+
Es erleichtert die gemeinsame Belegung einer Platte. Bei sehr kleinen Teilen, besonderen Kanten oder vielen seitlichen Bearbeitungen kann jedoch zusätzlicher Aufwand entstehen. Vergleichen Sie Materialnutzung und den gesamten Ablauf bis zum fertigen Teil.
Was sollte die Probebearbeitung enthalten?+
Eine sichtbare Außenkante, eine Nut, das tatsächliche Bohrbild und das kleinste Restteil. Erfassen Sie auch Entnahme, Reinigungsbedarf und nachfolgende Oberflächenarbeit. Das Beispiel ist keine allgemeine Freigabe anderer MDF-Sorten.
MDF-Muster für die Probebearbeitung vorbereiten
MDF-Sorte, Beschichtung, Zielkante und Spannversuch fehlen noch. Ohne diese Angaben bleibt die Maschinenwahl offen.
Anforderungsblatt nutzen- Konkrete Auswahlfragen
- Beispiel statt Leistungsversprechen
- Offene Angaben sichtbar
MDF: weiterführende Fachpfade.
24 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit MDF.
7 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-HolzbearbeitungszentrumCNC-Holzbearbeitungszentrum: Flächen, Aggregate und Werkstattfolge verbinden
Holzbearbeitungszentren nach Platten- oder Einzelteilhalt, Seitenzugang, Aggregaten, Werkzeugdaten und Werkstattübergabe vergleichen.
Zur Vertiefung öffnen ↗ - CNC-PortalrouterCNC-Portalrouter: Plattenhalt, Rückstände und echte Materialaufgabe prüfen
Portalrouter nach Plattenformat, Halterung, kleinen Teilen, Werkzeugzugang, Rückständen und bestätigtem Materialzustand vergleichen.
Zur Vertiefung öffnen ↗ - CO₂-Laser-SchneidanlageCO₂-Laser-Schneidanlage: Material und Schnittziel zuerst klären
CO₂-Laser für Plattenaufgaben einordnen: genaue Materialzusammensetzung, Durchkontur, Kantenbild, Rauch, Sicherheit und Alternative zur Fräsbearbeitung prüfen.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - Nesting-CNCNesting-CNC: Teilekennung und Folgeschritte nach dem Plattennest planen
Nesting-CNC nach Halterung, kleinen Teilen, horizontalen Merkmalen, Kennzeichnung und Übergabe an die nächsten Werkstattstationen prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
17 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit MDF.
17 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BauteilkennzeichnungMDF-Teile kennzeichnen: die ID bis zur Montage erhalten
MDF-Teile nach Zuschnitt eindeutig zuordnen: Etikett, direkte Markierung und temporäre Kennzeichnung nach Sichtseite, Finish und Montage vergleichen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - Korpus- und FrontenfertigungKorpus und Fronten: Beschlagdaten und Sichtseiten verbinden
Korpus- und Frontenaufträge mit Beschlagrevision, Dekorseite, Kantenfolge und Montageabnahme vorbereiten.
Zur Vertiefung öffnen ↗ - Möbelkomponenten fertigenMöbelkomponenten: Teilfunktion und Montageübergabe planen
Möbelteile nach Platten- oder Massivholzform, Sichtseite, Beschlägen, Kantenprozess und Montagebezug planen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗