
Angetriebene Werkzeuge: welche Arbeit bleibt am Drehteil?
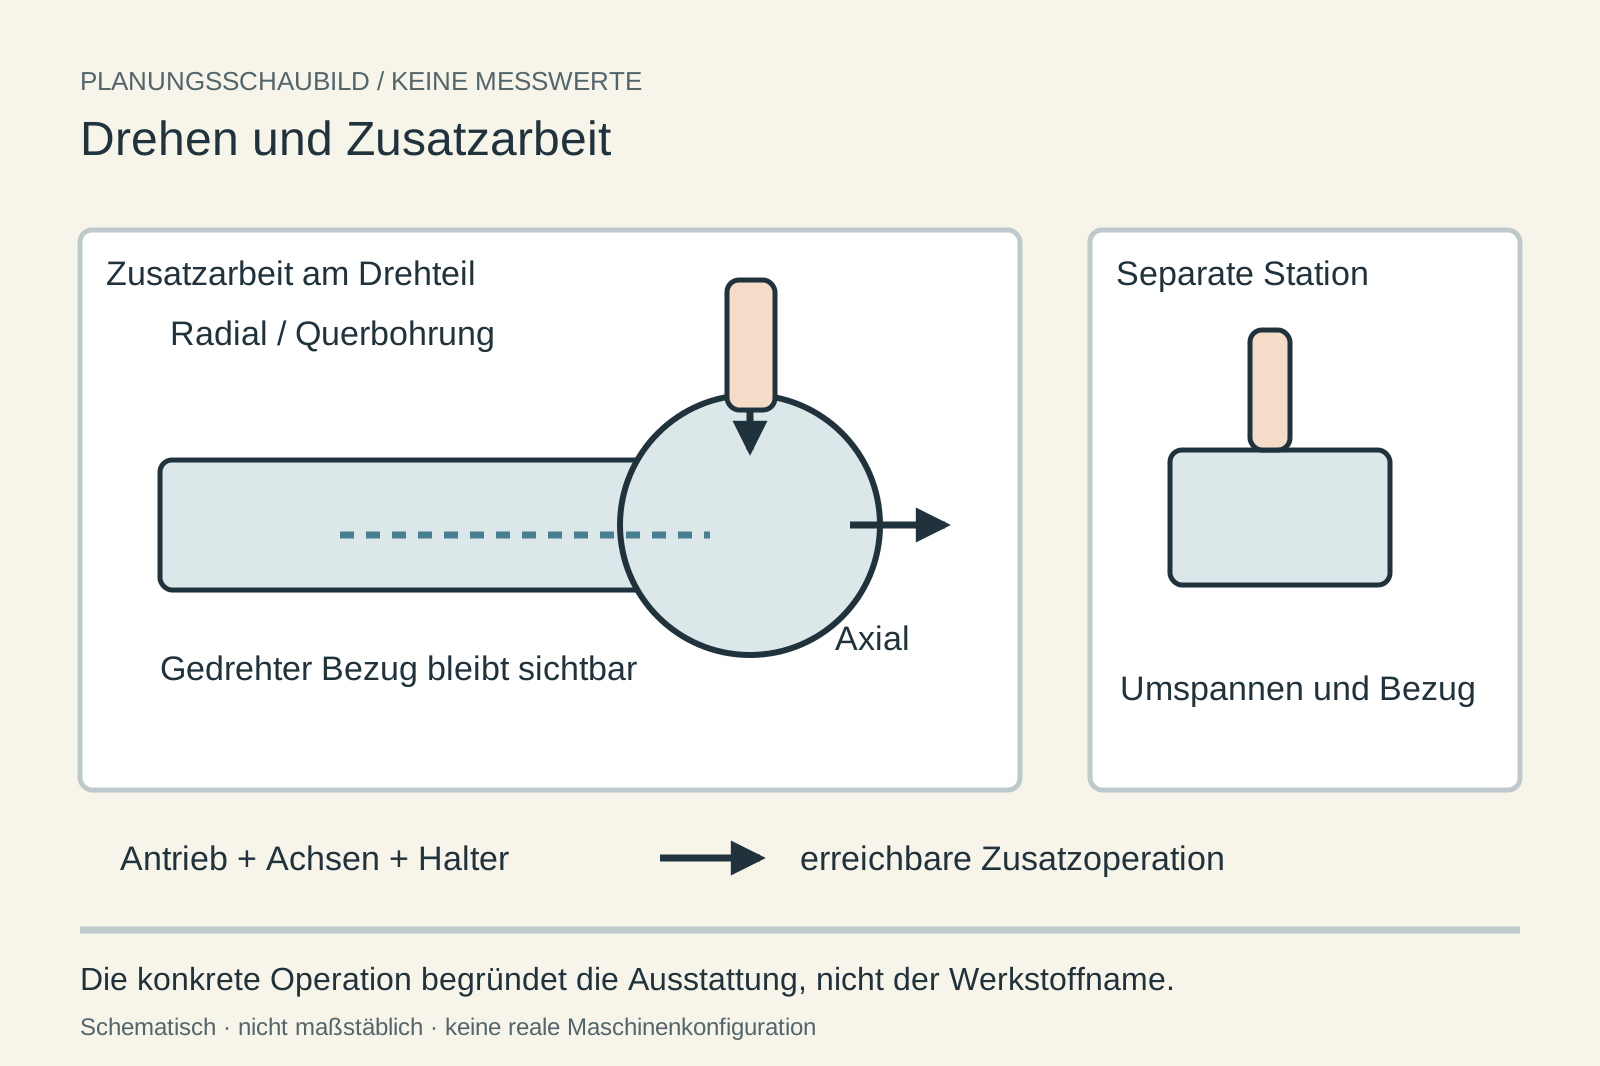
Eine Querbohrung oder Schlüsselfläche kann eine zweite Station erfordern. Angetriebene Werkzeuge sind ein möglicher Weg, diese Arbeit im Drehprozess aufzunehmen. Entscheidend sind die tatsächliche Operation und die angebotene Kombination aus Antrieb, Achsen, Haltern und Zugang.
- ✓Operationen markieren
- ✓Achsfunktionen bestätigen
- ✓Übergaben mitrechnen
Welche Zusatzoperation soll im Drehprozess bleiben?
Eine Zeichnung trennt Drehen von Querbohrungen und Fräsflächen.
- Wirkung
Axiale und radiale Operationen getrennt beschreiben.
- Wirkung
Werkzeugantrieb und Werkstückpositionierung gemeinsam klären.
- Wirkung
Werkzeughalter samt Auskragung und Zugang prüfen.
- Wirkung
Zusatzprogrammierung mit vermiedenen Übergaben vergleichen.
EinordnungDer Werkstoff begründet den Werkzeugantrieb nicht. Wiederkehrende Zusatzoperationen und der Aufwand ihrer Übergabe bestimmen, ob er sinnvoll ist.
Anforderungsblatt für Zusatzarbeiten am Drehteil
Die Fragen sind vor einer Optionsentscheidung frei nutzbar.
Diese Angaben brauchen Sie noch
- Zeichnung mit axialen und radialen Arbeiten
- Spannlage und kritische Bezüge
- Werkzeugweg und notwendige Halter
- Menge und vorhandene Fräskapazität
Diese Fragen gehören ins Angebot
- Welche Achsen und Halter braucht die konkrete Operation?
- Erreicht die angebotene Konfiguration den gesamten Weg?
- Welche Funktionen, Software und Halter sind im Preis enthalten?
- Wie unterscheidet sich der Gesamtaufwand von einer zweiten Station?
Buchse mit Querbohrung
Hypothetischer Planungsfall: Eine gedrehte Buchse erhält eine Querbohrung mit Bezug zur Außenkontur.
- Möglicher Prüfweg
- Integrierte Querbearbeitung und Umspannen auf eine Frässtation werden verglichen.
- Noch offen
- Bohrungsgröße, Bezugstoleranz, Losgröße und vorhandene Kapazität sind noch offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Haas Automation: Live Tooling with C Axis
Das beschriebene Paket kombiniert Werkzeugantrieb und C-Achse für zusätzliche Fräs- und Bohrarbeiten am Drehteil.
Geltungsbereich: Konkretes Haas-Paket. Revolver, Halter, Achsen und Werkzeugzugang anderer Angebote sind einzeln zu bestätigen. Abgerufen am 06.10.2026.
Queroperation mit Revolver und Achsfunktion zusammen prüfen
Der Werkzeugantrieb bestätigt weder den ganzen Querzugang noch die notwendige Orientierung.
Querbohrung im Drehteil
Welche Stellung und freie Haltergeometrie benötigt die tatsächlich verlangte Bohrung?
- Revolveraufnahme, Werkzeugantrieb und C-Achs-Funktion zeigen.
- Nutzbare Tiefe und Endprüfung der Queroperation vereinbaren.
Rückseitiges Fräsmerkmal
Welcher Zugang bleibt nach der Übergabe zur zweiten Seite verfügbar?
- Spannstelle und Medienübergabe am Aufbau prüfen.
- Operation und Übergabebezug getrennt nachweisen.
Antrieb, Achsen und Halter gemeinsam abfragen
Jede benötigte Bewegung gehört in den Lieferumfang.
- Auswahlkriterium
Operation statt Optionsname
Markieren Sie Bohrungsrichtung, Fläche, Tiefe und Bezug zum gedrehten Teil. Entscheiden Sie nicht anhand des Sammelbegriffs angetriebene Werkzeuge.
- Auswahlkriterium
Achsen und Revolver
Lassen Sie Werkstückpositionierung, verfügbare Achsbewegungen und Revolverausführung bestätigen. Haas beschreibt ein Paket mit C-Achse; diese Kombination darf nicht für jeden Werkzeugantrieb vorausgesetzt werden.
- Auswahlkriterium
Halter und Werkzeugzugang
Fräser oder Bohrer benötigen passende Halter und Bewegungsraum. Prüfen Sie die tatsächliche Spannlage, benachbarte Werkzeuge und Erreichbarkeit der gesamten Operation.
- Auswahlkriterium
Übergabe im Gesamtprozess
Vergleichen Sie Bearbeitungs- und Programmieraufwand mit Umspannen auf eine Fräsmaschine. Eine integrierte Operation kann Übergaben vermeiden, muss aber am vollständigen Auftrag wirtschaftlich bewertet werden.
Wann die Zusatzfunktion zum Drehteil passt
Wiederkehrende Operationen brauchen einen erreichbaren Werkzeugweg.
- Wiederkehrende Drehteile mit erreichbaren Fräsflächen oder Bohrungen.
- Aufträge, bei denen ein zusätzlicher Spann- und Transportvorgang relevant ist.
- Konfigurationen, die die nötigen Operationen am Referenzteil zeigen.
- Reine Drehkonturen ohne Zusatzoperation.
- Fräsaufgaben, die Halter, Achsbewegung oder Leistungsbereich des Angebots überfordern.
- Seltene Zusatzarbeiten ohne nachvollziehbaren Vorteil gegenüber einer zweiten Station.
Integrieren, separat bearbeiten oder zukaufen?
Vergleichen Sie die Zusatzarbeit über den ganzen Auftrag.
Zusatzarbeit auf der Drehmaschine
Passende Operation im Drehablauf aufnehmen.
- Geeignet für
- Wiederkehrende erreichbare Operationen
- Stärke
- Weniger Übergaben möglich
- Grenze
- Achsen und Halter können begrenzen
- Aufwand
- Antrieb und Datenkette rechnen
- Ablauf
- Komplette Folge programmieren
Separate Frässtation
Drehteil für weitere Operationen umspannen.
- Geeignet für
- Bestehende passende Fräskapazität
- Stärke
- Fräsaufgabe eigenständig auslegen
- Grenze
- Bezug und Transport bleiben
- Aufwand
- Vorrichtung und Bedienzeit rechnen
- Ablauf
- Wiederholspannung planen
Zusatzarbeit extern vergeben
Fertiges oder vorbearbeitetes Teil beim Fertiger anfragen.
- Geeignet für
- Seltene Zusatzoperationen
- Stärke
- Eigene Ausstattung entfällt
- Grenze
- Bezug und Termine abstimmen
- Aufwand
- Transport und Prüfung mitrechnen
- Ablauf
- Lieferfolge organisieren
Übergaben und Ausstattungsumfang vergleichen
Die Tabelle enthält keine pauschale Fräsleistung.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Integriert | Frässtation | Extern |
|---|---|---|---|
| Werkstückbezug | In Spannlage prüfen | Beim Umspannen sichern | Bezug dokumentieren |
| Werkzeugweg | Achsen und Halter prüfen | Vorrichtung und Zugang prüfen | Ausführung bestätigen lassen |
| Übergabe | Im Drehablauf | Transport und zweite Spannung | Lieferung und Abstimmung |
| Programmierung | Dreh- und Zusatzablauf | Separates Fräsprogramm | Daten und Änderungen abstimmen |
| Offener Nutzen | Welche Übergabe entfällt? | Wie hoch ist Rüstaufwand? | Passen Frist und Qualität? |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Die Option braucht mehr als den Werkzeugantrieb
Halter und Datenkette gehören zum Aufwand.
Diese Positionen gehören zur Gesamtrechnung
- Werkzeugantrieb und erforderliche Achsfunktionen
- Axiale und radiale Halter
- CAM, Post und Schulung
- Wartung der Antriebe und Halter
- Probe, Einrichtung und Prüfmittel
Diese Abkürzungen vermeiden
- Werkstoff als Ausstattungsbegründung verwenden
- C- oder Y-Achse ohne Bestätigung voraussetzen
- Halter erst nach dem Kauf auswählen
- Nur die zusätzliche Schnittzeit rechnen
Zusatzarbeit am vollständigen Drehteil vergleichen
Die Probe beginnt beim gedrehten Bezug.
Operation markieren
Richtung, Tiefe und Bezug nennen.
Ausstattung bestätigen
Achsen, Revolver und Halter einzeln festhalten.
Bearbeitung zeigen
Spannlage und alle Anfahrwege vorführen.
Alternative rechnen
Transport, Umspannen und Prüfung mit einbeziehen.
Fragen zur Zusatzarbeit
Ausstattung wird an der Operation geprüft.
Brauche ich dafür immer eine Y-Achse?+
Das hängt von Lage und Art der Operation ab. Lassen Sie den Anbieter den nötigen Werkzeugweg an Ihrer Geometrie zeigen und die vorhandenen Achsen nennen. Der Optionsname allein bestätigt keine Y-Achse.
Kann der Werkzeugantrieb eine Fräsmaschine ersetzen?+
Für einzelne passende Operationen ist das ein möglicher Prüfweg. Arbeitsraum, Halter, Antrieb und Achsen begrenzen den Umfang. Vergleichen Sie größere oder seltene Fräsarbeiten mit einer separaten Station.
Wie vergleiche ich die Zeitersparnis?+
Erfassen Sie beide vollständigen Wege: Programmierung, Rüsten, Drehen, Zusatzarbeit, Transport, Umspannen und Prüfung. Eine vermiedene Übergabe ist ein möglicher Vorteil; ihre Größe benötigt eigene Messungen.
Querarbeiten vor der Optionswahl beschreiben
Nutzen Sie Zeichnung und freies Blatt, um Achsen, Halter und vollständigen Lieferumfang anzufragen.
Anforderungsblatt öffnen- Operationen markieren
- Achsfunktionen bestätigen
- Übergaben mitrechnen
angetriebene Werkzeuge: weiterführende Fachpfade.
5 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit angetriebenen Werkzeugen.
5 weiterführende SeitenListe öffnen oder schließen+
- CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗