
CNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Eine Form entsteht aus abgestimmten Geometrien und Oberflächen. Die große offene Fläche, der tiefe Kavitätsbereich und der kleine austauschbare Einsatz können unterschiedliche Werkzeuge und Bearbeitungswege benötigen. Die CNC-Auswahl beginnt daher beim anspruchsvollen Bereich der Form und endet beim vereinbarten Fertigzustand.
- ✓Konkrete Auswahlfragen
- ✓Beispiel statt Leistungsversprechen
- ✓Offene Angaben sichtbar
Welche Kavität bestimmt die Form und ihren Fertigungsweg?
Markieren Sie Kavität, Trennfläche und funktionsbestimmende Oberfläche am Formeinsatz. Beschreiben Sie dazu Materialzustand, Fräsaufmaß und die vereinbarte Übergabe an Erodieren oder Finish.
- Station
Kritische Kavität und Formeinsatz aus dem realen Auftrag wählen.
- Station
Schruppen, Schlichten und Ergänzungsverfahren getrennt abgrenzen.
- Station
Endoberfläche und Bezug nach allen Schritten prüfen.
Die kritische Formbauaufgabe als Muster festlegen
Welche Geometrie und Endoberfläche gelten für den gemeinsamen Vergleich?
Diese Angaben brauchen Sie noch
- Repräsentative Kavität und kritische Konturbereiche.
- Materialzustand und Bearbeitungsfolge.
- Zieloberfläche, Finish und gemeinsamer Messbezug.
Diese Fragen gehören ins Angebot
- Welche Geometrie und Endoberfläche gelten für den gemeinsamen Vergleich?
- Welche kleine Einsatzaufgabe vertieft die Maschinenentscheidung?
- Welche Restbereiche gehen mit welchem Bezug an den Folgeprozess?
Beispiel: austauschbarer Formeinsatz
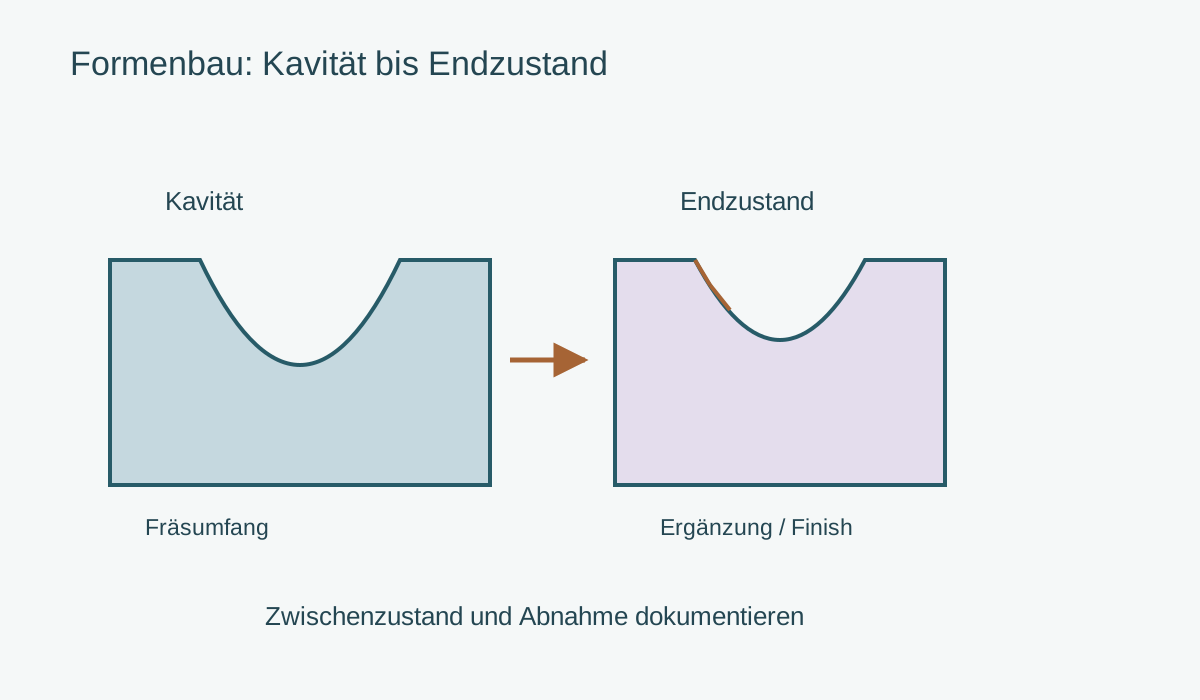
Ein Einsatz enthält eine Freiformfläche und einen tiefen Restbereich. Der Fräsumfang, eine mögliche Ergänzung und das Finish werden am gleichen Modell markiert.
- Möglicher Prüfweg
- Die Musterkette zeigt Zwischenzustände und Wiederaufnahme. Der fertige Einsatz wird nach der vereinbarten Kontur-, Oberflächen- und Montageprüfung bewertet.
- Noch offen
- Werkstoffzustand, kritischer Bereich, Endoberfläche und ergänzende Leistungen müssen noch eindeutig festgelegt werden.
Schema einer Form mit Kavität, Formeinsatz und abgestimmtem Übergang von Schruppen zu Endfinish Eigene schematische Darstellung ohne Maßstab; keine Fotografie oder Leistungszusage.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling
Beim Profilfräsen behandelt der Hersteller Werkzeugauskragung, Kavitätsgeometrie und die Abstimmung von Schruppen und Schlichten.
Geltungsbereich: Prozessplanung für Fräsaufgaben; keine pauschale Genauigkeits-, Laufzeit- oder Werkstoffzusage. Abgerufen am 06.10.2026.
- Sandvik Coromant: Workpiece materials
Werkstoffgruppe und Materialzustand gehören zur Auswahl von Zerspanwerkzeugen; gehärteter Stahl wird gesondert eingeordnet.
Geltungsbereich: Werkzeugwissen für Metallzerspanung; keine allgemeine Maschinenfreigabe für Holz, Kunststoffe oder Keramik. Abgerufen am 06.10.2026.
Formkontur und Einbaubezug durch die Nacharbeit führen
Das Endmerkmal einer Form entscheidet über Aufmaß und Folgeprozesse.
Kontur des Formeinsatzes
Welche Referenz bleibt nach Fräsen, Erodieren und Polieren messbar?
- Formdatensatz, Spannfolge und Zugaben gemeinsam zeigen.
- Einbaupassung im endgültigen Zustand prüfen.
Elektrodenübergabe
Welcher Halter- und Datenstand gehört zur nächsten Formoperation?
- Elektrode, Material und Prozessschritt eindeutig zuordnen.
- Konturzugabe von der verantwortlichen Stelle bestätigen lassen.
Konkreten Auftrag angeben
Welche Kontur des Formeinsatzes muss nach Fräsen und nachfolgender Bearbeitung stimmen?
- Formeinsatz, Referenz, Aufmaß-/Folgeprozess, Spannfolge und Endkontur gemeinsam im Prüfauftrag festhalten.
Die kritische Formbauaufgabe als Muster festlegen
Kritische Kavität und Formeinsatz aus dem realen Auftrag wählen.
- Auswahlkriterium
Kavität und Kontur
Beschreiben Sie tiefste Stelle, Innenradien und relevante Freiformflächen. Ordnen Sie Werkzeugzugang und Auskragung dem realen Bereich zu, statt nur das Außenmaß der Form anzugeben.
- Auswahlkriterium
Schruppen und Schlichten
Markieren Sie die Zielgeometrie und den Zustand vor dem nächsten Schritt. Das Sandvik-Profilfräswissen behandelt die Abstimmung dieser Bearbeitungen; konkrete Schnittdaten oder universelle Oberflächenwerte werden hier nicht übertragen.
- Auswahlkriterium
Ergänzende Bearbeitung
Benennen Sie Bereiche, die anschließend erodiert oder anderweitig nachbearbeitet werden. Elektrode, Wiederaufnahme und Übergabebezug sind eigene Planungsaufgaben. Die Branchenzuordnung einer Maschine deckt diese Verfahren nicht automatisch ab.
- Auswahlkriterium
Endzustand prüfen
Vereinbaren Sie die erforderliche Kontur, Oberflächenbewertung und gegebenenfalls Montage des Einsatzes. Ein Zwischenbild nach dem Fräsen ersetzt den Nachweis des fertigen Zustands nicht.
Welche Kavität bestimmt die Form und ihren Fertigungsweg?
Schruppen, Schlichten und Ergänzungsverfahren getrennt abgrenzen.
- Formen mit geklärtem Werkstoff und Zielzustand.
- Aufträge mit markierten Kavitäten und geplanten Übergaben.
- Vergleiche an einem repräsentativen Einsatz einschließlich Finish.
- Ein anschauliches Modell als Nachweis für eine Produktionsform nutzen.
- Offene Restbereiche ohne Verantwortlichen im Prozess belassen.
- Fräsqualität und nachträgliches Finish im Angebot vermischen.
Fräsen, Ergänzung und vollständige Formbaukette vergleichen
Bewerten Sie erreichbare Kavität, Restbereiche und Finish als gemeinsame Aufgabe mit klaren Teilumfängen. Eine Fräsprobe ist nur dann aussagekräftig, wenn Materialzustand, Bezug und Zieloberfläche dokumentiert sind.
Fräsen bis zum Zielzustand
Erreichbare Kavität mit vereinbarter Oberfläche vollständig fräsen.
- Geeignet für
- Geprüfte offene beziehungsweise zugängliche Bereiche
- Stärke
- Ein klar definierter Fräsumfang
- Grenze
- Tiefe und Restbereiche können zusätzliche Aufgaben erzeugen
- Aufwand
- CAM, Werkzeugfolge und Versuch umfassen
- Ablauf
- Werkzeugwechsel aus der Kavitätsaufgabe ableiten
Fräsen und Ergänzen
Grundgeometrie herstellen und markierte Bereiche weiterbearbeiten.
- Geeignet für
- Formen mit zusätzlichen Konturaufgaben
- Stärke
- Grenzen jedes Verfahrens bleiben sichtbar
- Grenze
- Übernahme von Bezug und Zwischenzustand ist kritisch
- Aufwand
- Elektrode, Folgeprozess und Messung separat benennen
- Ablauf
- Übergaben zuerst am Muster zeigen
Komplette Formbaukette
Bearbeitung, Finish und Einsatzmontage als Gesamtumfang vergleichen.
- Geeignet für
- Aufträge mit mehreren Bearbeitungs- und Nacharbeitsschritten
- Stärke
- Fertige Form wird zum gemeinsamen Ziel
- Grenze
- Mehr Schnittstellen und Zustandsänderungen organisieren
- Aufwand
- Endumfang und externe Leistungen einbeziehen
- Ablauf
- Verkettung nur nach stabiler Einzelabnahme
Fräsen, Ergänzung und vollständige Formbaukette vergleichen
Welche Geometrie und Endoberfläche gelten für den gemeinsamen Vergleich?
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Fräsen bis zum Zielzustand | Fräsen und Ergänzen | Komplette Formbaukette |
|---|---|---|---|
| Ziel | Fertig gefräste Kavität | Kavität mit ergänzten Bereichen | Fertiger Einsatz oder Formumfang |
| Geometrieprüfung | Erreichbarer Fräsumfang | Fräs- und Ergänzungsumfang | Gemeinsames Endmodell |
| Übergabe | Fräsen zur Prüfung | Zwischenzustand zum Folgeprozess | Mehrere dokumentierte Übergaben |
| Oberfläche | Vereinbartes Fräsergebnis | Ergebnis nach Ergänzung | Endzustand nach Finish |
| Abnahme | Dokumentierte Fräsaufgabe | Gesamte vereinbarte Kavität | Fertige Funktions- und Montageaufgabe |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Kavität und Oberfläche über alle Schritte erhalten
Endoberfläche und Bezug nach allen Schritten prüfen.
Diese Positionen gehören zur Gesamtrechnung
- Kavitätsbezogene CAM-Planung, Werkzeuge und Spannmittel.
- Elektroden beziehungsweise ergänzende Konturbearbeitung.
- Finish, Wiederaufnahme und Prüfung des fertigen Einsatzes.
Diese Abkürzungen vermeiden
- Nur leicht erreichbare Flächen als Vorführteil auswählen.
- Den Polier- oder Ergänzungsumfang im Vergleich unbenannt lassen.
- Werkstückzustand und Messbezug zwischen Prozessen verlieren.
Die kritische Formbauaufgabe als Muster festlegen
Ein Einsatz enthält eine Freiformfläche und einen tiefen Restbereich. Der Fräsumfang, eine mögliche Ergänzung und das Finish werden am gleichen Modell markiert.
Kavität markieren
Anspruchsvollen Bereich und zugehörigen Materialzustand wählen.
Teilumfänge festlegen
Fräsen, Restbereich und Finish am selben Modell unterscheiden.
Musterkette zeigen
Werkzeugzugang, Zwischenzustand und Wiederaufnahme dokumentieren.
Endzustand bewerten
Kontur, Oberfläche und Montage am fertigen Einsatz prüfen.
Fragen zu Kavität und Finish
Prüfen Sie die Antworten an Ihrem vorgesehenen Referenzteil.
Kann Fräsen Erodieren im Formenbau ersetzen?+
Das muss an der konkreten Kontur und Zugänglichkeit geprüft werden. Definieren Sie den fräsbaren Umfang und markieren Sie Restbereiche. Ein alternatives Verfahren bleibt mit eigenem Zugang, Bezug und Abnahme beschrieben, bis der vollständige Nachweis vorliegt.
Welche Form eignet sich für den Vergleich?+
Eine regelmäßig auftretende Aufgabe mit kritischer Kavität, realem Materialzustand und vereinbartem Finish. Wählen Sie keine besonders einfache Geometrie, wenn die spätere Arbeit tiefe oder schwer erreichbare Bereiche enthält.
Wie wird die Oberfläche bewertet?+
Mit vereinbarten Merkmalen und dem dokumentierten Zustand nach allen vorgesehenen Schritten. Ordnen Sie gefräste Oberfläche und späteres Finish getrennt zu. Ein Foto allein belegt weder Maßhaltigkeit noch den gesamten Oberflächenumfang.
Die kritische Formbauaufgabe als Muster festlegen
Werkstoffzustand, kritischer Bereich, Endoberfläche und ergänzende Leistungen müssen noch eindeutig festgelegt werden.
Anforderungsblatt nutzen- Konkrete Auswahlfragen
- Beispiel statt Leistungsversprechen
- Offene Angaben sichtbar
Formenbau: weiterführende Fachpfade.
38 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
16 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Formenbau.
16 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC im Formenbau: Den kleinen Einsatz bis zum Finish prüfen
Kleine Formeinsätze auf kompakter CNC bewerten: Kavität, Spannung, Materialzustand, Werkzeugauskragung und Übergabe an Nachbearbeitung.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRoboter-Fräszelle im Formenbau: Welche Kontur soll entstehen?
Modell, Rohling oder fertige Formfläche: Material, Bearbeitungslage und Teileprüfung der Roboter-Fräszelle klären. Mit Konturkarte und sichtbaren Restschritten.
Zur Vertiefung öffnen ↗ - SenkerodiermaschineSenkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Senkerodieren nach Kavitätszugang, leitfähigem Zustand, Elektrodengeometrie, Verschleiß, Dielektrikum und Endprüfung individuell planen.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
22 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Formenbau.
22 weiterführende SeitenListe öffnen oder schließen+
- BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - Composite-BeschnittComposite-Beschnitt: Laminat, Teilhalt und Kante gemeinsam prüfen
Composite-Beschnitt planen: Laminataufbau, Bezug, Spannung und Kantenprüfung festlegen. Keine pauschalen Schnittdaten oder Festigkeitsfreigaben.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - ElektrodenfertigungElektrodenfertigung: Arbeitsgeometrie und Halterbezug festlegen
Elektroden mit konkreter Sorte, Arbeitsgeometrie, Halterbezug, Prozesszuordnung und Prüfumfang planen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschenfräsen: Öffnung, Ecken und Fertigfläche festlegen
Offene und geschlossene Taschen über Eintritt, Innenradien, Boden, Spannzustand und Restbearbeitung einordnen.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗