
Messtaster: Werkstückbezug und Prüfung getrennt planen
Wollen Sie ein Rohteil einrichten, Werkzeugdaten erfassen oder ein Maß im laufenden Prozess kontrollieren? Diese Aufgaben benötigen nicht automatisch dasselbe System. Beschreiben Sie zuerst, was angetastet wird und welche Entscheidung aus dem Ergebnis folgt.
- ✓Messaufgabe trennen
- ✓Schnittstelle klären
- ✓Prüfgrenze benennen
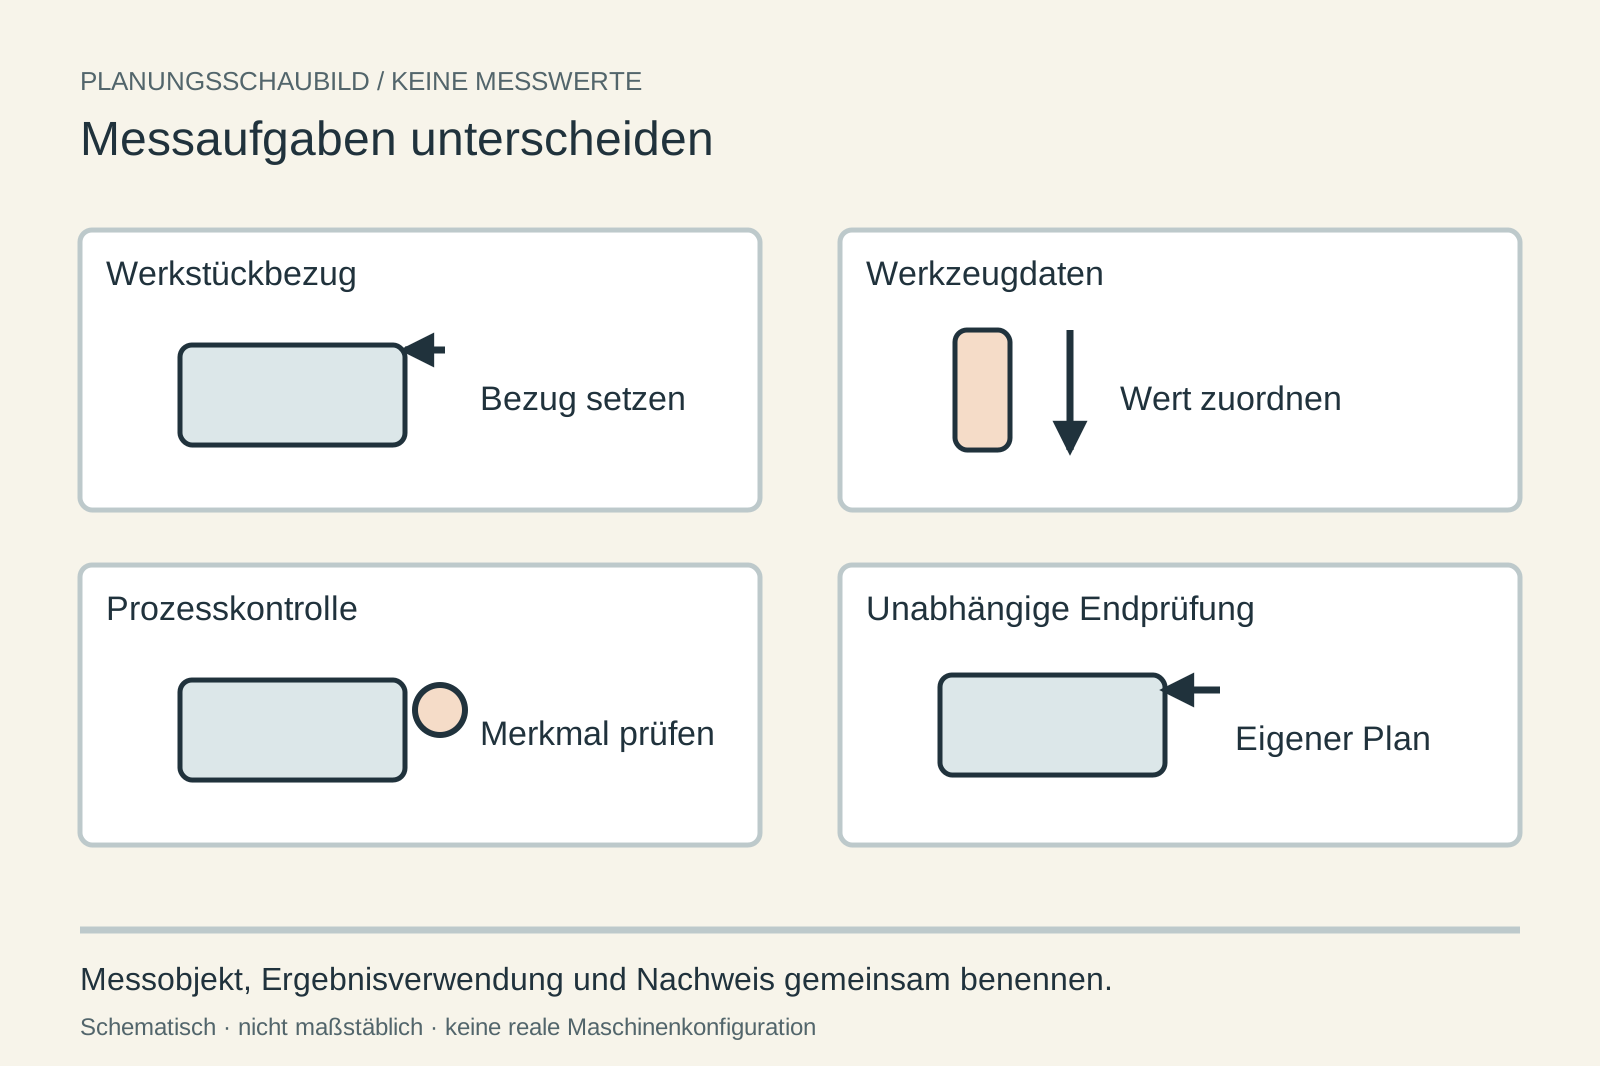
Welche Entscheidung soll das Antastergebnis auslösen?
Ein Bezug, Werkzeugwert und Qualitätsmerkmal sind unterschiedliche Aufgaben.
- Wirkung
Werkstücktaster und Werkzeugmessung nach Aufgabe unterscheiden.
- Wirkung
Antaststellen und Zugang mit der Vorrichtung prüfen.
- Wirkung
Messzyklen, Schnittstelle und Datenübernahme im Angebot benennen.
- Wirkung
Prüfung auf der Maschine ersetzt nicht automatisch unabhängige Endprüfung.
EinordnungEin Antastsystem passt, wenn Messaufgabe, Zugang, Steuerung und Umgang mit dem Ergebnis gemeinsam geklärt sind.
Anforderungsblatt für Antastaufgaben
Das freie Blatt hält Messaufgabe und Ergebnisverwendung zusammen.

Diese Angaben brauchen Sie noch
- Messobjekt und kritische Merkmale
- Spannlage und erreichbare Flächen
- Steuerung, Zyklen und Datenweg
- Referenzen und unabhängiger Prüfplan
Diese Fragen gehören ins Angebot
- Welche Messaufgabe deckt das angebotene System ab?
- Welche Schnittstelle und Zyklen sind enthalten?
- Wie werden Ergebnisse und Werkzeugnummern zugeordnet?
- Welcher Referenzvergleich und welche Reaktion auf Abweichungen werden vereinbart?
Gehäuse vor der Bearbeitung einrichten
Hypothetischer Planungsfall: Ein Gehäuse wird regelmäßig eingespannt; sein Werkstückbezug soll erfasst werden.
- Möglicher Prüfweg
- Manuelle Einrichtung und Werkstücktaster werden verglichen. Die spätere Qualitätsprüfung wird separat geplant.
- Noch offen
- Bezugsflächen, Zyklus, Reinigung, Referenz und notwendige Messgrenze sind noch offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Renishaw: When do I probe?
Werkstückeinrichtung, Werkzeugeinrichtung, Prozesskontrolle und Prüfung auf der Maschine werden nach ihrer Aufgabe getrennt.
Geltungsbereich: Antastanwendungen. Messunsicherheit und unabhängige Endprüfung werden damit nicht bestätigt. Abgerufen am 06.10.2026.
Antastbezug und unabhängigen Endnachweis unterscheiden
Ein Messzyklus gilt nur mit seinem Kalibrier-, Temperatur- und Werkstückzustand.
Neue Spannlage
Welche Fläche trägt den Bezug nach der nächsten Aufnahme?
- Kalibrierstand und Antastfolge am Teil zeigen.
- Korrekturgrenze und Reaktion auf Abweichung vereinbaren.
Warm gemessenes Merkmal
Welcher Temperatur- und Endzustand gehört zur vereinbarten Teileprüfung?
- Prozessnahe Einrichtung von Endabnahme unterscheiden.
- Referenz und Nachweis für das gleiche Merkmal festhalten.
Taster und Ergebnis klären
Die Messaufgabe bestimmt den Funktionsumfang.
- Auswahlkriterium
Messaufgabe eindeutig benennen
Renishaw unterscheidet Werkstückeinrichtung, Werkzeugeinrichtung und Prozessprüfung. Halten Sie fest, ob ein Bezug gesetzt, ein Werkzeugwert erfasst oder ein Werkstückmerkmal kontrolliert werden soll.
- Auswahlkriterium
Zugang und Antastflächen
Markieren Sie erreichbare Stellen und die nötige Spannlage. Tasteraufbau, Werkzeugraum, Reinigung und Oberflächenzustand müssen zur konkreten Aufgabe passen.
- Auswahlkriterium
Schnittstelle und Messzyklus
Fragen Sie nach der passenden Steuerungsanbindung, mitgelieferten Zyklen und Datenübernahme. Ein Tasterkörper allein beschreibt weder Messprogramm noch die Speicherung oder Nutzung des Ergebnisses.
- Auswahlkriterium
Nachweis und Reaktion
Vereinbaren Sie einen Vergleich mit geeigneten Referenzen sowie die Pflege und Überprüfung des Systems. Definieren Sie, ob ein Ergebnis nur dokumentiert oder eine Korrektur ausgelöst wird. Für die unabhängige Endprüfung bleibt ein eigener Prüfplan erforderlich.
Wann ein Antastsystem sinnvoll ist
Wiederholung und erreichbare Merkmale bilden den Ausgangspunkt.
- Wiederkehrende Einrichtungsaufgaben mit erreichbaren Bezugsflächen.
- Prozesskontrollen mit definierten Merkmalen und Reaktionen.
- Angebote, die Taster, Schnittstelle, Software und Nachweis als zusammenhängendes System beschreiben.
- Unzugängliche oder ungeeignete Antastflächen ohne Alternativplan.
- Automatische Korrekturen ohne geklärte Entscheidung und Grenze.
- Eine zugesicherte Teilequalität allein aus dem Wort Messtaster.
Manuell einrichten, am Werkstück antasten oder Werkzeuge messen?
Wählen Sie nach der Aufgabe, nicht nach einer allgemeinen Rangliste.
Manuelle Einrichtung und Messung
Bezüge und Merkmale mit passenden Mitteln erfassen.
- Geeignet für
- Seltene überschaubare Aufgaben
- Stärke
- Ablauf unmittelbar nachvollziehbar
- Grenze
- Bedienaufwand und Wiederholung prüfen
- Aufwand
- Zeit und Prüfmittel rechnen
- Ablauf
- Werte bewusst übertragen
Werkstück-Antastsystem
Werkstückbezüge oder ausgewählte Merkmale antasten.
- Geeignet für
- Wiederkehrende Einrichtung und Prozesskontrolle
- Stärke
- Messablauf in der Maschine integrieren
- Grenze
- Zugang und Messgrenze bestätigen
- Aufwand
- Schnittstelle und Zyklen einbeziehen
- Ablauf
- Reaktion auf Messergebnisse festlegen
Werkzeugmesssystem
Werkzeugwerte oder Werkzeugzustand nach Systemfunktion erfassen.
- Geeignet für
- Wiederkehrende Werkzeugdatenaufgaben
- Stärke
- Werkzeugdaten strukturiert übernehmen
- Grenze
- Keine Werkstückprüfung allein dadurch
- Aufwand
- System und Datenanbindung rechnen
- Ablauf
- Zuordnung zum realen Werkzeug prüfen
Drei Messaufgaben getrennt betrachten
Die Systeme übernehmen nicht automatisch dieselbe Funktion.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Manuell | Werkstücktaster | Werkzeugmessung |
|---|---|---|---|
| Primäre Aufgabe | Einrichtung oder Messung nach Mittel | Bezug und ausgewählte Merkmale | Werkzeugwerte und Zustand nach Funktion |
| Objekt | Werkstück oder Werkzeug | Werkstückfläche | Werkzeug |
| Datenübernahme | Bewusst übertragen | Zyklen und Schnittstelle prüfen | Werkzeugzuordnung prüfen |
| Grenze | Bedienung und Messmittel | Maschinenumgebung und Messaufgabe | Ersetzt keine Teileprüfung |
| Nachweis | Prüfmethode festlegen | Referenzvergleich vereinbaren | Werkzeugwerte vergleichen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Software und Prüfmittel mitplanen
Ein Tasterkörper ist kein vollständiger Messprozess.
Diese Positionen gehören zur Gesamtrechnung
- Taster oder Werkzeugmesssystem
- Schnittstelle und Messzyklen
- Tastaufbauten und geeignete Referenzen
- Einrichtung, Schulung und Pflege
- Dokumentation und unabhängige Prüfmittel
Diese Abkürzungen vermeiden
- Alle Antastaufgaben als ein System behandeln
- Taster ohne Zyklen und Anbindung bestellen
- Automatische Korrektur ungeprüft aktivieren
- Maschinenmessung als unabhängige Abnahme darstellen
Vom Merkmal zum verwendbaren Ergebnis
Der Nachweis umfasst auch die Nutzung des Ergebnisses.
Aufgabe festlegen
Objekt, Merkmal und Entscheidung benennen.
Zugang prüfen
Spannlage, Fläche und Tastaufbau darstellen.
Ergebnisse vergleichen
Messzyklus und geeignete Referenz vereinbaren.
Reaktion dokumentieren
Übernahme, Grenzfall und unabhängige Prüfung festhalten.
Fragen zum Antasten
Benennen Sie Messaufgabe und Grenze im Angebot.
Kann der Werkstücktaster Werkzeuglängen messen?+
Werkstückeinrichtung und Werkzeugmessung sind unterschiedliche Aufgaben. Fragen Sie nach dem konkret angebotenen System und seinem vorgesehenen Messablauf; der Sammelbegriff Messtaster bestätigt keine Werkzeugmessung.
Ersetzt der Taster die Endkontrolle?+
Nicht automatisch. Antasten im Maschinenraum kann Einrichtung oder Prozesskontrolle unterstützen. Die unabhängige Bewertung von Teilequalität, Messunsicherheit und Prüfmitteln muss im Qualitätsplan geklärt werden.
Was muss bei einer Vorführung gezeigt werden?+
Die reale Spannlage, erreichbaren Flächen, Messzyklen und Übernahme der Ergebnisse. Vergleichen Sie benannte Merkmale mit geeigneten Referenzen und lassen Sie erklären, wie auffällige Ergebnisse behandelt werden.
Objekt, Merkmal und Entscheidung festhalten
Nutzen Sie das freie Blatt, um Systemumfang und Nachweis vor einer Bestellung zu klären.
Anforderungsblatt öffnen- Messaufgabe trennen
- Schnittstelle klären
- Prüfgrenze benennen
Messtaster und Antastsystem: weiterführende Fachpfade.
17 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
17 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Messtaster und Antastsystem.
17 weiterführende SeitenListe öffnen oder schließen+
- CNC-BohrzentrumCNC-Bohrzentrum: Bohrtiefe, Querzugang und Späneweg klären
Bohrzentren anhand kritischer Bohrung, Tiefe, Querzugang, Werkzeughalter, Späneweg und Bohrbildbezug am tatsächlichen Materialzustand prüfen.
Zur Vertiefung öffnen ↗ - CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-SteinbearbeitungszentrumSteinbearbeitungszentrum: Plattenauflage, Ausschnitt und Wasserweg planen
Steinbearbeitungszentren nach Gestein, Plattenzustand, Auflage, Ausschnitthalt, Werkzeugfolge, Wasserweg und fertiger Kante vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗