
Konturfräsen auf der Portalfräse: Teil und Rest halten
Eine große Platte passt auf den Tisch – aber bleibt das ausgeschnittene Teil bis zum letzten Fräserweg fest? Planen Sie Innenausschnitte, Außenkontur und Entnahme zusammen. Hier prüfen Sie den Werkzeugzugang und die Angaben, die vor einem Portalfräsenangebot fehlen.
- ✓Restteilhalt planen
- ✓Konturprobe vorbereiten
- ✓Alternativen vergleichen
Was bleibt während des Konturschnitts fest?
Die Zeichnung braucht einen Halt für jeden Spannzustand.
Die Portalfräse ist ein möglicher Prüfweg, wenn Teilhalt, Werkzeugzugang und Qualitätsmerkmale über die gesamte Kontur geklärt sind.
- Prüfachse
Rohplatte, Spannung und Anfahrbewegungen gemeinsam prüfen.
- Prüfachse
Innenradien mit Werkzeug und Zugang abgleichen.
- Prüfachse
Der letzte Schnitt verändert den Halt von Teil und Rest.
- Prüfachse
Kante und Maß nach der Entnahme erproben.
Anforderungsblatt für Portal-Konturteile
Halten Sie Zeichnung, Spannzustände und Entnahme fest. Alle Inhalte bleiben frei lesbar.
Diese Angaben brauchen Sie noch
- Werkstoff, Format und Dicke
- Radien, Tiefe und Kantenmerkmale
- Spannung vor und nach dem Durchtrennen
- Menge, Entnahmefolge und Qualitätsziel
Diese Fragen gehören ins Angebot
- Wie bleiben Teil und Rest beim letzten Schnitt gehalten?
- Erreichen Fräser und Halter alle Innenradien?
- Welche Medien- und Spanstrategie passt zur Konfiguration?
- Welche Maße und Kanten werden nach Entnahme geprüft?
Platte mit kleinem Innenausschnitt
Hypothetischer Planungsfall: Eine Platte erhält einen Durchbruch und eine Außenkontur. Material und Spannung sind offen.
- Möglicher Prüfweg
- Der Anbieter soll den Halt beim Innen- und Außenschnitt zeigen; mehrere Spannkonzepte werden an derselben Folge verglichen.
- Noch offen
- Ohne Material, Dicke, Fläche, Qualität und Menge lässt sich kein Spannsystem festlegen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 06.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling
Radien, Tiefe, Auskragung und Spannung gehören zur Planung. Schruppen und Fertigbearbeitung erfüllen unterschiedliche Aufgaben.
Geltungsbereich: Werkzeughinweise, besonders für Formkonturen. Keine Freigabe einer Portalbauart oder allgemeine Toleranzgarantie. Abgerufen am 06.10.2026.
Anforderungsblatt für Portal-Konturteile
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Kontur und Spannung gemeinsam prüfen
Beginnen Sie bei den Stellen, die sich beim Durchtrennen verändern.
- Auswahlkriterium
Kontur und Werkzeugzugang
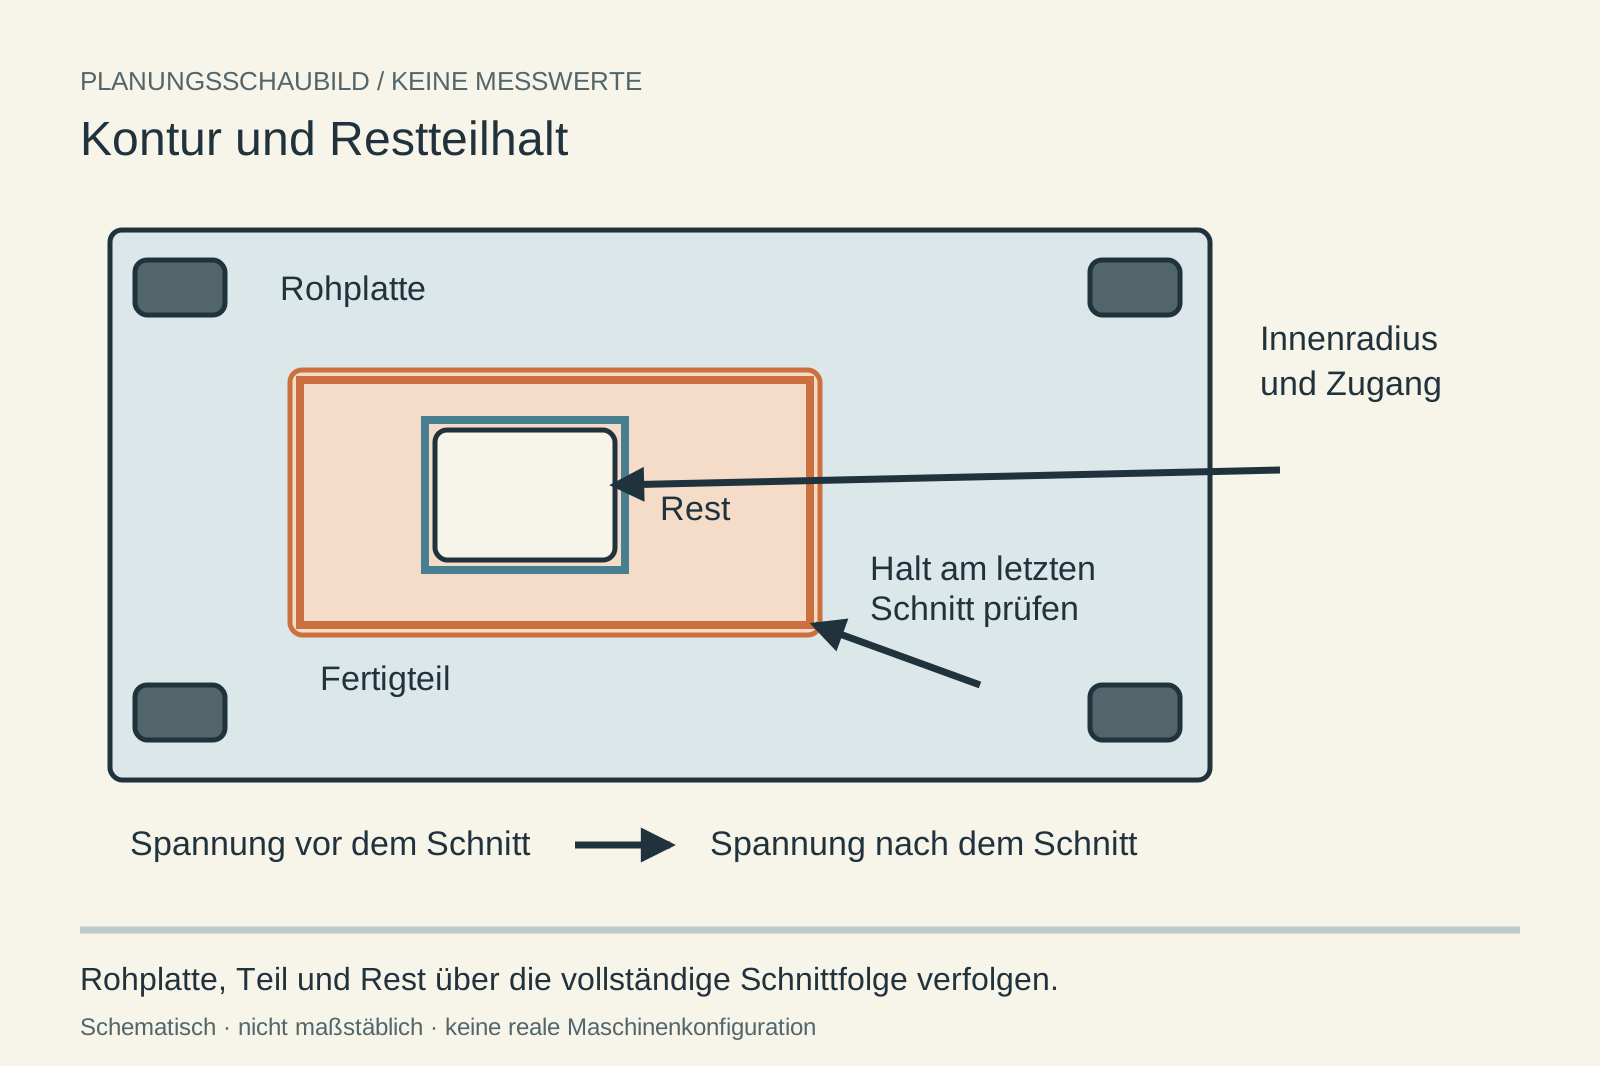
Markieren Sie Radien, Tiefe und Anfahrbereiche. Fräser und Halter müssen die ganze Bahn erreichen, ohne Spannmittel oder Restmaterial zu berühren.
- Auswahlkriterium
Halt während des Durchtrennens
Skizzieren Sie Rohplatte, fertiges Teil und Rest. Vakuum, mechanische Spannung oder Haltestege werden mit dem kritischen kleinen Teil und der tatsächlichen Schnittfolge geprüft.
- Auswahlkriterium
Material und Kante
Benennen Sie Sorte, Zustand und Beschichtung. Sandvik behandelt Radien, Auskragung und Spannung als Planungsgrößen beim Profilfräsen; daraus folgt keine Freigabe jeder Portalfräse.
- Auswahlkriterium
Entnahme und Nacharbeit
Prüfen Sie Maß, Grat, Ausbruch und Haltestegspuren nach dem Ausspannen. Lassen Sie Entnahme, Nacharbeit und Prüfen in den Gesamtzeitbedarf eingehen.
Wann der Portalprozess sinnvoll ist
Arbeitsfläche ersetzt keinen Nachweis am eingespannten Teil.
- Große flächige Konturteile mit geplantem Halt während aller Operationen.
- Erreichbare Ausschnitte auf einer für den Werkstoff geeigneten Konfiguration.
- Wiederkehrende Aufgaben mit vertretbarem Rüst- und Entnahmeaufwand.
- Kleine lose Teile ohne Halt am letzten Schnitt.
- Tiefe Konturen mit ungeprüft langen Werkzeugaufbauten.
- Metallaufträge, deren Eignung allein aus der Portalbauart abgeleitet wird.
Portal, Bearbeitungszentrum oder externe Konturteile?
Vergleichen Sie dieselbe Geometrie und Qualität.
Portalfräse mit geplantem Teilhalt
Platten auf einem passenden Portalaufbau fertigen.
- Geeignet für
- Große flächige Aufgaben
- Stärke
- Platz für Platte und Vorrichtung
- Grenze
- Restteilhalt nachweisen
- Aufwand
- Spannsystem und Nacharbeit mitrechnen
- Ablauf
- Werkzeugwechsel und Beladung prüfen
Bearbeitungszentrum
Konturteil im Produktionssystem erproben.
- Geeignet für
- Zerspanungsintensive Teile
- Stärke
- Werkzeuge und Medien gemeinsam planen
- Grenze
- Format und Zugang können begrenzen
- Aufwand
- Systemumfang und Auslastung rechnen
- Ablauf
- Magazin und Messablauf zeigen
Konturteile zukaufen
Geometrie und Qualitätsmerkmale beim Fertiger anfragen.
- Geeignet für
- Seltene oder schwankende Mengen
- Stärke
- Eigene Integration entfällt
- Grenze
- Termine und Änderungen abstimmen
- Aufwand
- Material und Prüfung im Preis festlegen
- Ablauf
- Wareneingang organisieren
Fertigungswege am Konturteil vergleichen
Spannung und Entnahme bestimmen den Ablauf.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Portalfräse | Bearbeitungszentrum | Zukauf |
|---|---|---|---|
| Platte und Vorrichtung | Gemeinsam auf Tisch prüfen | Nutzbaren Raum prüfen | Rohform abstimmen |
| Restteile | Halt am letzten Schnitt zeigen | Spannfolge zeigen | Kantenanforderung beschreiben |
| Innenradius | Fräser und Zugang prüfen | Fräser und Zugang prüfen | Radius bestätigen lassen |
| Eigener Aufwand | Rüsten und Nacharbeiten | Programmieren und Prüfen | Bestellen und Wareneingang |
| Offene Entscheidung | Bleibt die gesamte Folge stabil? | Passen Format und Systemaufwand? | Passen Qualität und Lieferzeit? |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Der Aufwand reicht bis zur fertigen Kante
Rüsten und Nacharbeit gehören zum Angebot.
Diese Positionen gehören zur Gesamtrechnung
- Vorrichtung, Vakuumaufbau oder Opferplatte
- Fräser und Halter für Innenradien
- Medienführung und Reinigung
- CAM und Probelauf
- Entnahme, Nacharbeit und Prüfung
Diese Abkürzungen vermeiden
- Nur Tischformat vergleichen
- Restteilhalt am letzten Schnitt voraussetzen
- Innenradius kleiner als der Fräser planen
- Nacharbeit aus der Kalkulation lassen
Vom Konturmodell zur vollständigen Probe
Ein kritisches Restteil macht den Prüfauftrag konkret.
Konturen markieren
Radien, Tiefe und kritische Kanten benennen.
Spannzustände skizzieren
Halt vor und nach dem Durchtrennen zeigen.
Schnittfolge erproben
Vorgesehenes Material und Spannung verwenden.
Nach Entnahme prüfen
Maß, Kante, Nacharbeit und Gesamtzeit erfassen.
Fragen zum Portalangebot
Das kleinste Teil kann die entscheidende Grenze zeigen.
Reicht Vakuum für kleine Konturteile?+
Die Tischgröße beantwortet das nicht. Prüfen Sie wirksame Fläche, Material, Durchbrüche und Schnittfolge am kleinsten kritischen Teil mit dem vorgesehenen Spannaufbau.
Muss ich Haltestege verwenden?+
Haltestege sind eine mögliche Lösung. Lage und anschließende Entfernung müssen zur Kante und Entnahme passen. Vergleichen Sie sie mit anderen Spannkonzepten am Teil; diese Seite nennt keine allgemeine Größe.
Kann die Portalfräse Metallkonturen fertigen?+
Werkstoff, Eingriff, Spannung, Werkzeug und Medien müssen zur konkreten Maschine passen. Für höhere Zerspanlast oder andere Qualitätsanforderungen prüfen Sie ein Bearbeitungszentrum als Alternative.
Konturteil und Spannfolge festhalten
Nutzen Sie das freie Blatt für eine Anfrage mit Zeichnung, kritischem Restteil und Qualitätsnachweis.
Anforderungsblatt öffnen- Restteilhalt planen
- Konturprobe vorbereiten
- Alternativen vergleichen