
Schmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Eine gefräste Form kann ein Anschauungsmodell, eine Gussvorlage oder bereits ein späteres Schmuckteil sein. Diese Zwecke verlangen unterschiedliche Abnahmen. Beschreiben Sie Material, nächste Arbeitsschritte und die Flächen, die nach Polieren oder Fassen sichtbar bleiben sollen.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
Wird ein Modell, ein weiterzubearbeitendes Teil oder fertiger Schmuck gebraucht?
Der Lieferzustand muss die spätere Gestaltung und Montage berücksichtigen. Benennen Sie Fassungsanschluss, Schrift und Endoberfläche getrennt; eine geometrisch richtige Form ist noch kein fertiges Schmuckstück.
- Station
Zweck und Gestaltungsstand
- Station
Legierung oder Modellwerkstoff
- Station
Fassungs- und Montagebezug
- Station
Endoberfläche und Schriftzustand
Vom Gestaltungsmodell zum abgenommenen Schmuckteil
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.

Diese Angaben brauchen Sie noch
- Zweck und Gestaltungsstand
- Legierung oder Modellwerkstoff
- Fassungs- und Montagebezug
- Endoberfläche und Schriftzustand
Diese Fragen gehören ins Angebot
- Welche Entscheidung soll das Teil ermöglichen?
- Was übernimmt die spätere Fassung oder Nacharbeit?
- Wie wird das Endbild einschließlich Schrift abgenommen?
Planungsfall: Ringrohling mit Gravur
Ein Rohling wird gefräst, danach poliert und gefasst.
- Möglicher Prüfweg
- Gravurlesbarkeit und Fassungsanschluss werden nach dem vereinbarten Endprozess bewertet. Ein Formmodell bleibt gesondert gekennzeichnet.
- Noch offen
- Legierung, enthaltene Nacharbeit und Endmuster sind nicht bestätigt.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Surface generation
Die Quelle behandelt Oberflächenentstehung beim Fräsen.
Geltungsbereich: Gelesen: öffentliche Fräsübersicht zur Oberflächenentstehung. Keine kosmetische Abnahme oder gemessene Rauheit des eigenen Bauteils. Abgerufen am 07.10.2026.
Verlust, Fassung und Sichtfläche zusammen abnehmen
Ein Probemuster bestätigt nur die gezeigte Legierung, Spannung und Nacharbeit.
Filigrane Fassung
Wie bleibt die dünne Kontur bei Aufspannung und späterem Polieren erhalten?
- Restwand, Greifstelle und Gegenstück zeigen.
- Endpassung nach der enthaltenen Nacharbeit prüfen.
Edelmetallreste
Wie werden Späne oder Reste einem einzelnen Auftrag zugeordnet?
- Materialbereitstellung und Rückgabeumfang vereinbaren.
- Teileidentität und Rückstandsweg nicht aus dem Maschinenpreis ableiten.
Zweck der Form · Werkstoff und Rohzustand · Fassung und Montagebezug · Finish und Schrift gemeinsam
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
- Auswahlkriterium
Zweck der Form
Modell, Werkzeug beziehungsweise Vorlage und Endteil erhalten verschiedene Datenstände. Ein Muster aus Ersatzmaterial prüft nur die vereinbarte Formfrage. Es belegt keine Bearbeitung oder Beständigkeit einer unbekannten Legierung.
- Auswahlkriterium
Werkstoff und Rohzustand
Genaue Legierung oder Modellwerkstoff sowie beigestellte Rohform benennen. Materialwert, Herkunft und Umgang mit Restmaterial werden im Auftrag geklärt. Diese Seite trifft keine Bewertung zu Edelmetallkennzeichnung oder Produktkonformität.
- Auswahlkriterium
Fassung und Montagebezug
Markieren Sie die Anschlussflächen für Steine, Verschlüsse oder Gegenstücke. Die verantwortliche Gestaltung beziehungsweise Konstruktion legt Passung und Abnahme fest. Dekorative Oberflächen dürfen den Bezug für spätere Montage nicht unbemerkt verändern.
- Auswahlkriterium
Finish und Schrift gemeinsam
Schrift und Gestaltung werden im vorgesehenen Endzustand betrachtet. Die Fräsquelle beschreibt Oberflächenentstehung, aber keine kosmetische Schmuckabnahme. Vereinbaren Sie Muster, Beleuchtungs- oder Betrachtungsbedingungen und enthaltene Nacharbeit.
Gestaltungsauftrag mit eindeutigem Lieferzweck
Nicht passend: Ersatzmaterialprobe als Legierungsfreigabe zählen.
- Gestaltungsauftrag mit eindeutigem Lieferzweck
- Endmuster mit definierten Anschluss- und Sichtflächen
- Ersatzmaterialprobe als Legierungsfreigabe zählen
- Polieren oder Fassen als automatisch enthalten ansehen
Gestaltungsmodell / Teil für Weiterarbeit / Fertiger Endzustand
Form und Proportion am Muster zeigen. Definierte Form mit Anschlussmerkmalen liefern. Vereinbarte Nacharbeit und Sichtabnahme enthalten.
Gestaltungsmodell
Form und Proportion am Muster zeigen.
- Geeignet für
- Entwurfsentscheidung
- Stärke
- Änderung früh prüfbar
- Grenze
- Materialfunktion bleibt offen
- Aufwand
- Modell und Varianten
- Ablauf
- Gestaltungsstände kennzeichnen
Teil für Weiterarbeit
Definierte Form mit Anschlussmerkmalen liefern.
- Geeignet für
- Fassen oder Finish nachgelagert
- Stärke
- Klarer Montagebezug
- Grenze
- Endoberfläche noch nicht abgenommen
- Aufwand
- Kleine Aufspannung und Merkmale
- Ablauf
- Teile geordnet bereitstellen
Fertiger Endzustand
Vereinbarte Nacharbeit und Sichtabnahme enthalten.
- Geeignet für
- Bestätigte Gestaltung
- Stärke
- Endbild gemeinsam bewertbar
- Grenze
- Produktanforderungen gesondert klären
- Aufwand
- Finish und Endkontrolle
- Ablauf
- Varianten eindeutig ausgeben
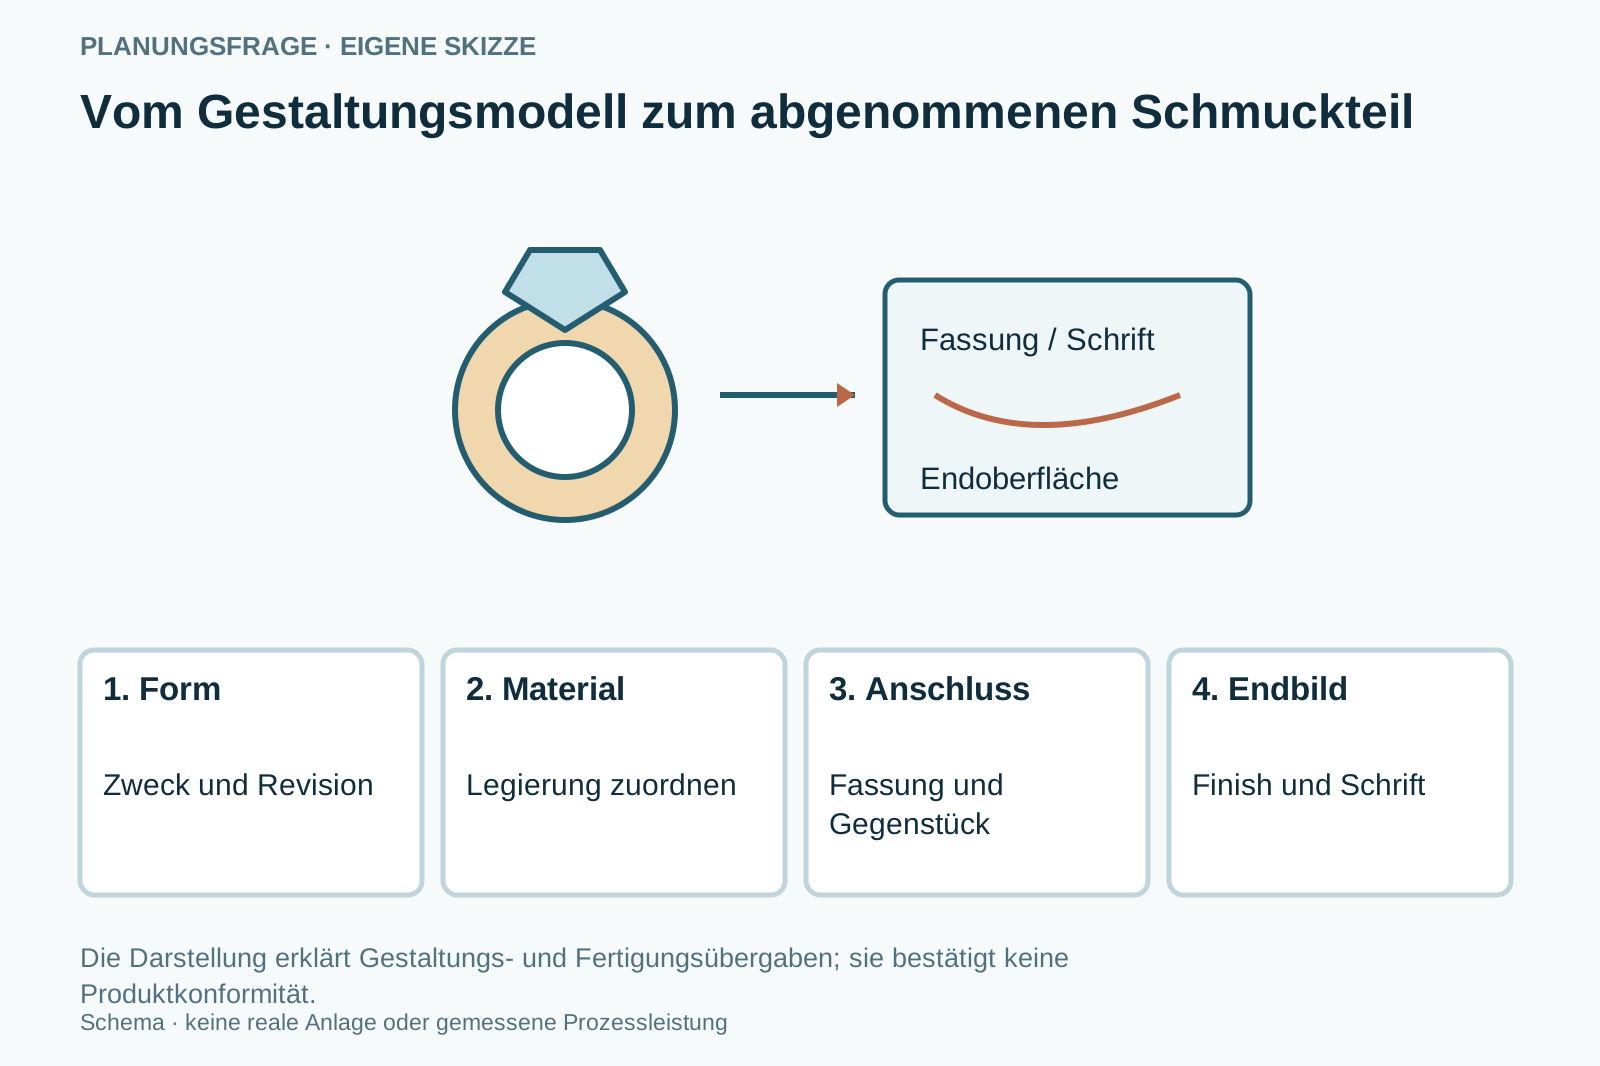
Vom Gestaltungsmodell zum abgenommenen Schmuckteil
Die Darstellung erklärt Gestaltungs- und Fertigungsübergaben; sie bestätigt keine Produktkonformität.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Gestaltungsmodell | Teil für Weiterarbeit | Fertiger Endzustand |
|---|---|---|---|
| Zweck | Formentscheidung | Weiterbearbeitung | Endzustand |
| Material | Definiertes Modellmaterial | Vorgesehener Werkstoff | Bestätigte Legierung |
| Anschluss | Modellhaft | Nach Spezifikation | Montiert oder abnahmebereit |
| Schrift | Entwurf | Zwischenzustand | Nach Finish geprüft |
| Abnahme | Proportion | Geometrie und Bezug | Vereinbartes Endmuster |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkstoff und Restmaterialzuordnung
Kleine Aufspannung und Werkzeugzugang · Gravur sowie Fassungsanschluss · Endoberfläche und vereinbarte Sichtprüfung
Diese Positionen gehören zur Gesamtrechnung
- Werkstoff und Restmaterialzuordnung
- Kleine Aufspannung und Werkzeugzugang
- Gravur sowie Fassungsanschluss
- Endoberfläche und vereinbarte Sichtprüfung
Diese Abkürzungen vermeiden
- Lieferzweck offenlassen
- Schrift nur vor Polieren abnehmen
- Fassungsbezug aus der dekorativen Form schätzen
Wird ein Modell, ein weiterzubearbeitendes Teil oder fertiger Schmuck gebraucht?
Modell und Endteil ausdrücklich unterscheiden.
Lieferzweck wählen
Modell und Endteil ausdrücklich unterscheiden.
Material zuordnen
Legierung und Restmaterialumfang klären.
Anschlüsse markieren
Fassung und Gegenstück dem Datenstand zuordnen.
Endbild vereinbaren
Finish und Schrift am selben Zustand prüfen.
Kann das Modell eine andere Legierung ersetzen?
Es kann eine Formfrage beantworten. Werkstoff- und Endzustandsbewertung müssen an den vorgesehenen Bedingungen erfolgen.
Kann das Modell eine andere Legierung ersetzen?+
Es kann eine Formfrage beantworten. Werkstoff- und Endzustandsbewertung müssen an den vorgesehenen Bedingungen erfolgen.
Ist ein glänzendes Teil automatisch fertig?+
Nein. Anschluss, Schrift, Montage und vereinbarte Sichtabnahme müssen den Auftrag erfüllen.
Welche Probe ist hilfreich?+
Ein eindeutig gekennzeichneter Gestaltungsstand mit kritischem Fassungsanschluss und gewünschter Endoberfläche.
Welche Entscheidung soll das Teil ermöglichen?
Wie wird das Endbild einschließlich Schrift abgenommen?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Schmuckfertigung: weiterführende Fachpfade.
44 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
21 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Schmuckfertigung.
21 weiterführende SeitenListe öffnen oder schließen+
- CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-GraviermaschineCNC-Graviermaschine: Schriftkontur, Halterung und Kantenstatus prüfen
CNC-Graviermaschinen nach Schriftkontur, Werkzeugspitze, Oberflächenaufbau, Teilhalt, Kante und optionaler Kontrastfüllung vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-WasserstrahlschneidanlageWasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Wasserstrahlschneidanlagen nach Materialaufbau, Halterung, Schnittfuge, Taper, Abrasiv- und Reinigungsumfang am gleichen Auftrag vergleichen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Faserlaser-SchneidanlageFaserlaser-Schneidanlage: Schnittzustand und Teileentnahme festlegen
Faserlaser-Schneidanlagen nach Werkstoffzustand, Konturmix, Schnittkante, Gas- und Teilefluss sowie Entnahme und Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - LaserbeschriftungsanlageLaserbeschriftung: Markierwirkung und späteren Lesezustand trennen
Laserbeschriftungsanlagen nach Werkstoffoberfläche, Markierwirkung, Optik, Teilelage und späterem Lesezustand individuell vergleichen.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - Stanz-Laser-KombinationStanz-Laser-Kombination: Formmerkmal und Schnittreihenfolge begründen
Stanz-Laser-Kombinationen anhand echter Form- und Schnittmerkmale, Werkzeuge, Reihenfolge, Spannung und Teileauslauf vergleichen.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Anwendungen
23 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Schmuckfertigung.
23 weiterführende SeitenListe öffnen oder schließen+
- BauteilkennzeichnungBauteile kennzeichnen: richtige Identität bis zum letzten Leser
Bauteilkennzeichnung mit eindeutiger ID, geeignetem Markierverfahren, realem Leser und Fehlerroutine planen. Musterauftrag und Datenkette frei vorbereiten.
Zur Vertiefung öffnen ↗ - Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - BlechzuschnittBlechzuschnitt: Verfahren nach Kante und Folgeprozess wählen
Blechzuschnitt vergleichen: Werkstoff, Dicke, Kontur und spätere Kante festlegen. Schneiden, kombinierte Bearbeitung und Zukauf am selben Teil prüfen.
Zur Vertiefung öffnen ↗ - Bohren und GewindenBohren und Gewinden: Bohrung, Gewinde und Späne zusammen planen
Bohrbilder und Gewinde planen: Tiefe, Werkzeugfolge, Spanabfuhr und Prüfmerkmale festlegen. Gewindebohren und Gewindefräsen mit konkreten Fragen vergleichen.
Zur Vertiefung öffnen ↗ - BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von StangenteilenStangenteile: Zuführung, Trennung und Endteilzustand planen
Stangenteile mit Rohstange, Zuführung, Übergabe, Abtrennfläche und Variantenwechsel vergleichen.
Zur Vertiefung öffnen ↗ - FreiformflächenbearbeitungFreiformflächen: Zugang und Endfläche gemeinsam planen
Freiformflächen über zugängliche Bereiche, Bearbeitungsstufen, CAM-Daten und definierte Endflächen bewerten.
Zur Vertiefung öffnen ↗ - GravierenGravieren: Schrift, Tiefe und Endoberfläche festlegen
Gravuraufträge mit Werkstoff, Schriftdatei, Vertiefung, Kontrast und Zustand nach Nacharbeit vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - KomplettbearbeitungKomplettbearbeitung: vollständig für welchen Lieferzustand?
Komplettbearbeitung über Vorder- und Rückseite, Bezugsübergänge, Zusatzprozesse und Endteilabnahme vergleichen.
Zur Vertiefung öffnen ↗ - KonturfräsenKonturfräsen: ebene Umrisse und Formflächen unterscheiden
Konturfräsen eingrenzen: Umriss, Innenradius, Tiefe und Formfläche unterscheiden. Werkzeugzugang, Spannung und Kantenprüfung mit freiem Arbeitsblatt planen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingSchmuck-Nesting: Rohlinge mit Materialbezug entnehmen
Schmuck-Nesting planen: Legierung, Los, Sichtseite, Kleinteilhalt und getrennte Restmaterialwege im Plattenplan erfassen. Kostenloses Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungProfilbearbeitung: lange Teile mit durchgängigem Bezug planen
Lange Profile mit Rohzustand, Bezugsseite, Spannabschnitten, Werkzeugzugang und Endprüfung planen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - TaschenfräsenTaschen im Schmuckteil: Innenform, Halt und späteres Finish
Taschen im Schmuckteil: Restboden, Wand, Innenradius, Halterzugang und Politur am konkreten Querschnitt planen. Offenes Arbeitsblatt ohne Grenzwerte.
Zur Vertiefung öffnen ↗ - Verzahnungen fertigenVerzahnungen fertigen: Welcher Weg passt zur Zahngeometrie?
Innen- und Außenverzahnung einordnen: Geometrie, Rohzustand, Störkontur, Wärmebehandlung und Hartfeinbearbeitung vergleichen. Mit freiem Anforderungsblatt.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellenbearbeitung: Bezugsachse und Endzustand erhalten
Wellen nach Bezugsachse, Unterstützung, Quermerkmalen, Wärmebehandlung und Endprüfung planen.
Zur Vertiefung öffnen ↗