
Wasserstrahlanlage: Halterung, Schnittfuge und Teilzustand prüfen
Ein Wasserstrahlweg benötigt ebenso eine konkrete Teileprobe wie andere Schnittverfahren. Materialaufbau, Halterung und Schnittgeschwindigkeit beeinflussen den erreichten Zustand. Nach dem Freischneiden kann ein kleines Teil seinen Halt verlieren; eine Schichtplatte verlangt zusätzliche Aufmerksamkeit für ihre Übergabe. Legen Sie deshalb Kontur und Entnahmezustand gemeinsam fest, statt universelle Materiallisten zu übernehmen.
- ✓Kleine Kontur mitprüfen
- ✓Freies Fugenblatt
- ✓Keine Toleranzgarantie
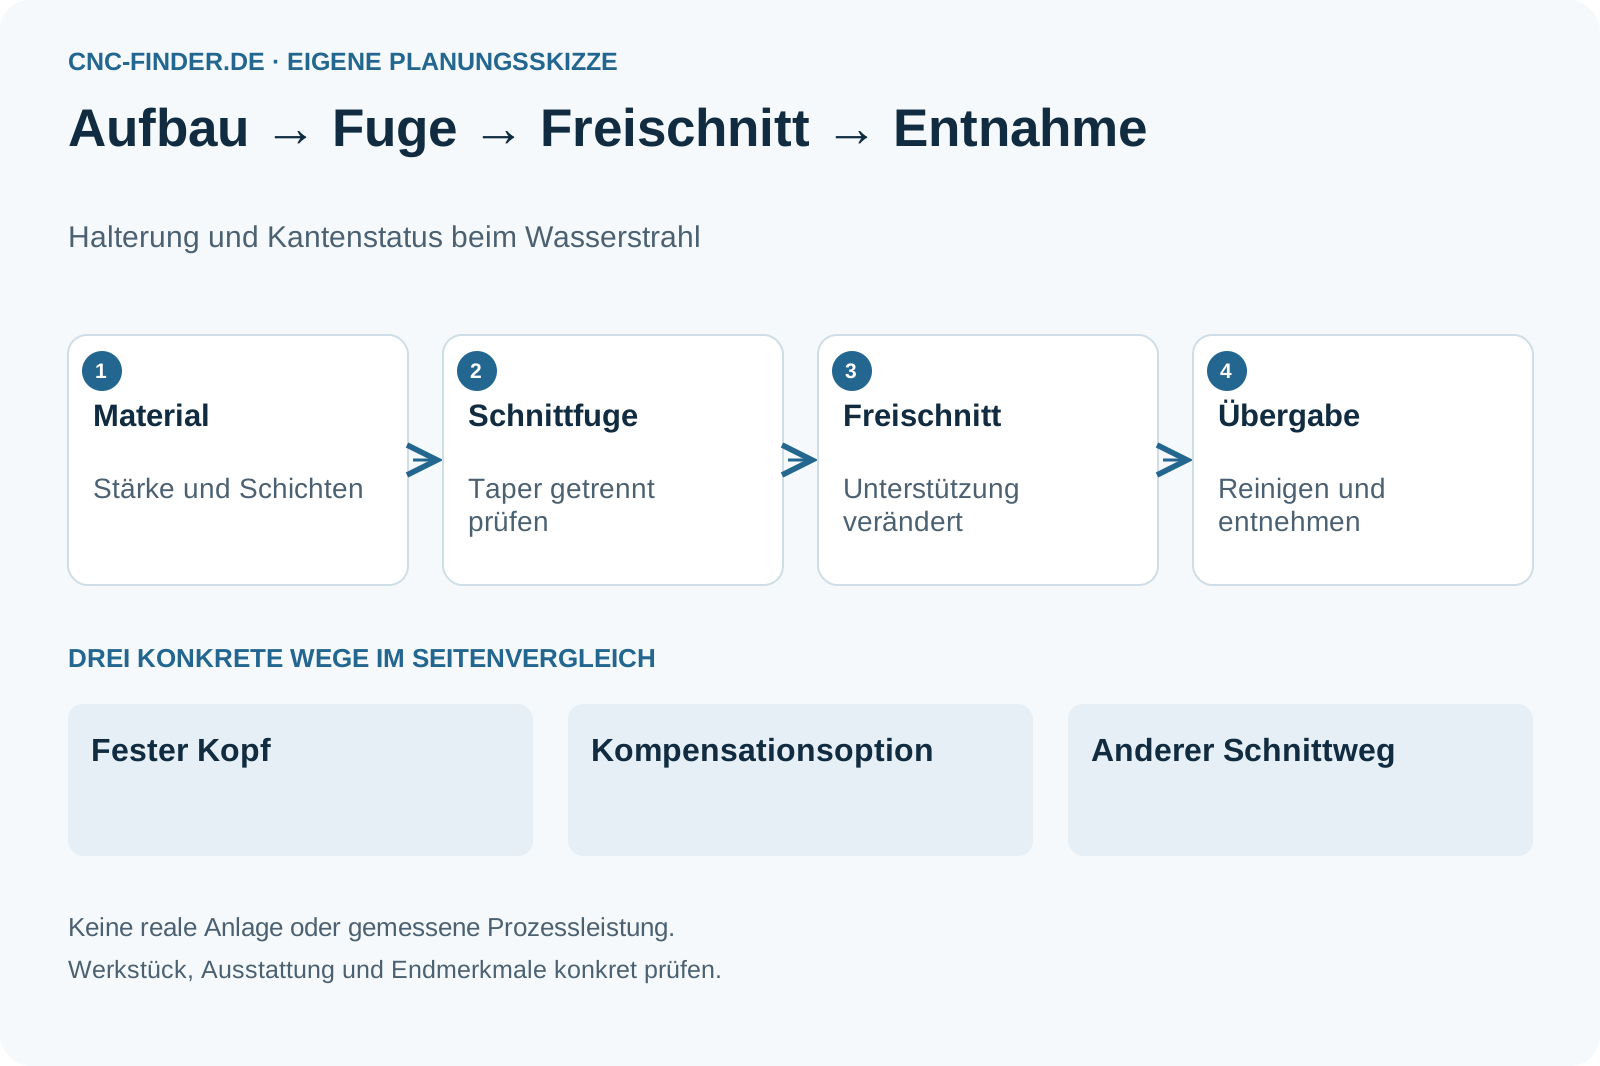
Das freie Teil nach der Kontur
Halt und Entnahme gehören zur Schnittaufgabe.
- Station
Materialaufbau genau benennen.
- Station
Halt nach dem Freischneiden planen.
- Station
Fuge und Taper getrennt prüfen.
- Station
Reinigung und Rückstände zuordnen.
Fugen- und Halteblatt für Wasserstrahl
Das Teil erhält einen Halt vor und nach der Trennung.

Diese Angaben brauchen Sie noch
- Materialaufbau und Stärke
- Kleinste kritische Kontur
- Halterung, Reinigung und Rückstände
Diese Fragen gehören ins Angebot
- Wo verliert das Teil nach dem Schnitt Unterstützung?
- Welche Fugen- oder Tapermerkmale sind gefordert?
- Welche Kompensation ist tatsächlich angeboten?
Kleine Kontur aus einer Schichtplatte
Hypothetisches Teil: Eine kleine Einlage wird aus einem mehrschichtigen Rohformat getrennt.
- Möglicher Prüfweg
- Schichten, Fuge und Unterstützung bis zur gereinigten Entnahme gemeinsam prüfen.
- Noch offen
- Aufbau, Abrasivweg, Halterung und Kantenanforderung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- OMAX: Waterjet cutting tolerances optimization
OMAX trennt Materialdicke, Schnittgeschwindigkeit, Halterung und modellgebundene Taperkompensation.
Geltungsbereich: Herstellerübersicht mit Tilt-A-Jet als benanntem System; keine toleranz- oder wärmefreie Ergebnisgarantie für jedes Material. Abgerufen am 07.10.2026.
Aufbau, Fuge und Betriebsumfang
Die eigene Probe setzt die Grenzen.
- Auswahlkriterium
Materialaufbau
Sorte, Stärke, Schichten und empfindliche Flächen gehören in die Probe. Eine homogene Musterplatte kann den eigenen Verbundaufbau nicht belegen.
- Auswahlkriterium
Werkstückhalt
Welche Teile bleiben nach dem letzten Schnitt gestützt? Zeigen Sie das kleinste kritische Teil und seinen Entnahmeweg, nicht nur die große Restplatte.
- Auswahlkriterium
Fuge und Taper
OMAX trennt Materialdicke, Geschwindigkeit, Halterung und modellgebundene Kompensation. Fordern Sie den Schnittzustand am eigenen System an; übernommene Toleranzzahlen werden hier nicht vorgegeben.
- Auswahlkriterium
Betriebsumfang
Wasserqualität, Abrasivpfad, verbrauchte Rückstände und Reinigung gehören zum konkreten Angebot. Der akzeptierte Lieferzustand wird nach diesen Schritten geprüft.
Kontur mit bestätigtem Halteplan
Allgemeine Materiallisten reichen nicht.
- Konturen mit bestätigtem Material- und Haltekonzept.
- Aufträge mit definiertem Zustand nach Entnahme und Reinigung.
- Jedes Material pauschal ohne Veränderungen freigeben.
- Taperkompensation jedem Wasserstrahlsystem zuschreiben.
Fester Kopf oder konkrete Option
Kompensation bleibt ein eigenes Ausstattungsthema.
Wasserstrahl mit festem Kopf
Kontur und Schnittzustand im angebotenen System prüfen.
- Geeignet für
- Passender Material- und Haltefall
- Stärke
- Fuge gezielt am Teil untersuchen
- Grenze
- Taper und Entnahme offen prüfen
- Aufwand
- Wasser, Düse und Abrasiv
- Ablauf
- Halt nach dem Schnitt
Benannte Kompensationsoption
Zusätzliche Kopfbewegung am gleichen Auftrag untersuchen.
- Geeignet für
- Begründete Kantenanforderung
- Stärke
- Taperfunktion modellbezogen prüfen
- Grenze
- Option ersetzt keine Teileprobe
- Aufwand
- Kopfoption und Steuerung
- Ablauf
- Gültiger Kompensationsstand
Anderer Zuschnittweg
Laser, mechanischen oder anderen Schnitt konkret vergleichen.
- Geeignet für
- Werkstoff und Kontur passen zum Alternativweg
- Stärke
- Vollständigen Endzustand vergleichen
- Grenze
- Eigene Prozessgrenzen bestätigen
- Aufwand
- Alternativer Schnitt und Nacharbeit
- Ablauf
- Entnahme und Reinigung
Fuge und Halt im Vergleich
Der gleiche Übergabezustand entscheidet.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Fester Kopf | Kompensation | Alternativer Schnitt |
|---|---|---|---|
| Material | Aufbau bestätigen | Aufbau bestätigen | Freigabe bestätigen |
| Halt | Nach Schnitt prüfen | Nach Schnitt prüfen | Eigene Halterung |
| Fuge | Am Teil messen | Am Teil messen | Eigenen Schnitt prüfen |
| Taper | Merkmal vereinbaren | Option und Merkmal | Prozessabhängig prüfen |
| Übergabe | Reinigen und entnehmen | Reinigen und entnehmen | Restarbeit festlegen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Wasser, Abrasiv und Reinigung
Rückstände ergänzen den Schnittweg.
Diese Positionen gehören zur Gesamtrechnung
- Wasserversorgung und Abrasivpfad
- Halterung und Kopfoption
- Reinigung und Rückstandshandling
Diese Abkürzungen vermeiden
- Kleines Teil nach Freischneiden vergessen
- Kompensation als Standard rechnen
- Schichtmaterial durch Vollplatte ersetzen
Fuge und Entnahme an der kleinsten Kontur prüfen
Ihre Unterstützung wird tatsächlich geprüft.
Aufbau nennen
Material, Stärke und Schichten vollständig erfassen.
Halt skizzieren
Unterstützung vor und nach dem Freischneiden zeigen.
Schnitt prüfen
Fuge und Kantenmerkmale am wirklichen Teil bewerten.
Teil übergeben
Entnahme, Reinigung und Rückstandsfolge nachvollziehen.
Fragen zu Material und Taper
Eine Teileprobe bleibt erforderlich.
Ist Wasserstrahl grundsätzlich für jedes Material geeignet?+
Eine allgemeine Liste ersetzt die Prüfung von Sorte, Schichtaufbau, Halt und Endzustand nicht. Der eigene Fall wird konkret bestätigt.
Hat jede Anlage eine Taperkompensation?+
Nein. Die Quelle nennt modellgebundene Ausstattung. Option und erreichte Kante müssen am angebotenen System nachgewiesen werden.
Den Halt nach dem Schnitt eintragen
Das freie Blatt verbindet Schnittfuge, Unterstützung und gereinigte Übergabe.
Anforderungsblatt öffnen- Kleine Kontur mitprüfen
- Freies Fugenblatt
- Keine Toleranzgarantie
CNC-Wasserstrahlschneidanlage: weiterführende Fachpfade.
61 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
18 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Wasserstrahlschneidanlage.
18 weiterführende SeitenListe öffnen oder schließen+
- AcrylglasAcrylglas bearbeiten: Schnittfläche, Auflage und sichtbaren Endzustand prüfen
Acrylglasaufträge nach genauer Platte, Schutzoberfläche, Halterung, Werkzeugkontur, Schnittkante und nachfolgendem Finish vorbereiten.
Zur Vertiefung öffnen ↗ - AluminiumAluminium bearbeiten: Legierung, Rohform und dünne Wand prüfen
Aluminiumaufträge nach Legierung, Guss oder Halbzeug, dünner Wand, Spannverzug, Werkzeugweg und geprüftem Oberflächenzustand vorbereiten.
Zur Vertiefung öffnen ↗ - BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - CarbonfaserverbundCarbonfaserverbund: Lagenaufbau und Schnittkante individuell prüfen
Carbonfaserverbundaufträge nach Matrix, Lagenaufbau, Faserorientierung, Halterung, Bohrungsrand, Rückständen und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GlasfaserverbundGlasfaserverbund: Harz, Einleger und Bohrungsrand konkret prüfen
Glasfaserverbundaufträge nach Harz, Glasfaseraufbau, Einlegern, Randunterstützung, Werkzeugzustand und konkreter Verbindungsprüfung planen.
Zur Vertiefung öffnen ↗ - GummiGummi bearbeiten: Zuerst Form und Compound klären
Flache Gummikontur, bearbeitetes Dichtungsprofil oder Formteil unterscheiden. Compound, Rohform und Prüfzustand benennen; Kataloglinks als Auswahlfragen nutzen.
Zur Vertiefung öffnen ↗ - HartschaumHartschaum fräsen: Plattentyp, Modellzweck und Fügestelle klären
Hartschaumaufträge nach genauer Platte, Werkstoffsystem, Modellzweck, Klebefuge, dünnem Steg und Finish am tatsächlichen Produkt prüfen.
Zur Vertiefung öffnen ↗ - KupferKupfer zerspanen: Legierung, Zustand und Kantenfunktion festlegen
Kupferaufträge nach genauer Legierung, Lieferzustand, dünner Kante, Spanweg, Kontaktfläche und vorgesehenem Fertigzustand prüfen.
Zur Vertiefung öffnen ↗ - MessingMessing bearbeiten: die Legierung macht den Unterschied
Messingbearbeitung mit genauer Legierung planen: bleihaltige und bleifreie Sorten unterscheiden, Funktion und Grat definieren, Musterteile nachvollziehbar prüfen.
Zur Vertiefung öffnen ↗ - NatursteinNaturstein bearbeiten: Gestein, Plattenzustand und Kantenfolge prüfen
Natursteinaufträge nach Gesteinsbezeichnung, Plattenzustand, sichtbarer Struktur, Auflage, schmalem Steg und fertigem Kantenstatus planen.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - SandwichplatteSandwichplatte bearbeiten: Decklagen, Kern und Einleger getrennt führen
Sandwichplatten nach beiden Decklagen, Kern, Klebeaufbau, Einlegern, Schnittunterstützung und offenem Endrand individuell vorbereiten.
Zur Vertiefung öffnen ↗ - SperrholzSperrholz bearbeiten: Furnieraufbau, Sichtseite und Austrittskante prüfen
Sperrholzaufträge nach konkretem Produkt, Furnieraufbau, Sichtseite, Beschichtung, Austrittskante und Spannzustand der Plattenkontur prüfen.
Zur Vertiefung öffnen ↗ - technische KeramikTechnische Keramik bearbeiten: den Fertigungszustand zuerst klären
Technische Keramik nach genauer Sorte, Grün-/Weiß-/Sinterzustand und Funktionsmaß einordnen. Prozesskette, Muster und fachliche Nachweise vor Maschinenauswahl planen.
Zur Vertiefung öffnen ↗ - technischer KunststoffTechnischer Kunststoff: Sorte, Füllstoff und Endzustand festlegen
Kunststoffaufträge nach genauer Sorte, Füllstoff, Halbzeugzustand, dünner Geometrie, Spannung, Rückständen und entspannter Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
16 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Wasserstrahlschneidanlage.
16 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - BlechbearbeitungBlechbearbeitung: vom Zuschnitt zum abgenommenen Teil
Blechaufträge über Flachteil, Biegung, Kanten, Sichtseiten und Fertigteilzeichnung vergleichen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - InnenausbauCNC im Innenausbau: Vom Raummaß zum montierbaren Bauteil
Innenausbau nach realem Auftrag planen: Aufmaß, Plattenteile, Beschlagsbohrungen, Ausschnitte, Kennzeichnung und Montage. Mit Auswahlvergleich.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - SteinverarbeitungSteinverarbeitung: Platte, Ausschnitt und Einbauzustand planen
Steinaufträge über genaue Materialart, Plattenzustand, sichtbare Kanten, Ausschnitte und Übergabe zum Einbau vergleichen.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerbetechnikCNC in der Werbetechnik: das fertige Schild planen
CNC-Aufträge für Schilder und Displays vorbereiten: Trägermaterial, Schrift, Sichtfläche, Befestigung, Finish und Musterabnahme gemeinsam beschreiben.
Zur Vertiefung öffnen ↗
Anwendungen
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Wasserstrahlschneidanlage.
11 weiterführende SeitenListe öffnen oder schließen+
- Arbeitsplatten und AusschnitteArbeitsplatten-Ausschnitte: Gegenstück und Endkante festlegen
Arbeitsplatten-Ausschnitte nach tatsächlichem Material, Schablonenstand, Randzustand und Gegenstück vergleichen.
Zur Vertiefung öffnen ↗ - BlechzuschnittBlechzuschnitt: Verfahren nach Kante und Folgeprozess wählen
Blechzuschnitt vergleichen: Werkstoff, Dicke, Kontur und spätere Kante festlegen. Schneiden, kombinierte Bearbeitung und Zukauf am selben Teil prüfen.
Zur Vertiefung öffnen ↗ - Composite-BeschnittComposite-Beschnitt: Laminat, Teilhalt und Kante gemeinsam prüfen
Composite-Beschnitt planen: Laminataufbau, Bezug, Spannung und Kantenprüfung festlegen. Keine pauschalen Schnittdaten oder Festigkeitsfreigaben.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - Platten-NestingPlatten-Nesting: Belegung, Teilhalt und Entnahme verbinden
Nesting von der Teileliste bis zur Entnahme planen: Material, Orientierung, Abstände, Teilhalt und Kennzeichnung prüfen. Mit Vergleich und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - PräzisionskonturenPräzisionskonturen: Bezug und Prüfmerkmal konkret benennen
Präzisionskonturen über kritische Geometrie, Werkstoffzustand, Bezug, Prozesszugang und Endprüfung vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - Schilder und DisplaysSchilder und Displays: vom Entwurf zum montierten Muster
Schilder und Displays planen: Schichtaufbau, Gravur, Kontrast, Datenstand und Montage am fertigen Muster verbinden. Offenes Arbeitsblatt nutzen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗
Technik
4 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Wasserstrahlschneidanlage.
4 weiterführende SeitenListe öffnen oder schließen+
- automatische TafelbeladungAutomatische Tafelbeladung: Identität, Vereinzelung und Entnahme getrennt planen
Die Übergabe einer Tafel vom Lager zur Maschine und zurück planen. Materialzuordnung, Vereinzelung, Entnahme und Störungen auf einem Ablaufblatt erfassen.
Zur Vertiefung öffnen ↗ - Nesting-SoftwareNesting-Software auswählen: Materialregeln und Fertigungsablauf testen
Nesting am eigenen Auftrag prüfen: Material, Faserrichtung, Abstand, Rand, Restteile und CAM-Übergabe. Mit Testauftrag und konkreten Fragen an Softwareanbieter.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - RoboterbeladungRoboterbeladung: Was muss zwischen Rohteil und Fertigteil passieren?
Roboterbeladung aus dem Handhabungsengpass planen: Teilzustand, Greifer, Spannung, Schnittstellen und Wiederanlauf klären. Mit Alternativen und freiem Blatt.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Wasserstrahlschneidanlage.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗