
CNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Eine Welle zwischen Spitzen und ein Futterteil mit Innenbohrung verlangen unterschiedliche Halte- und Werkzeugwege. Beschreiben Sie den Rundbezug und alle Merkmale, die zu ihm in Beziehung stehen. Prüfen Sie besonders den Innenzugang mit seinem realen Halter. Erst danach werden Außen- und Innenschleifausstattung sowie mögliche Wechsel im Angebot sinnvoll verglichen.
- ✓Rundbezug benannt
- ✓Freies Schleifblatt
- ✓Optionen getrennt
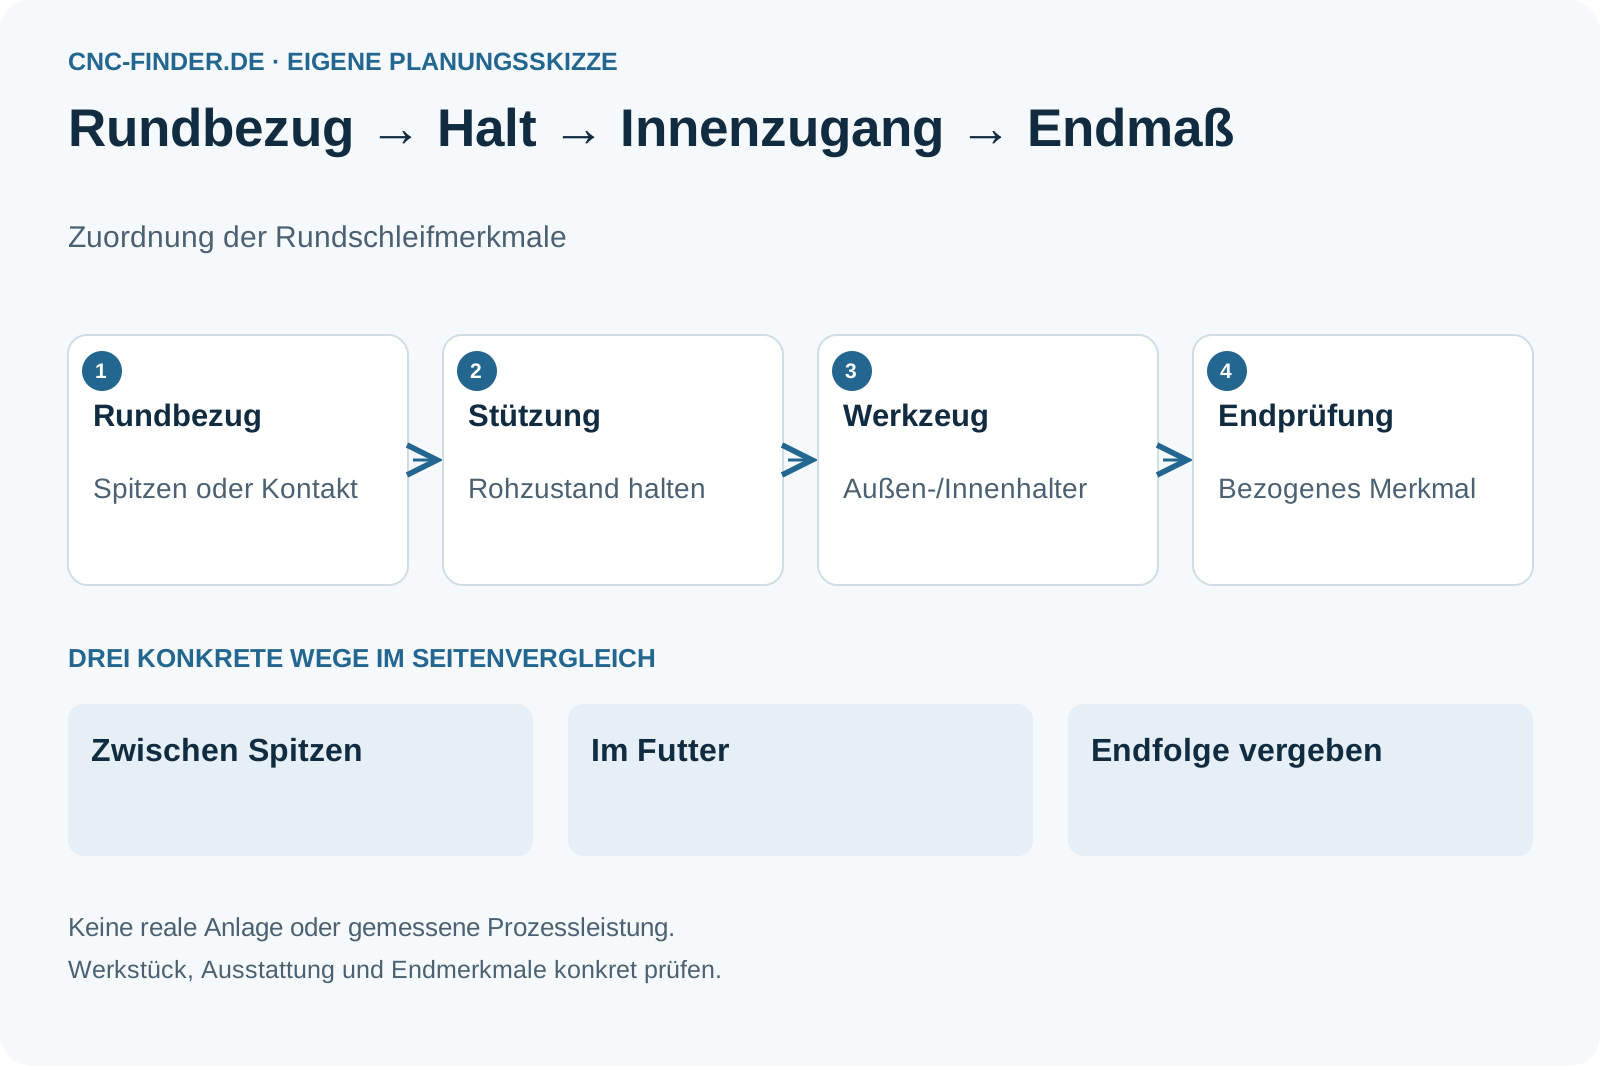
Ein Rundbezug für mehrere Merkmale
Die Halteart ist eine konkrete Entscheidung.
- Station
Spitzen- und Futterbezug unterscheiden.
- Station
Außen- und Innenmerkmale verbinden.
- Station
Innenhalter in der Hülle zeigen.
- Station
Scheiben- und Abrichtfolge benennen.
Rundbezugsblatt für CNC-Schleifen
Ordnen Sie jedes Rotationsmerkmal dem gültigen Halt und Werkzeug zu.

Diese Angaben brauchen Sie noch
- Rundbezug und Rohzustand
- Außen-/Innenmerkmale
- Halte-, Scheiben- und Abrichtfolge
Diese Fragen gehören ins Angebot
- Welche Lage definiert den Rundbezug?
- Ist der Innenhalter am Modell vorhanden?
- Welcher Wechsel verändert den Prüfzustand?
Futterteil mit Außenbund und tiefer Innenfläche
Hypothetisches Teil: Innen- und Außenmerkmal sind zueinander bezogen.
- Möglicher Prüfweg
- Futterkontakt und Innenhalter gemeinsam prüfen; den gemeinsamen Rundbezug messen.
- Noch offen
- Kontakt, Halter, Scheibe und Endanforderung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- STUDER: S41: Werkstückhaltung und Schleifausstattung
STUDER beschreibt modellbezogene Werkstückspindelstock-, Reitstock-, Schleifkopf- und Abrichtvarianten.
Geltungsbereich: Modellbezogene Beschreibung der S41-Ausstattung. Spannbezug, Schleifzugang und Endmerkmale sind am eigenen Teil zu bestätigen; Modellwerte werden nicht auf andere Wellen übertragen. Abgerufen am 07.10.2026.
Bezug, Stützung, Innenhalter und Scheibe
Der vollständige Schleifweg bleibt sichtbar.
- Auswahlkriterium
Rundbezug
Welche Fläche oder Spitze bestimmt die Lage? Markieren Sie Maße zwischen mehreren Durchmessern und den dafür gültigen Prüfbezug.
- Auswahlkriterium
Halten und Stützen
Werkstückmasse, Länge und verfügbare Kontaktflächen beeinflussen die erforderliche Spannung. Die konkrete Halte- und Stützfolge wird am Rohzustand gezeigt.
- Auswahlkriterium
Innenzugang
STUDER beschreibt bei der S41 verschiedene Halte- und Schleifausstattungen. Ein Innenhalter und seine Bewegungsfreiheit sind für das tatsächliche Modell zu bestätigen.
- Auswahlkriterium
Scheibenfolge
Welche Scheibe bearbeitet welches Merkmal und wann wird abgerichtet? Die Endprüfung muss zum dokumentierten Werkstück- und Scheibenzustand passen.
Rotationsaufgabe mit belegtem Zugang
Außen- und Innenausstattung werden getrennt.
- Rotationsmerkmale mit eindeutigem Halte- und Prüfbezug.
- Aufträge mit belegter Außen-/Innenfolge.
- Innenschleifausstattung jeder Rundschleifmaschine zuschreiben.
- Nur maximalen Schleifdurchmesser vergleichen.
Spitzen, Futter oder externe Endfolge
Alle Wege erhalten denselben Rundbezug.
Zwischen Spitzen
Außenmerkmale an einem benannten Spitzenbezug prüfen.
- Geeignet für
- Werkstück mit passenden Zentrierbezügen
- Stärke
- Rundbezug über mehrere Außenflächen führen
- Grenze
- Spitzenzustand und Stützung prüfen
- Aufwand
- Spitzen, Mitnahme und Scheibe
- Ablauf
- Werkstücklage wiederherstellen
Im Futter
Futterteil mit definiertem Kontakt bearbeiten.
- Geeignet für
- Auftrag ohne passende Spitzenfolge
- Stärke
- Innen- und Außenzugang untersuchen
- Grenze
- Kontakt kann Merkmale verdecken
- Aufwand
- Futter, Halter und Scheiben
- Ablauf
- Klemmzustand führen
Endschleifen vergeben
Vorbereitetes Teil mit Rundbezug übergeben.
- Geeignet für
- Seltener Schleifendzustand
- Stärke
- Prüfumfang gezielt bestellen
- Grenze
- Zugabe und Übergabebezug sichern
- Aufwand
- Lieferumfang und Messbeleg
- Ablauf
- Vor- und Endzustand verbinden
Den Rundbezug über Wechsel erhalten
Spannart und Prüfweg werden verbunden.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Zwischen Spitzen | Futter | Extern geschliffen |
|---|---|---|---|
| Lage | Spitzenbezug | Kontaktbezug | Übergabebezug |
| Außenmerkmal | Spitzenzustand prüfen | Futterzugang prüfen | Endmerkmal bestellen |
| Innenmerkmal | Eigene Option klären | Innenhalter prüfen | Lieferumfang klären |
| Wechsel | Mitnahme/Spitze | Klemmung/Lage | Transport/Zugabe |
| Prüfung | Gemeinsamer Rundbezug | Gemeinsamer Rundbezug | Bezogener Messbeleg |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Halter und Abrichtfolge
Zusatzumfänge ergänzen die Grundmaschine.
Diese Positionen gehören zur Gesamtrechnung
- Spitzen, Futter und Stützung
- Innenausstattung und Scheiben
- Abrichten und bezogene Endprüfung
Diese Abkürzungen vermeiden
- Innenzugang aus dem Klassennamen ableiten
- Rohbezug durch fertige Fläche ersetzen
- Scheibenwechsel nicht dokumentieren
Rundbezug und schwierigsten Innenzugang vorführen
Der Innenhalter gehört zur Probe.
Bezug markieren
Spitzen, Kontaktflächen und bezogene Durchmesser zeigen.
Rohzustand halten
Spann- und Stützfolge am wirklichen Teil nachvollziehen.
Werkzeughülle prüfen
Innenhalter und Scheibenwechsel am kritischen Zugang untersuchen.
Endmaße verbinden
Bezogenes Merkmal im dokumentierten Schleif- und Prüfzustand kontrollieren.
Fragen zu Innenausstattung und Halt
Die konkrete Spannung bestimmt den Nachweis.
Kann jede Rundschleifmaschine auch innen schleifen?+
Nein. Innenausstattung und Halterzugang sind konkrete Modellmerkmale, die am eigenen Auftrag bestätigt werden müssen.
Sind Spitzen und Futter austauschbare Nachweise?+
Sie definieren verschiedene Halte- und Bezugswege. Die Probe muss die tatsächlich angebotene Spannung verwenden.
Den Rundbezug zuerst eintragen
Das freie Blatt verbindet Halt, Innenzugang und Endmerkmale Ihrer Schleifaufgabe.
Anforderungsblatt öffnen- Rundbezug benannt
- Freies Schleifblatt
- Optionen getrennt
CNC-Rundschleifmaschine: weiterführende Fachpfade.
44 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Rundschleifmaschine.
7 weiterführende SeitenListe öffnen oder schließen+
- BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - technische KeramikTechnische Keramik bearbeiten: den Fertigungszustand zuerst klären
Technische Keramik nach genauer Sorte, Grün-/Weiß-/Sinterzustand und Funktionsmaß einordnen. Prozesskette, Muster und fachliche Nachweise vor Maschinenauswahl planen.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
9 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Rundschleifmaschine.
9 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Anwendungen
9 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Rundschleifmaschine.
9 weiterführende SeitenListe öffnen oder schließen+
- BuchsenbearbeitungBuchsenbearbeitung: Innenfläche und freie Wandform prüfen
Buchsen mit Wandzustand, Blind- oder Durchgangsform, Bezugsflächen und Prüfung nach dem Ausspannen planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - HartbearbeitungHartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - OberflächenfinishOberflächenfinish: Funktion, Erscheinung und Kante unterscheiden
Oberflächenfinish über funktionales Merkmal, sichtbares Endbild, Kanten und letzten Prüfzustand vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗ - WellenbearbeitungWellen rundschleifen: Vorzustand, Bezug und Schleifflächen klären
Rundschleifen einer Welle vorbereiten: Zustand nach Vorbearbeitung, Zentren oder Futterbezug, Schleifflächen, Schulterzugang, Abrichten und Endprüfung klären.
Zur Vertiefung öffnen ↗
Technik
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Rundschleifmaschine.
7 weiterführende SeitenListe öffnen oder schließen+
- KollisionsüberwachungKollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Maschinenmodell, Halter, Vorrichtung und Betriebsarten der Überwachung zuordnen. Simulation, Steuerungsüberwachung und Einrichtplan auseinanderhalten.
Zur Vertiefung öffnen ↗ - Kühlschmierstoff-ManagementKühlschmierstoff-Management: Zustand, Rückführung und Verantwortliche dokumentieren
Kühlschmierstoff, Prüfplan, Filtration, Rückführung und Reinigung dem konkreten Prozess zuordnen. Zuständigkeiten und offene Medienangaben sammeln.
Zur Vertiefung öffnen ↗ - Messtaster und AntastsystemMesstaster: Werkstückbezug und Prüfung getrennt planen
Antasten nach der Aufgabe planen: Werkstückbezug, Werkzeugdaten und Prozesskontrolle unterscheiden. Mit Grenzen, freiem Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - NullpunktspannsystemNullpunktspannung: Vorrichtung wechseln, Teilbezug prüfen
Nullpunktspannung planen: Basis, Bolzen, Vorrichtung und Teilbezug unterscheiden. Sauberkeit, Spannmeldung und nutzbaren Raum mit freiem Arbeitsblatt prüfen.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - RoboterbeladungRundschleifen mit Roboter: Übergabe und Wiederanlauf prüfen
Roboterbeladung beim Rundschleifen prüfen: Orientierung, Greifer, Spannbezug, Teilstatus und Wiederanlauf an der tatsächlichen Maschine klären.
Zur Vertiefung öffnen ↗ - WerkzeugüberwachungWerkzeuge überwachen: Befund und Reaktion klären
Werkzeugüberwachung auswählen: Bruch, Geometrie und Prozesssignal unterscheiden. Prüffälle, Steuerungsreaktion und verbleibende Werkstückprüfung festhalten.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit CNC-Rundschleifmaschine.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗