
Hartbearbeitung: tatsächlichen Werkstoffzustand bestimmen
Hart ist keine ausreichend genaue Werkstoffangabe. Nennen Sie Sorte, tatsächlich bestätigten Zustand und den vorgesehenen Weg vor und nach Wärmebehandlung. Fräsen, Drehen, Schleifen oder ein weiterer Prozess werden an denselben Endmerkmalen verglichen, ohne einen dieser Wege pauschal als Ersatz zu versprechen.
- ✓Eigenes Anforderungsblatt ohne Kontaktdaten
- ✓Quellen mit begrenztem Geltungsbereich
- ✓Konkrete Abnahme am Werkstück vereinbaren
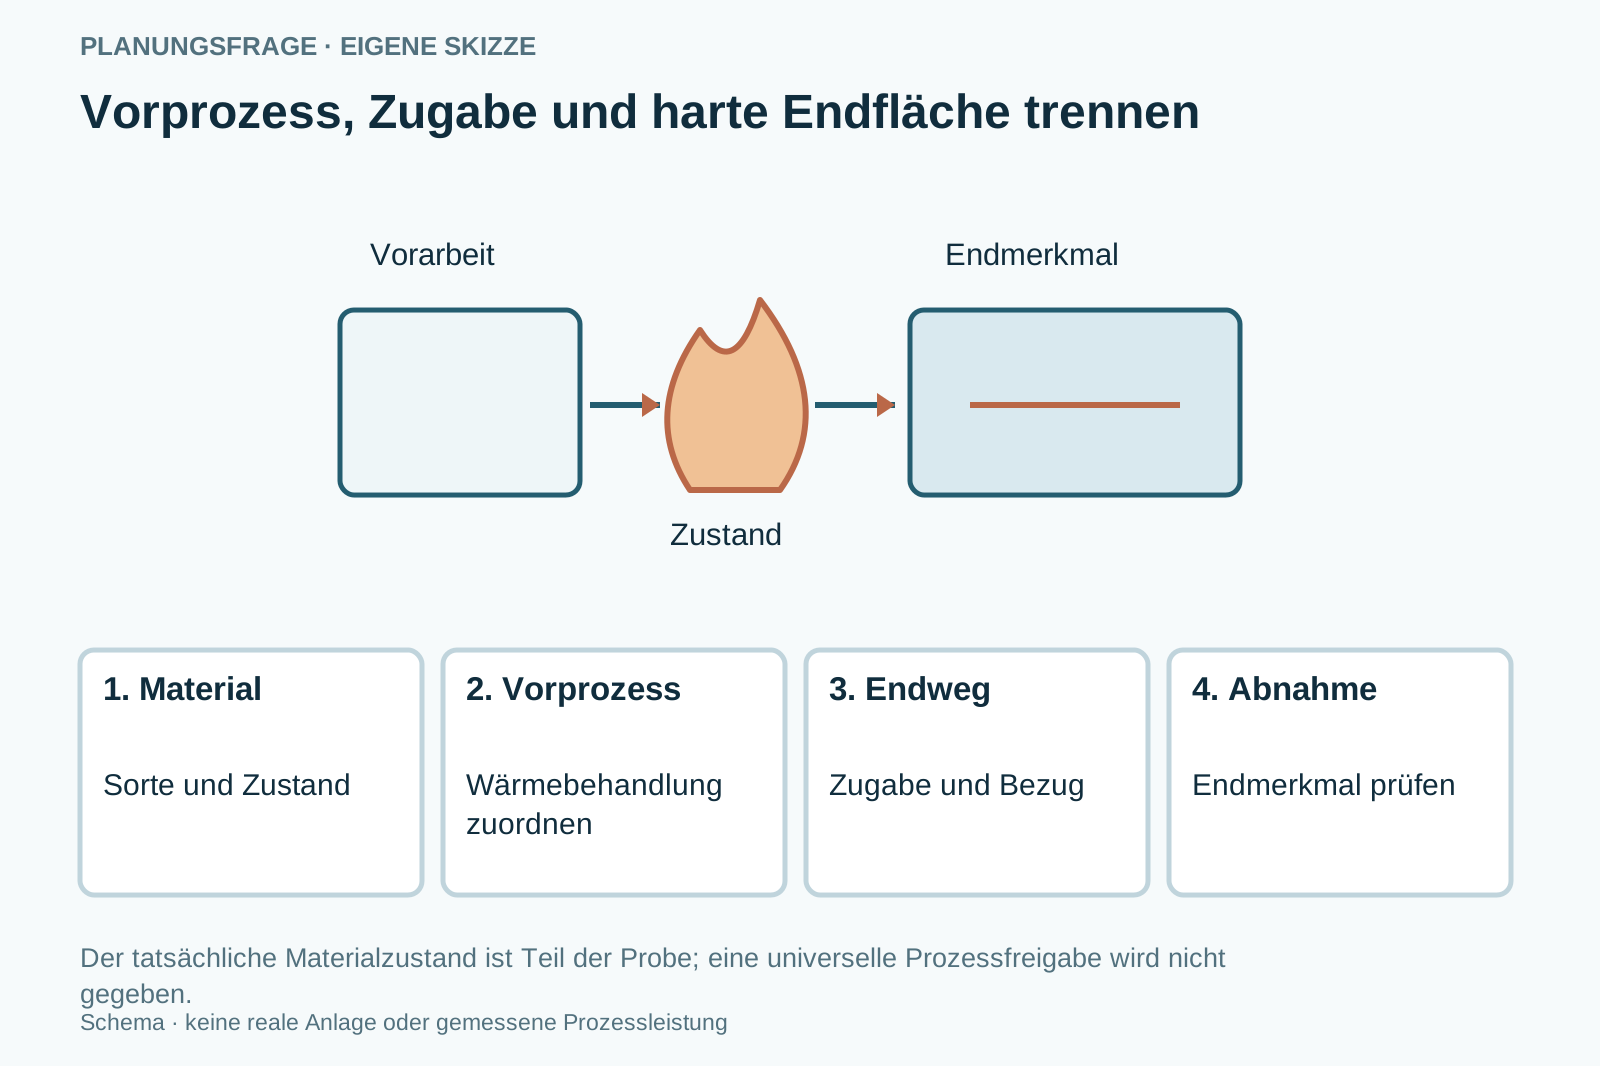
Welche Endmerkmale werden nach welcher Wärmebehandlung hergestellt?
Der reale Zustand nach Vorprozessen ist der Eingang der Endbearbeitung. Die Probe muss diesen Zustand und die kritischste Endfläche abdecken.
- Kriterium
Genaue Sorte und Zustand
- Kriterium
Wärmebehandlungs- oder Vorprozessstand
- Kriterium
Zugaben und Wiederaufnahmebezug
- Kriterium
Endmerkmal und Prüfverfahren
Vorprozess, Zugabe und harte Endfläche trennen
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.

Diese Angaben brauchen Sie noch
- Genaue Sorte und Zustand
- Wärmebehandlungs- oder Vorprozessstand
- Zugaben und Wiederaufnahmebezug
- Endmerkmal und Prüfverfahren
Diese Fragen gehören ins Angebot
- Welcher Zustand liegt vor der Endbearbeitung tatsächlich vor?
- Welche Zugabe muss der Endprozess abtragen?
- Wie werden alternative Wege am selben Endmerkmal bewertet?
Planungsfall: Formteil nach Wärmebehandlung
Ein vorbereitetes Teil wird nach Wärmebehandlung an einer Funktionsfläche fertigbearbeitet.
- Möglicher Prüfweg
- Die Probe nutzt den vorgesehenen Zustand und die echte Zugabe. Vor- und Endprüfung bleiben getrennt dokumentiert.
- Noch offen
- Tatsächlicher Zustand, Werkzeugkombination und Endprüfweg sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Profile milling – process and application checklist
Die Quelle unterscheidet Bearbeitungsstufen und Geometriefragen.
Geltungsbereich: Gelesen: Profile milling process und Application checklist. Fräsplanung des Werkzeugherstellers; keine nachgewiesene Maschinenleistung. Abgerufen am 07.10.2026.
Zustandsaufgabe und Endverfahren auseinanderhalten
Härte, Schleifreserve und Konturzugang werden am tatsächlichen Materialstand geprüft.
Harte Schnitt- oder Erodierkontur
Welcher Endweg erfüllt das Konturmerkmal im vorliegenden Zustand?
- Prozessrelevante Werkstoffeigenschaften fachlich bestätigen.
- Startstelle, Halten und Endmerkmal zeigen.
Finishaufmaß
Welche Zugabe ist nach dem Vor- oder Wärmeprozess wirklich übrig?
- Wiederaufnahmebezug und Originalzugabe dokumentieren.
- Fräs- und Schleifalternative am selben Endziel prüfen.
Konkreten Bezugsfall klären
Welcher tatsächliche Titanwerkstoffzustand steckt hinter dem Suchwort Hartbearbeitung?
- Genaue Titansorte, Zustand und gewünschte Bearbeitung getrennt benennen.
- Die konkrete Material-Werkzeug- oder Erodierkombination fachlich bestätigen lassen.
Konkreten Bezugsfall klären
Soll eine harte Kontur erodiert oder mit einem anderen Verfahren hergestellt werden?
- Werkstoffzustand und elektrisch beziehungsweise verfahrenstechnisch relevante Bedingungen fachlich prüfen lassen.
- Startstelle, Konturzugang und Endmerkmal für den konkret vorgesehenen Erodierweg zeigen.
Sorte und Zustand bestätigen · Zugabe und Vorbezug · Endprozess an der Geometrie · Abnahme im endgültigen Zustand
Hartbearbeitung über genaue Sorte, tatsächlichen Zustand, Zugaben, Endprozess und Prüfstand vergleichen.
- Auswahlkriterium
Sorte und Zustand bestätigen
Werkstoffbezeichnung und geforderte Zustandsangaben aus der Spezifikation übernehmen. Die zuständige Material- oder Prozessstelle bestätigt den tatsächlichen Eingang. Ein Sortenname allein zeigt nicht, welchen Zustand das Rohteil nach Wärmebehandlung erreicht hat.
- Auswahlkriterium
Zugabe und Vorbezug
Benennen Sie verbleibende Zugaben und die Flächen, an denen das Teil erneut gehalten wird. Der Zustand nach dem Vorprozess wird der Endbearbeitung gezeigt. Eine Probe aus einem anderen Zustand kann nur eine andere Frage beantworten.
- Auswahlkriterium
Endprozess an der Geometrie
Zugänglichkeit, Unterbrechungen und gewünschte Funktionsfläche werden dem Anbieter gezeigt. Die Fräsquelle beschreibt Bearbeitungsstufen, aber keine universelle harte Endbearbeitung. Jede Material-Werkzeug-Kombination wird eigenständig bestätigt.
- Auswahlkriterium
Abnahme im endgültigen Zustand
Maß, Form und Oberfläche werden nach dem letzten enthaltenen Schritt geprüft. Die Konstruktion legt Endmerkmale und geeignete Nachweise fest. Ein guter Fräszustand vor der Wärmebehandlung bestätigt nicht den späteren Endzustand.
Bekannter Werkstoffzustand nach Vorprozessen
Nicht passend: Sammelbegriff hart als Schnittdatengrundlage verwenden.
- Bekannter Werkstoffzustand nach Vorprozessen
- Probe mit repräsentativer Zugabe und kritischem Endmerkmal
- Sammelbegriff hart als Schnittdatengrundlage verwenden
- Vorbehandlungsprobe als Endzustandsnachweis zählen
Vorprozess fertig planen / Harte Endbearbeitung prüfen / Zusatzprozess einbeziehen
Merkmale vor der Wärmebehandlung gezielt vorbereiten. Bestätigte Kombination am tatsächlichen Zustand untersuchen. Vereinbarte Endfläche mit geeignetem weiteren Weg herstellen.
Vorprozess fertig planen
Merkmale vor der Wärmebehandlung gezielt vorbereiten.
- Geeignet für
- Bekannter weiterer Teileweg
- Stärke
- Zugaben und Bezüge sichtbar
- Grenze
- Kein Nachweis des Endzustands
- Aufwand
- Vorarbeit und Wärmeprozess
- Ablauf
- Zustände trennen
Harte Endbearbeitung prüfen
Bestätigte Kombination am tatsächlichen Zustand untersuchen.
- Geeignet für
- Geeignete Geometrie
- Stärke
- Endmerkmal direkt prüfbar
- Grenze
- Material und Werkzeug bestätigen
- Aufwand
- Endwerkzeuge und Probe
- Ablauf
- Eingangszustand kontrollieren
Zusatzprozess einbeziehen
Vereinbarte Endfläche mit geeignetem weiteren Weg herstellen.
- Geeignet für
- Bestätigte Endanforderung
- Stärke
- Alternative am selben Ziel vergleichbar
- Grenze
- Bezugsübergang nötig
- Aufwand
- Weitere Station und Endprüfung
- Ablauf
- Zwischenstände erhalten
Vorprozess, Zugabe und harte Endfläche trennen
Der tatsächliche Materialzustand ist Teil der Probe; eine universelle Prozessfreigabe wird nicht gegeben.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Vorprozess fertig planen | Harte Endbearbeitung prüfen | Zusatzprozess einbeziehen |
|---|---|---|---|
| Eingang | Vor Wärmeprozess | Tatsächlicher Endzustand | Vorbereiteter Zustand |
| Zugabe | Für Folgeprozess | Originalzugabe | Prozessbezogen bestätigt |
| Bezug | Für Wiederaufnahme | Bestehender Vorbezug | Über Stationen |
| Probe | Vorprozessfrage | Kritische Endfläche | Ganzer Endweg |
| Abnahme | Zwischenzustand | Endmerkmal | Nach Zusatzprozess |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Werkstoffzustandsprüfung
Zugaben und Wiederaufnahme · Bestätigte Endwerkzeuge oder Zusatzprozess · Funktionsflächenprüfung
Diese Positionen gehören zur Gesamtrechnung
- Werkstoffzustandsprüfung
- Zugaben und Wiederaufnahme
- Bestätigte Endwerkzeuge oder Zusatzprozess
- Funktionsflächenprüfung
Diese Abkürzungen vermeiden
- Wärmebehandlungsstand in der Anfrage auslassen
- Probe ohne echte Zugabe verwenden
- Alternative ohne denselben Endprüfumfang vergleichen
Welche Endmerkmale werden nach welcher Wärmebehandlung hergestellt?
Sorte und tatsächlichen Wärmeprozessstand zuordnen.
Zustand benennen
Sorte und tatsächlichen Wärmeprozessstand zuordnen.
Vorbezug zeigen
Zugaben und erneute Haltung darstellen.
Endwege vergleichen
Dieselbe Geometrie und Abnahme verwenden.
Endteil prüfen
Letzten Prozess und Funktionsflächen bewerten.
Ist Hartbearbeitung ein bestimmtes Verfahren?
Sie bezeichnet hier eine Zustandsaufgabe. Das konkrete Verfahren wird anhand Werkstoff, Geometrie und Endmerkmal bestätigt.
Ist Hartbearbeitung ein bestimmtes Verfahren?+
Sie bezeichnet hier eine Zustandsaufgabe. Das konkrete Verfahren wird anhand Werkstoff, Geometrie und Endmerkmal bestätigt.
Kann Schleifen immer ersetzt werden?+
Nein. Der alternative Weg muss denselben geforderten Endzustand nachweisbar erfüllen.
Warum ist der Vorbezug wichtig?+
Er bestimmt die Wiederaufnahme und die Zuordnung der Endmerkmale nach dem Vorprozess.
Welcher Zustand liegt vor der Endbearbeitung tatsächlich vor?
Wie werden alternative Wege am selben Endmerkmal bewertet?
Anforderungen mit offenen Punkten festhalten- Eigenes Anforderungsblatt ohne Kontaktdaten
- Quellen mit begrenztem Geltungsbereich
- Konkrete Abnahme am Werkstück vereinbaren
Hartbearbeitung: weiterführende Fachpfade.
39 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Maschinen
16 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Hartbearbeitung.
16 weiterführende SeitenListe öffnen oder schließen+
- CNC-DrehmaschineCNC-Drehmaschine: Drehfolge, Rohteil und zweiten Bezug festlegen
CNC-Drehmaschinen vergleichen: Stange oder Futterteil, erste Spannung, Rückseite, Werkzeugzugang und vollständige Nebenfolge dokumentieren.
Zur Vertiefung öffnen ↗ - CNC-FlachschleifmaschineCNC-Flachschleifmaschine: Bezug, Scheibe und Abrichtfolge prüfen
Flachschleifmaschinen nach Bezugsfläche, Halt, Schleifscheibe, Abrichten, Kühlmittel und Prüfzustand der ebenen Fläche vergleichen.
Zur Vertiefung öffnen ↗ - CNC-LangdrehautomatLangdrehautomat: Führungsart und vollständige Stangenfolge prüfen
Langdrehautomaten nach Führungsbuchse, Stangenzustand, Quermerkmalen, Reststange und Entnahme am vollständigen Teileablauf vergleichen.
Zur Vertiefung öffnen ↗ - CNC-RundschleifmaschineCNC-Rundschleifmaschine: Rundbezug und Innenzugang bestimmen
Rundschleifmaschinen nach Rundbezug, Spitzen oder Futter, Innenhalter, Scheibenfolge, Abrichten und Endprüfung am gleichen Werkstück prüfen.
Zur Vertiefung öffnen ↗ - CNC-ZyklendrehmaschineZyklendrehmaschine: Einzelteilfolge und wiederverwendbare Zyklen abgrenzen
Zyklendrehmaschinen nach Rohteilwechsel, Zyklusumfang, Werkzeugkorrektur, Spannfolge und vorhandenem Werkstattwissen vergleichen.
Zur Vertiefung öffnen ↗ - DrahterodiermaschineDrahterodiermaschine: Startöffnung, Leitfähigkeit und Konturzugang klären
Drahterodieren nach Startöffnung, Drahtzugang, leitfähigem Werkstückzustand, Spülweg, Schrägkontur und Reststück am gleichen Teil prüfen.
Zur Vertiefung öffnen ↗ - Dreh-Fräs-ZentrumDreh-Fräszentrum: Übergabe und Werkzeugfolge am ganzen Teil prüfen
Dreh-Fräszentren vergleichen: Werkzeugträger, Übergabe, Rohteil, Fräszugang und Wiederanlauf in der tatsächlichen vollständigen Teilefolge prüfen.
Zur Vertiefung öffnen ↗ - Fünf-Achs-BearbeitungszentrumFünf-Achs-BAZ: positionieren oder simultan bearbeiten?
Fünf Achsen aus der Geometrie begründen: 3+2 und simultane Bearbeitung unterscheiden, Spannraum und Datenkette prüfen. Mit Arbeitsblatt und Angebotsfragen.
Zur Vertiefung öffnen ↗ - Gantry-BearbeitungszentrumGantry-BAZ: Passt der ganze Spannaufbau?
Gantry-Bearbeitungszentren nach großem Werkstück, Vorrichtung, Kopfzugang und Beladung vergleichen. Mit Alternativen und freiem Blatt für den Probeauftrag.
Zur Vertiefung öffnen ↗ - horizontales BearbeitungszentrumHorizontales Bearbeitungszentrum: Teilefamilie und Palettenfolge planen
Horizontale Zentren nach Aufspannkörper, Werkzeugzugang, Palettenrüsten, Teilemix und Rückkehr nach einer Unterbrechung vergleichen.
Zur Vertiefung öffnen ↗ - kompakte CNC-FräsmaschineKompakte CNC-Fräsmaschine: Arbeitsraum und Aufgabe zusammen prüfen
Kleine CNC-Fräsen nach Aufgabe vergleichen: nutzbarer Raum, Aufspannung, Materialzustand, Werkzeugfolge und betriebliche Integration.
Zur Vertiefung öffnen ↗ - PortalfräsmaschinePortalfräsmaschine: Werkstückfläche und freie Werkzeughülle unterscheiden
Portalfräsmaschinen vergleichen: Rohteilfläche, Auflagen, Werkzeughülle, Seitenzugang und Spannwechsel für große Werkstücke dokumentieren.
Zur Vertiefung öffnen ↗ - ProfilbearbeitungszentrumProfilbearbeitungszentrum: Spannstellen entlang des Stabs prüfen
Profilzentren nach Spannstellen, Stabenden, Bearbeitungsseiten, Werkzeugzugang und Reststücken entlang des tatsächlichen Profils vergleichen.
Zur Vertiefung öffnen ↗ - robotische FräszelleRobotische Fräszelle: Bahn, Halt und Zellenumfang gemeinsam prüfen
Robotische Fräszellen nach Bahn, Spindel, Werkstückhalt, Kalibrierung und Zellenumfang prüfen. Materialnamen ersetzen keine Prozessprobe.
Zur Vertiefung öffnen ↗ - VertikaldrehmaschineVertikaldrehmaschine: Rohform, Auflage und Pick-up unterscheiden
Vertikaldrehmaschinen nach Rohform, Auflage, Spannzugang, Werkzeughülle und Be-/Entladung prüfen. Pick-up bleibt eine konkrete Ausstattung.
Zur Vertiefung öffnen ↗ - vertikales BearbeitungszentrumVertikales Bearbeitungszentrum: Aufspannungen vor Achszahlen klären
Vertikale Bearbeitungszentren vergleichen: Spannfolge, Z-Zugang, Werkzeuglänge, Späne und Rüstungen am vollständigen Referenzteil prüfen.
Zur Vertiefung öffnen ↗
Werkstoffe
7 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Hartbearbeitung.
7 weiterführende SeitenListe öffnen oder schließen+
- BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GusseisenGusseisen bearbeiten: Welche Sorte und welcher Gussteilzustand?
Gusseisen aus Sorte und Gussteilzustand planen: Gusshaut, Bezug, Werkzeuge und Spanweg klären. Mit Alternativen und freiem Blatt für die Bearbeitungsprobe.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - technische KeramikTechnische Keramik bearbeiten: den Fertigungszustand zuerst klären
Technische Keramik nach genauer Sorte, Grün-/Weiß-/Sinterzustand und Funktionsmaß einordnen. Prozesskette, Muster und fachliche Nachweise vor Maschinenauswahl planen.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
16 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Hartbearbeitung.
16 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - Bildung und ForschungCNC für Bildung und Forschung: Lernziel oder Versuch festlegen
Bildungs- und Forschungs-CNC anhand Lernziel, Versuchsmerkmal, Aufsicht, Datenstand und Auswertung planen.
Zur Vertiefung öffnen ↗ - Composite-FertigungComposite-Fertigung: Rohform, Kanten und Beschnitt unterscheiden
Composite-Aufträge mit Matrix, Faseraufbau, Rohteilzustand, Beschnittkanten und verantwortlicher Abnahme planen.
Zur Vertiefung öffnen ↗ - ElektronikfertigungCNC in der Elektronikfertigung: Leiterplatte und Gehäuse getrennt auswählen
PCB-Prototyping, Frontplatten und Gehäuseteile sachlich unterscheiden. Daten, Bezug, Ausschnitte und Montage im passenden Prozess prüfen.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - KunststoffverarbeitungKunststoffteile: Sorte, Zustand und Funktion festlegen
Kunststoffaufträge über genaue Sorte, Halbzeugzustand, spannungsfreien Prüfzustand und gewünschte Funktion vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MedizintechnikMedizintechnik: Bauteilauftrag und Produktverantwortung trennen
Medizintechnische Fertigungsaufträge mit Produktrolle, Oberfläche, Kennzeichnung und geforderter Dokumentation eingrenzen.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - SchmuckfertigungSchmuckfertigung: Modell, Fassung und Endoberfläche unterscheiden
Schmuckaufträge mit Werkstoffidentität, Fassungsbezug, Gravur und Endoberfläche vergleichen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗ - VerpackungsmittelbauVerpackungsmittelbau: Kontur, Faltung und Inhalt zusammen prüfen
Verpackungsaufträge nach Materialmuster, Schnitt- und Rilldaten, Einlage, Faltung und vereinbartem Funktionsnachweis planen.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗