
Senkerodiermaschine: Elektrodenfolge und Kavitätszugang festlegen
Beim Senkerodieren gehört die Elektrode zur fertigen Geometrieaufgabe. Form, Halterung und mögliche Ersatz- oder Folgeelektroden müssen hergestellt und zugeordnet werden. Beschreiben Sie die schwierigste Kavitätsstelle und den Eintrittsweg. Ein Edelstahlname oder eine allgemeine EDM-Anwendung belegt noch keinen Prozess für die eigene Sorte, Oberfläche und Elektrodenfolge.
- ✓Elektrodenumfang sichtbar
- ✓Freies Kavitätsblatt
- ✓Edelstahl konkret
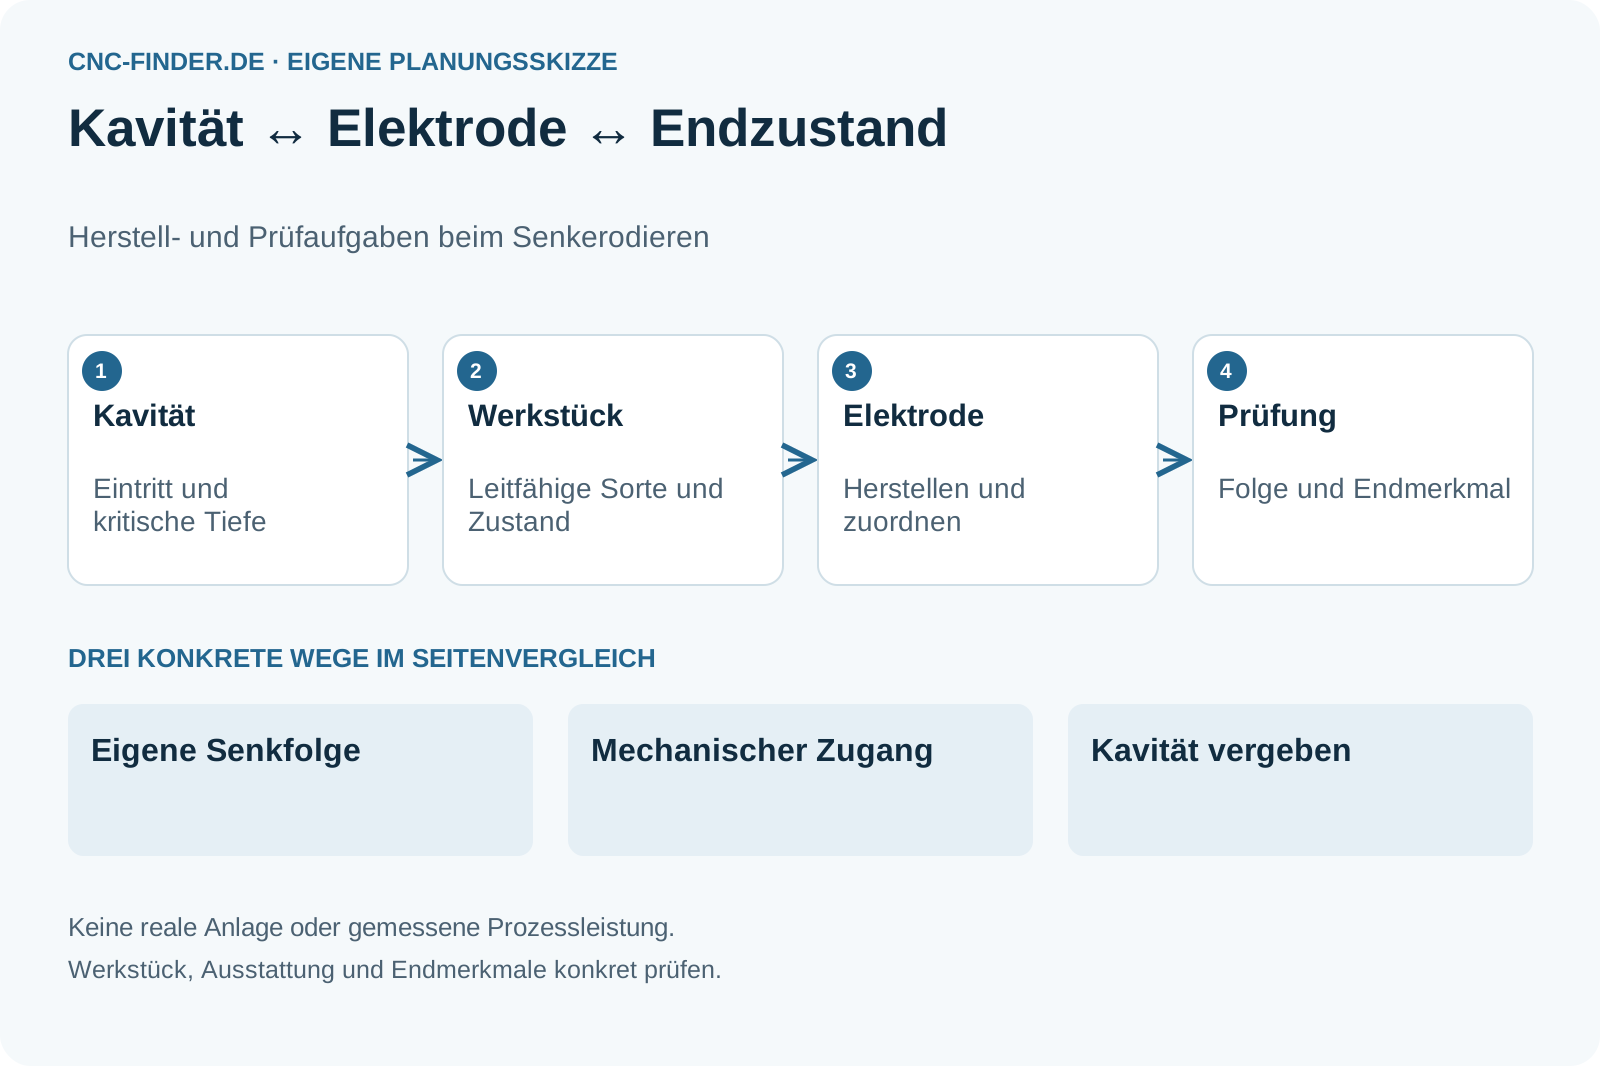
Die Kavität und ihr Werkzeug
Die Elektrode ist Teil der Geometrieaufgabe.
- Station
Kavitätszugang und Eintritt zeichnen.
- Station
Leitfähigen Werkstückzustand bestätigen.
- Station
Elektrodenherstellung und Folge einplanen.
- Station
Endprüfung und Verschleißumfang trennen.
Kavitätsblatt für Senk-EDM
Benennen Sie neben der Kavität auch ihre Elektroden- und Herstellfolge.

Diese Angaben brauchen Sie noch
- Kavität und Eintrittsweg
- Leitfähige Sorte und Zustand
- Elektrodenherstellung und Endprüfung
Diese Fragen gehören ins Angebot
- Welche Stelle ist für die Elektrode kritisch?
- Wer stellt die Elektroden her?
- Was löst eine Elektrodenänderung aus?
Edelstahlwerkzeug mit tiefer Formkavität
Hypothetisches Teil: Eine tiefe Kavität benötigt eine besondere Elektrodengeometrie.
- Möglicher Prüfweg
- Eintritt, Elektrodenhalter und Endmerkmal am gleichen Edelstahlzustand prüfen.
- Noch offen
- Sorte, Elektrodenmaterial, Folge und Oberflächenziel sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Makino: Sinker EDM: Anwendungsgrenzen
Senkerodieren ist ein möglicher Weg für leitfähige, auch gehärtete Werkstoffe mit schwer fräsbaren tiefen Details.
Geltungsbereich: Verfahrensbeschreibung im Herstellerportfolio. Elektroden, Oberflächenanforderungen und konkrete Bearbeitbarkeit benötigen eigene Auslegung. Abgerufen am 07.10.2026.
- SGL Carbon: Electrical discharge machining
Die EDM-Seite unterscheidet Graphitqualitäten für Elektroden und deren jeweilige Produktmerkmale.
Geltungsbereich: SIGRAFINE EDM-Elektroden, keine Universalwerte für jedes Graphitwerkstück oder eine reale Senkerodierprobe. Abgerufen am 07.10.2026.
- Sandvik Coromant: Workpiece materials
Werkstoffgruppe und Materialzustand gehören zur Auswahl von Zerspanwerkzeugen; gehärteter Stahl wird gesondert eingeordnet.
Geltungsbereich: Werkzeugwissen für Metallzerspanung; keine allgemeine Maschinenfreigabe für Holz, Kunststoffe oder Keramik. Abgerufen am 07.10.2026.
Edelstahlkavität und Elektrode gemeinsam anfragen
Die Konturfrage verlangt Werkstoffidentität, Elektrodenaufgabe, Spülraum und vereinbarte Endprüfung.
Edelstahlkavität
Welche Edelstahlkontur oder Kavität soll tatsächlich senkerodiert werden?
- Genauen Werkstoff, Elektrode und Kavität gemeinsam beschreiben; Spül- und Medienkonzept sowie Oberfläche und Prüfmerkmal für denselben Versuch festlegen.
Eintritt, Zustand, Folge und Prüfung
Vier Grenzen des Senkauftrags.
- Auswahlkriterium
Kavitätsweg
Welche Kontur erreicht die Elektrode und welche Fläche begrenzt ihren Eintritt? Zeigen Sie tiefe oder verdeckte Bereiche im vollständigen Werkstück.
- Auswahlkriterium
Werkstückzustand
Die Makino-Senk-EDM-Seite beschreibt leitfähige Werkstücke und passende Kavitätsaufgaben. Für Edelstahl bleiben Sorte, Zustand und Endmerkmale eigene Bestätigungsfragen.
- Auswahlkriterium
Elektrodenfolge
Form und Halter werden dem Bearbeitungszustand zugeordnet. Was ist für Vor- und Fertigzustand vorgesehen, und welche Änderungen verlangt Verschleiß? Keine universelle Elektrodenanzahl wird vorgegeben.
- Auswahlkriterium
Prüfzustand
Die Kavität wird im vereinbarten Zustand gemessen. Elektrodenkorrektur, Dielektrikum und Prozessschritte müssen zum Ergebnisprotokoll passen; hier gibt es keine pauschale Oberflächenzusage.
Leitfähiger Zustand mit belegtem Zugang
Edelstahl benötigt eine genaue Spezifikation.
- Kavitäten mit belegtem Elektrodenzugang.
- Aufträge mit definierter leitfähiger Sorte und Elektrodenfolge.
- Elektrodenkosten als fremdes Nebenthema behandeln.
- Jeden Edelstahl ohne Sorten- und Zustandsangabe freigeben.
Senken, mechanisch bearbeiten oder vergeben
Die Kavität bleibt das gemeinsame Ziel.
Senkerodieren mit eigener Elektrode
Kavität und Elektrodenherstellung gemeinsam organisieren.
- Geeignet für
- Belegter Elektrodenzugang
- Stärke
- Geometrie als zusammenhängende Aufgabe prüfen
- Grenze
- Elektrodenfolge und Verschleiß ergänzen
- Aufwand
- Elektrodenbau, Halter und EDM
- Ablauf
- Zuordnung von Elektrode und Teil
Mechanische Vor- und Fertigfolge
Kavität mit zugänglichen Werkzeugen vergleichen.
- Geeignet für
- Geeigneter Werkzeug- und Materialzugang
- Stärke
- Elektrodenaufgabe gegebenenfalls vermeiden
- Grenze
- Tiefe und Kontur können begrenzen
- Aufwand
- Werkzeuge und Spannmittel
- Ablauf
- Werkzeugwechsel und Späne
Kavitätsbearbeitung vergeben
Definierten Kavitätszustand extern herstellen lassen.
- Geeignet für
- Seltener oder komplexer Senkauftrag
- Stärke
- Elektrodenumfang vertraglich abgrenzen
- Grenze
- Änderungen und Prüfdaten vereinbaren
- Aufwand
- Lieferumfang und Eingangskontrolle
- Ablauf
- Teil- und Elektrodenhistorie
Elektrodenumfang im Vergleich
Herstellung und Verschleiß werden zugeordnet.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Eigene Senkfolge | Mechanische Folge | Kavität vergeben |
|---|---|---|---|
| Zugang | Elektrodengang | Werkzeuggang | Lieferweg belegen |
| Vorbereitung | Elektrode herstellen | Werkzeuge bereitstellen | Elektrodenumfang bestellen |
| Verschleiß | Folge vereinbaren | Werkzeugwechsel planen | Änderungsbeleg verlangen |
| Material | Leitfähigkeit + Sorte | Sorte + Eingriff | Sorte + Zustand |
| Endprüfung | Kavität im Zustand | Kavität im Zustand | Lieferzustand prüfen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Elektrodenbau gehört zur Kalkulation
Endprüfung ergänzt den Maschinenumfang.
Diese Positionen gehören zur Gesamtrechnung
- Elektrodenherstellung und Halter
- Dielektrikum und Elektrodenfolge
- Kavitätsprüfung und Korrekturen
Diese Abkürzungen vermeiden
- Nur Maschinenpreis vergleichen
- Elektrode aus der Probe auslassen
- Edelstahlfall ohne Sorte dokumentieren
Elektrode und Kavität gemeinsam vorführen
Ein Maschinenlauf allein genügt nicht.
Kavität markieren
Eintritt und kritischste Stelle auf der Zeichnung zeigen.
Elektrode zuordnen
Form, Halter und Herstellzustand mit der Folge verbinden.
Material bestätigen
Leitfähigkeit, Edelstahl- oder andere Sorte und Lieferzustand festhalten.
Endzustand prüfen
Kavitätsmerkmal samt vorgesehenen Elektrodenänderungen kontrollieren.
Fragen zu Draht und Edelstahl
Verfahrensprinzip und Werkstoffzustand bleiben getrennt.
Ist Senk-EDM derselbe Weg wie Draht-EDM?+
Nein. Hier führt eine geformte Elektrode in die Kavität; der Drahtweg benötigt einen anderen Konturzugang. Die Geometrie bestimmt den Vergleich.
Ist jeder Edelstahlfall damit freigegeben?+
Nein. Sorte, Zustand, leitfähiger Werkstückaufbau, Elektrode und Endmerkmale bleiben konkrete Prüfaufgaben am angebotenen System.
Kavität und Elektrodenweg eintragen
Das freie Blatt benennt, welcher Elektroden- und Endzustandsumfang noch fehlt.
Anforderungsblatt öffnen- Elektrodenumfang sichtbar
- Freies Kavitätsblatt
- Edelstahl konkret
Senkerodiermaschine: weiterführende Fachpfade.
31 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
6 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Senkerodiermaschine.
6 weiterführende SeitenListe öffnen oder schließen+
- BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗ - GraphitGraphit bearbeiten: Qualität, Elektrode und Rückstandsweg klären
Graphitaufträge nach genauer Qualität, Elektroden- oder anderem Zweck, feiner Kontur, Halterung, Rückständen und Endmerkmalen vorbereiten.
Zur Vertiefung öffnen ↗ - NickellegierungNickellegierung: Sorte, Zustand und begrenzende Kontur prüfen
Nickellegierungsaufträge nach genauer Bezeichnung, Liefer- und Bearbeitungszustand, Konturzugang, Werkzeugwechsel und Endprüfung vorbereiten.
Zur Vertiefung öffnen ↗ - TitanTitan bearbeiten: Sorte, Eingriff und Zustandsnachweis festlegen
Titanaufträge nach genauer Sorte, Lieferzustand, kritischem Eingriff, Werkzeugfolge, Restkontur und dokumentiertem Endzustand vorbereiten.
Zur Vertiefung öffnen ↗ - WerkzeugstahlWerkzeugstahl: Vorbearbeitung und Hartendzustand getrennt planen
Werkzeugstahl nach genauer Sorte, Liefer- und Härtezustand, Vorbearbeitung, Zugaben, Endverfahren und Prüfbezug individuell vorbereiten.
Zur Vertiefung öffnen ↗
Branchen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Senkerodiermaschine.
5 weiterführende SeitenListe öffnen oder schließen+
- FormenbauCNC im Formenbau: Kavität, Formeinsatz und Finish zusammen planen
Formbauaufgaben nach Kavität, Materialzustand und Endoberfläche unterscheiden. Fräsen und ergänzende Prozesse mit Übergabebezug vergleichen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - LuftfahrtfertigungLuftfahrtteile: Zeichnungsstand und Nachweiskette planen
Luftfahrtaufträge anhand Kundenzeichnung, Materialzuordnung, Erstteilumfang und Änderungsauslösern vorbereiten.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - WerkzeugbauCNC im Werkzeugbau: Schnittkanten, Einsätze und Bezugsflächen planen
Werkzeugbau nach Aufgabe auswählen: Einsätze, Stempel und funktionsbezogene Flächen. Fräsen, Erodieren und ergänzende Bearbeitung vergleichen.
Zur Vertiefung öffnen ↗
Anwendungen
6 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Senkerodiermaschine.
6 weiterführende SeitenListe öffnen oder schließen+
- Bearbeitung tiefer KavitätenTiefe Kavitäten: Halterzugang und Endmerkmale prüfen
Tiefe Kavitäten anhand engster Öffnung, tatsächlicher Auskragung, Restgeometrie und alternativer Zugänge planen.
Zur Vertiefung öffnen ↗ - EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - Fertigung von FormeinsätzenFormeinsätze: Formfläche, Anschluss und Endbearbeitung planen
Formeinsätze über Funktionsfläche, Anschlussbezug, kritische Kavität und letzten Endbearbeitungsschritt vergleichen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungCNC-Kleinserien: Rüstaufwand, Wiederholung und Fertigungsweg planen
Kleine Lose wirtschaftlich vorbereiten: Teilefamilien, Aufspannung, Rüst- und Messzeit sowie Wiederholaufträge prüfen. Eigenfertigung und Zukauf vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungCNC-Prototypen: die Lernfrage vor dem Musterteil festlegen
Prototypen nach Formfrage, Montageversuch, Werkstofffunktion und nächster Revision planen.
Zur Vertiefung öffnen ↗ - SerienfertigungCNC-Serienfertigung: Ablauf und Engpass vor der Automatisierung prüfen
Wiederkehrende CNC-Aufträge planen: Bearbeitung, Rüsten, Handling und Messen zusammen betrachten. Engpässe klären und Automatisierung am gesamten Ablauf prüfen.
Zur Vertiefung öffnen ↗
Technik
3 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Senkerodiermaschine.
3 weiterführende SeitenListe öffnen oder schließen+
- CAM-IntegrationCAM-Integration: vom Modell zum geprüften NC-Programm
CAM bis zur Steuerung planen: Modelle, Werkzeuge, Postprozessor, Kinematik und Programmversionen prüfen. Mit Testauftrag und Fragen für das Integrationsangebot.
Zur Vertiefung öffnen ↗ - KollisionsüberwachungKollisionsüberwachung: überwachte Konturen und tatsächliche Zustände benennen
Maschinenmodell, Halter, Vorrichtung und Betriebsarten der Überwachung zuordnen. Simulation, Steuerungsüberwachung und Einrichtplan auseinanderhalten.
Zur Vertiefung öffnen ↗ - ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗
Beschaffung
11 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Senkerodiermaschine.
11 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗