
Rohrlaser: Nahtlage, Spannbereich und letztes Reststück prüfen
Ein Rohr hat mehr Merkmale als Durchmesser und Länge. Nahtlage, Profilabweichung, Innenraum und Spanner bestimmen den Konturzugang. Nach jeder Trennung entsteht außerdem ein neuer Abschnitt, der gehalten und zugeordnet werden muss. Zeichnen Sie die kritische Kontur auf dem wirklichen Querschnitt und verfolgen Sie die Folge bis zum letzten Reststück.
- ✓Endstück mitprüfen
- ✓Freies Rohrblatt
- ✓Optionen benannt
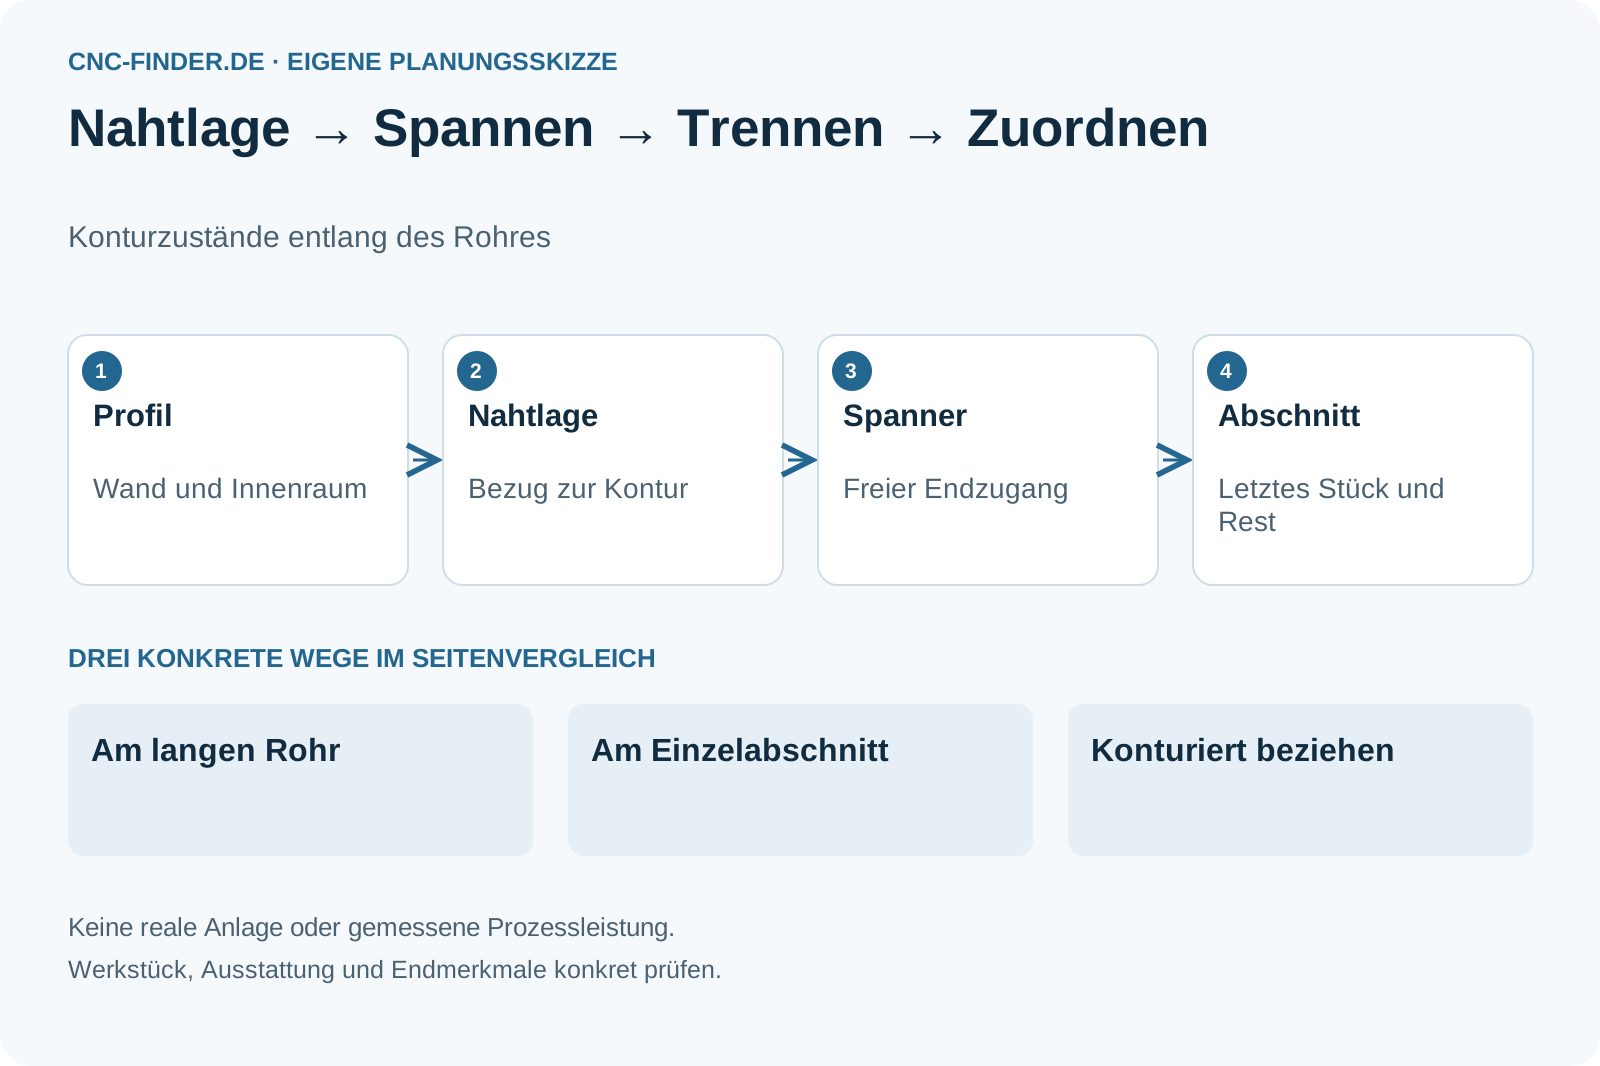
Das Rohr bis zum letzten Abschnitt
Naht und Kontur bleiben aufeinander bezogen.
- Station
Querschnitt und Naht markieren.
- Station
Spannbereich vor der Kontur festlegen.
- Station
Abschnitte und Reststück zuordnen.
- Station
Optionen zur Lageerkennung bestätigen.
Lage- und Abschnittsblatt für den Rohrlaser
Das ganze Rohr und jeder fertige Abschnitt erhalten einen Lagebezug.

Diese Angaben brauchen Sie noch
- Querschnitt, Wand und Nahtlage
- Endnahe Kontur und Spannbereich
- Abschnittsfolge und Kennzeichnung
Diese Fragen gehören ins Angebot
- Welches Merkmal ist zur Naht ausgerichtet?
- Wie wird der letzte Abschnitt gehalten?
- Welche Lagefunktion ist Bestandteil des Angebots?
Rechteckrohr mit endnaher Montagekontur
Hypothetisches Profil: Eine Montagekontur liegt nahe dem Spanner und muss zur Naht ausgerichtet sein.
- Möglicher Prüfweg
- Lageprüfung und endnahen Zugang gemeinsam vorführen; das kürzeste Endstück einbeziehen.
- Noch offen
- Spannbereich, Lageoption und erlaubte Konturabweichung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: TruLaser Tube 7000
Das konkrete System beschreibt Rohrführung, Spannung, Beladung und zusätzliche Bearbeitungen als eigene Ausstattung.
Geltungsbereich: Herstellerbeschreibung einer konkreten Konfiguration; keine allgemeinen Kapazitäts-, Qualitäts- oder Wirtschaftlichkeitswerte für Rohrlaser. Abgerufen am 06.10.2026.
Vier Fragen zur Lage und Trennung
Der Spanner muss die konkrete Folge tragen.
- Auswahlkriterium
Querschnitt
Zeigen Sie Innenraum, Wand und alle Konturen am tatsächlichen Profil. Außenmaße beschreiben den Werkzeug- und Strahlzugang noch nicht vollständig.
- Auswahlkriterium
Lage und Naht
Welche Orientierung benötigt die Zeichnung relativ zur Naht? Erkennungs- und Korrekturfunktionen sind als konkrete Modelloptionen zu bestätigen.
- Auswahlkriterium
Spannbereich
Die TRUMPF-TruLaser-Tube-7000-Quelle beschreibt modellgebundene Führung und Klemmung. Prüfen Sie den Kontaktbereich Ihrer Rohform und den Zugang zur endnahen Kontur.
- Auswahlkriterium
Abschnittsfolge
Wie wird ein getrenntes Teil entnommen und erkannt? Zeigen Sie das kürzeste Endstück und den Rest, statt nur einen langen günstigen Abschnitt vorzuführen.
Rohrkontur mit definierter Orientierung
Nahtbezug ist eine Zeichnungsanforderung.
- Rohr- und Profilzuschnitt mit klarer Lage und Abschnittsfolge.
- Aufträge mit definierter Kontur- und Übergabefunktion.
- Jede Naht- oder Lageerkennung als Grundausstattung behandeln.
- Letzten Abschnitt ohne eigenen Halt planen.
Am Rohr oder am Abschnitt bearbeiten
Die Trennung setzt einen neuen Zustand.
Rohrlaser mit definierter Lage
Konturen vor der Trennung am langen Rohr bearbeiten.
- Geeignet für
- Wiederkehrender Rohrkonturmix
- Stärke
- Lage und Spannfolge gemeinsam prüfen
- Grenze
- Endnaher Zugang bleibt begrenzt
- Aufwand
- Führung und Lageoptionen
- Ablauf
- Abschnitte und Reststück
Zuschnitt und nachfolgende Bearbeitung
Rohrabschnitte separat halten und bearbeiten.
- Geeignet für
- Wenige lokale Konturen
- Stärke
- Einzelteilhalter gezielt auslegen
- Grenze
- Neue Bezüge nach dem Trennen
- Aufwand
- Säge und weitere Vorrichtung
- Ablauf
- Abschnittskennung
Konturierte Rohre beziehen
Den fertigen Abschnitts- und Lagezustand bestellen.
- Geeignet für
- Seltene Form oder unklarer Anlagenbedarf
- Stärke
- Definierten Lieferzustand vereinbaren
- Grenze
- Nahtbezug und Abweichungen dokumentieren
- Aufwand
- Logistik und Eingangskontrolle
- Ablauf
- Teile- und Losidentität
Der Bezug nach dem Schnitt
Endkontur und Rest bleiben im Vergleich.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Rohrlaser | Getrennte Schritte | Kontur bezogen |
|---|---|---|---|
| Naht | Lage prüfen | Neue Lage aufnehmen | Lage bestellen |
| Endkontur | Spannerzugang | Kurzen Abschnitt halten | Liefermerkmal prüfen |
| Trennung | In Rohrfolge | Vor Nachbearbeitung | Im Lieferumfang |
| Rest | Halten und entnehmen | Zuschnitt verwalten | Abgrenzen |
| Identität | Abschnitt zuordnen | Zwischenstände binden | Los und Teil binden |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Führung und Abschnittsfluss
Entnahme und Kennung ergänzen die Anlage.
Diese Positionen gehören zur Gesamtrechnung
- Rohrführung, Klemmung und Lageoptionen
- Reststück- und Abschnittsentnahme
- Kennzeichnung und Eingangsprüfung
Diese Abkürzungen vermeiden
- Nahtbezug nicht angeben
- Endkontur außerhalb der Probe lassen
- Restlänge nur rechnerisch abziehen
Die Rohrfolge bis zum kürzesten Abschnitt vorführen
Der letzte Halt gehört zur Probe.
Lage skizzieren
Kontur, Naht und kritischen Querschnitt zusammen darstellen.
Halt bestätigen
Spanner und endnahen Zugang in der angebotenen Ausstattung zeigen.
Trennfolge durchlaufen
Den letzten nutzbaren Abschnitt und Rest tatsächlich verfolgen.
Zuordnung prüfen
Teilekennung und geforderten Nahtbezug am entnommenen Abschnitt kontrollieren.
Fragen zur Lageoption
Erkennung ist eine konkrete Konfiguration.
Ist Nahtlage immer automatisch erkannt?+
Das darf nicht vorausgesetzt werden. Funktion, Grenzen und angebotene Ausstattung sind für das konkrete Modell und Rohr zu bestätigen.
Warum muss das letzte Stück in die Probe?+
Sein Halt und Entnahmeweg können sich vom langen Rohr unterscheiden. Die vollständige Trennfolge schließt diesen Zustand ein.
Naht und endnahe Kontur eintragen
Das freie Blatt macht Lage, Spanner und Abschnittsfolge für Ihren Auftrag prüfbar.
Anforderungsblatt öffnen- Endstück mitprüfen
- Freies Rohrblatt
- Optionen benannt
Rohrlaser-Schneidanlage: weiterführende Fachpfade.
28 unterschiedliche weiterführende Seiten: erhaltene Detailfragen und passende Gegenprofile. Der jeweilige Titel benennt den tatsächlichen Umfang der Zielseite. Prüfen Sie die dortigen Angaben am eigenen Auftrag.
Werkstoffe
2 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Rohrlaser-Schneidanlage.
2 weiterführende SeitenListe öffnen oder schließen+
- BaustahlBaustahl bearbeiten: Sorte, Lieferzustand und Folgefunktion benennen
Baustahlaufträge nach genauer Sorte, Lieferzustand, Rohkante, Bearbeitungsbezug und anschließendem Montage- oder Beschichtungszustand prüfen.
Zur Vertiefung öffnen ↗ - EdelstahlEdelstahl bearbeiten: Sorte, Zustand und Werkstück zuerst klären
Edelstahl für CNC-Bearbeitung eingrenzen: genaue Sorte, Lieferzustand, Referenzteil, Werkzeug- und Spannkonzept sowie nachvollziehbare Angebotsprüfung.
Zur Vertiefung öffnen ↗
Branchen
6 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Rohrlaser-Schneidanlage.
6 weiterführende SeitenListe öffnen oder schließen+
- AutomobilzulieferungAutomobilzulieferung: Welches Teil und welche Kundenvorgaben?
CNC-Aufträge für Automobilzulieferer planen: Zeichnungsstand, Los, Prüfmerkmale, Kennzeichnung und Übergabe klären. Mit Fertigungswegen und freiem Arbeitsblatt.
Zur Vertiefung öffnen ↗ - EnergietechnikEnergietechnik: Einsatzfunktion in den Teileauftrag übersetzen
Energietechnische Bauteile über Anschlussfunktion, Einsatzbedingungen, Lieferzustand und benannte Nachweise eingrenzen.
Zur Vertiefung öffnen ↗ - LohnfertigungLohnfertigung: Lieferumfang und Prüfverantwortung klären
Lohnfertigung nach Zeichnungsstand, Rohteilbereitstellung, Fremdschritten und vereinbarter Teileabnahme planen.
Zur Vertiefung öffnen ↗ - MaschinenbauCNC im Maschinenbau: Das Bauteil bestimmt den Fertigungsweg
Maschinenbau nach Bauteilen planen: Fräsgeometrie, Drehkontur, Funktionsmaße und Baugruppenbezug. Mit Referenzauftrag und Fertigungsvergleich.
Zur Vertiefung öffnen ↗ - MetallbauMetallbau: bearbeitete Teile passend zur Baugruppe bestellen
Metallbauaufträge über Anschlussbezüge, Profilzustand, Fügeschritte und Montageprüfung eingrenzen.
Zur Vertiefung öffnen ↗ - StahlbauStahlbau: Bauteilidentität und Anschlusszustand festlegen
Stahlbau-Fertigungsaufträge mit Positionsnummern, Materialunterlagen, Anschlussbezug und Folgeprozessen vorbereiten.
Zur Vertiefung öffnen ↗
Anwendungen
5 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Rohrlaser-Schneidanlage.
5 weiterführende SeitenListe öffnen oder schließen+
- EinzelteilfertigungEinzelteilfertigung: Ersatzteil oder Zeichnungsteil eingrenzen
Einzelteile nach gültigen Daten, Ersatzteilzustand, Anschlussbezug und begrenztem Nachweisumfang bestellen.
Zur Vertiefung öffnen ↗ - KleinserienfertigungRohrlaser für Kleinserien: Rüsten und Wiederholung vergleichen
Kleine Rohrlose planen: Profil, Rüstwechsel, Programmstand und Teileentnahme prüfen. Eigenfertigung, gemeinsame Lose oder Zukauf nachvollziehbar vergleichen.
Zur Vertiefung öffnen ↗ - PrototypenfertigungRohrlaser-Prototypen: Änderungen bis zum passenden Teil verfolgen
Rohrlaser-Prototypen nach Profil- und Zeichnungsstand prüfen: Referenz, Kontur, Passprobe und Änderung dokumentieren. Keine Serienfreigabe aus einem Muster.
Zur Vertiefung öffnen ↗ - Rohr- und ProfilschnittRohr- und Profilschnitt: Länge, Anschlusskontur und Orientierung
Rohr- und Profilzuschnitte mit Querschnitt, Nahtlage, Endkontur, Bezug und späterem Fügezustand vergleichen.
Zur Vertiefung öffnen ↗ - SerienfertigungRohrlaser in Serie: den ganzen Teilefluss stabilisieren
Rohrlaser-Serien nach dem geprüften Teilefluss planen: Zuführung, Schnitt, Entnahme, Prüfung und Wiederanlauf. Keine Kapazitätszusage aus Prospektzeiten.
Zur Vertiefung öffnen ↗
Technik
3 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Rohrlaser-Schneidanlage.
3 weiterführende SeitenListe öffnen oder schließen+
- ProzesssimulationProzesssimulation: was das Modell prüft und was offen bleibt
CNC-Simulation einordnen: Animation, Verifikation, Maschinenmodell und Datenstand unterscheiden. Ein freies Prüfblatt macht verbleibende Annahmen sichtbar.
Zur Vertiefung öffnen ↗ - Rauch- und EmissionserfassungRohrlaser: Stoffzustand und Öffnungen prüfen
Rohrlaser-Emissionen anhand innerer und äußerer Oberflächen, offener Enden und Schnittzustände vorbereiten. Freies Profilblatt ohne behaupteten Luftstrom.
Zur Vertiefung öffnen ↗ - RoboterbeladungRoboterbeladung: Was muss zwischen Rohteil und Fertigteil passieren?
Roboterbeladung aus dem Handhabungsengpass planen: Teilzustand, Greifer, Spannung, Schnittstellen und Wiederanlauf klären. Mit Alternativen und freiem Blatt.
Zur Vertiefung öffnen ↗
Beschaffung
12 weiterführende Seiten zu diesem Entscheidungsfeld. Ein Gegenprofil betrachtet seinen eigenen Umfang; es ist kein Nachweis für jede Kombination mit Rohrlaser-Schneidanlage.
12 weiterführende SeitenListe öffnen oder schließen+
- Abnahme und ProbeteilAbnahme und Probeteil: Kriterien vor der Vorführung festlegen
Ein repräsentatives Teil mit Material, Spannung, Qualitätsmerkmalen und vollständiger Operationsfolge wählen. Messung und Restpunkte vor der Vorführung vereinbaren.
Zur Vertiefung öffnen ↗ - AutomatisierungsbereitschaftAutomatisierungsbereitschaft: den nächsten verlässlichen Übergang finden
Einen bestehenden Auftrag auf stabile Eingaben, Übergaben und Störungen prüfen. Manuelle Standardisierung, Teilautomation und Zelle vergleichen.
Zur Vertiefung öffnen ↗ - Energie und BetriebsmedienEnergie und Medien: Anschlüsse der vollständigen Konfiguration abgleichen
Maschine und Peripherie in eine Anschlussliste aufnehmen. Qualität, Betriebszustand, Versorgung und Zuständigkeit vor Bestellung klären.
Zur Vertiefung öffnen ↗ - Finanzierung und BeschaffungsmodellCNC-Finanzierung vorbereiten: Zahlungsplan und Vertragsumfang zuerst
Maschinenfinanzierung mit Zahlungszeitpunkten, Betriebsmitteln und Vertragsumfang vorbereiten. Eigenmittel, Kredit und Leasing sachlich prüfen; keine Zins- oder Förderzusage.
Zur Vertiefung öffnen ↗ - GesamtkostenCNC-Gesamtkosten vergleichen: Was gehört in beide Angebote?
CNC-Angebote mit gleicher Liefergrenze und Laufzeit vergleichen. Einführung und Betrieb trennen, fehlende Positionen klären und eigene Annahmen rechnen.
Zur Vertiefung öffnen ↗ - KapazitätsplanungKapazitätsplanung: Welcher Auftrag belegt wie viel Zeit?
CNC-Kapazität aus Losen, Rüstzeit und Maschinenzeit planen. Mit offenem Rechenbeispiel, Grenzen und freiem Blatt für Material, Personal und Prüfaufwand.
Zur Vertiefung öffnen ↗ - Neu- oder GebrauchtbeschaffungCNC neu oder gebraucht kaufen: prüfen, vergleichen, entscheiden
Neu- und Gebrauchtmaschinen nach Prozess, Zustand, Service und Anlaufkosten vergleichen. Mit 16 Prüfpunkten, Nachweisnotizen und druckbarer Checkliste.
Zur Vertiefung öffnen ↗ - Platz und AufstellungCNC-Aufstellung: Transportweg, Betrieb und Wartung auf einem Hallenplan
Maschine, Peripherie, Anlieferung und Arbeitsbereiche gemeinsam planen. Ein Hallenblatt mit offenen Fundament-, Zugangs- und Verantwortungsfragen erstellen.
Zur Vertiefung öffnen ↗ - Retrofit-PotenzialRetrofit-Potenzial: den belegten Engpass vom Umbauwunsch trennen
Zustand und Engpass einer vorhandenen CNC dokumentieren. Wartung, begrenzte Modernisierung und Ersatz samt Wiederanlauf vergleichen.
Zur Vertiefung öffnen ↗ - Schulung und Know-howCNC-Schulung planen: Aufgaben und Rollen im Betrieb
CNC-Schulung eingrenzen: Bedienung, CAM, Rüsten und Wartung trennen. Musterauftrag, Fehlerfall und praktischen Transfer im Betrieb vereinbaren.
Zur Vertiefung öffnen ↗ - ServicekonzeptCNC-Servicekonzept: Störung, Ersatzteil und Wiederanlauf konkret zuordnen
Ein Serviceblatt für die konkrete Maschine erstellen. Zuständigkeit, Erreichbarkeit, Ersatzteilstatus und Wiederanlauf schriftlich klären.
Zur Vertiefung öffnen ↗ - Software und SchnittstellenCNC-Software und Schnittstellen: den Weg von der Zeichnung zum ausführbaren Auftrag prüfen
Versionen, Lizenzen, NC-Ausgabe und Verantwortliche im vollständigen Datenweg erfassen. Programmübertragung und Betriebsdatenschnittstelle getrennt prüfen.
Zur Vertiefung öffnen ↗