
Werkzeugkontrolle an der kompakten Fräse: Signal prüfen
Ein Werkzeugzähler kennt den Ablauf, aber nicht automatisch die aktuelle Schneide. Ein Bruchsignal beantwortet eine andere Frage als eine Längenmessung. An einer kompakten Fräse kommt der verfügbare Sensorraum hinzu: Werkzeug, Halter, Spannmittel und Messweg müssen zusammen passen. Beginnen Sie mit dem Fehler, den der Aufbau erkennen soll, und der Reaktion, die danach tatsächlich ausgeführt wird.
- ✓Funktion benennen
- ✓Freies Sensorblatt
- ✓Keine Betriebserlaubnis
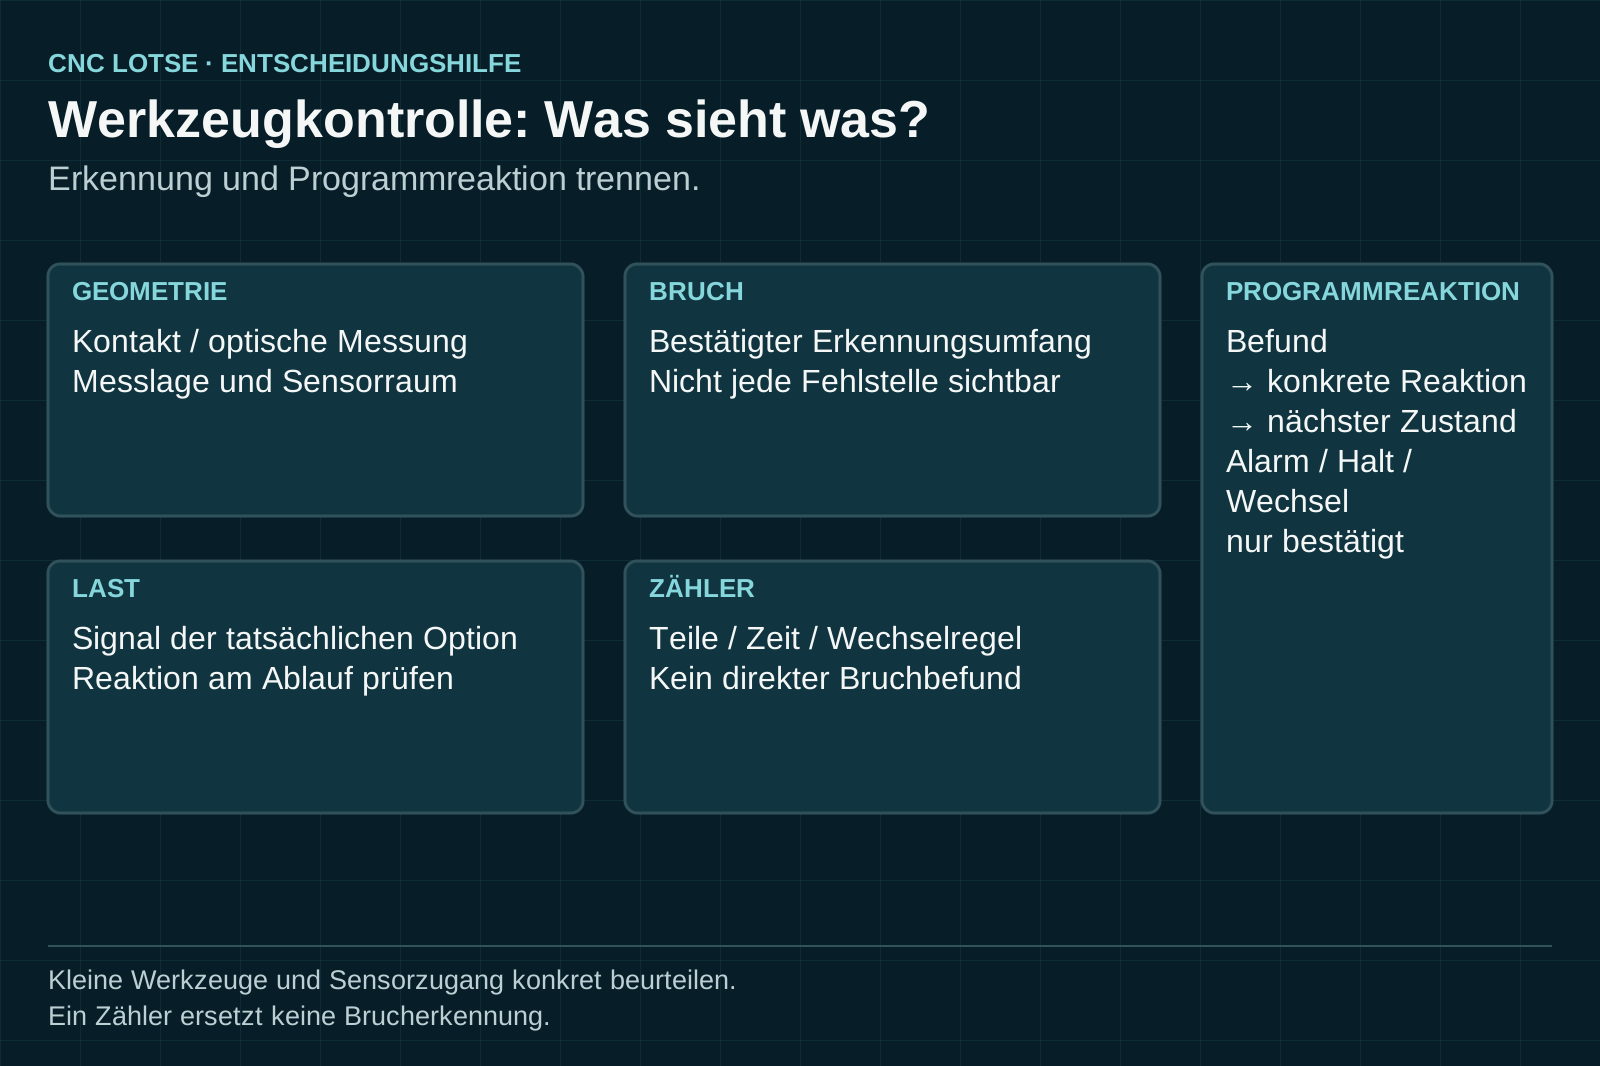
Erst das Merkmal, dann den Sensor auswählen
Ein Nutzungssignal ersetzt keine Werkzeugmessung.
- Wirkung
Messung, Bruch, Belastung und Zähler auseinanderhalten.
- Wirkung
Sensorraum mit Werkzeug und Spannmittel zeigen.
- Wirkung
Reinigung und Fehlbefund berücksichtigen.
- Wirkung
Alarm oder Folgeaktion am angebotenen Programm prüfen.
EinordnungDie gewählte Überwachung muss das geforderte Merkmal mit dem eigenen Werkzeug erreichen und eine bestätigte Reaktion auslösen. Prüfen Sie auch einen vereinbarten Fehlbefund; ein Alarm allein belegt kein erkanntes Fertigteil.
Anforderungsblatt für kompakte Werkzeugkontrolle
Notieren Sie, was erkannt und danach ausgeführt werden soll.

Diese Angaben brauchen Sie noch
- Werkzeug und benötigtes Signalmerkmal
- Sensorraum, Halterweg und Medien
- Programmstand, Reaktion und Wiederanlauf
Diese Fragen gehören ins Angebot
- Welcher Schaden bleibt für das Signal unsichtbar?
- Was könnte einen Fehlbefund verursachen?
- Wer bestätigt die Folgeaktion?
Kleines Werkzeug vor einer Restkontur
Hypothetische kompakte Fräse: Vor der Restkontur soll ein benanntes Werkzeugmerkmal kontrolliert werden.
- Möglicher Prüfweg
- Passenden Sensorweg und Reaktion am tatsächlichen Aufbau vergleichen; Zähler separat führen.
- Noch offen
- Erkennbares Merkmal, Werkzeuggröße, Sensorraum und Programmreaktion sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Renishaw: Tool setting technology: Kontakt und optische Messung
Renishaw unterscheidet Kontakt- und Lasermessung; Kontakt kann kleine Werkzeuge auslenken, während optische Systeme Anforderungen an Einbau und saubere Versorgung stellen.
Geltungsbereich: Technologievergleich gelesen. Erkennbare Schäden, Sensorraum, Medien und erreichbare Messung an der eigenen kompakten Fräse bleiben Konfigurationsfragen; keine allgemeine Mikrofräserfreigabe. Abgerufen am 07.10.2026.
- Renishaw: Tool setters and broken tool detectors
Renishaw trennt Werkzeuggeometrie und Brucherkennung und nennt programmierte Reaktionen wie Alarm oder Schwesterwerkzeugwechsel.
Geltungsbereich: Funktionsbeschreibung gelesen. Ein programmierbares Beispiel ist keine vorhandene Steuerungsfunktion und kein Beleg für unbetreuten Betrieb der angebotenen Maschine. Abgerufen am 07.10.2026.
Anforderungsblatt für kompakte Werkzeugkontrolle
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Vier Signalarten auseinanderhalten
Die Varianten beantworten unterschiedliche Fragen.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Geometriemessung | Bruchprüfung | Zähler/Last |
|---|---|---|---|
| Frage | Welches Maß? | Welcher Zustand? | Welche Nutzung/Belastung? |
| Referenz | Definierter Messwert | Geprüftes Signalmerkmal | Festgelegter Ablauf/Prozess |
| Messraum | Werkzeugweg prüfen | Detektorweg prüfen | Konkrete Signalerfassung |
| Störeinfluss | Rückstände/Einbau | Rückstände/Fehlbefund | Änderung des Prozesses |
| Reaktion | Datenübernahme bestätigen | Stopp/Wechsel bestätigen | Regel begründen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Sensorraum und Reaktion an der eigenen Fräse
Kompakter Aufbau, Medien und Programmstand gehören zusammen.
- Auswahlkriterium
Was soll das Signal bedeuten?
Ordnen Sie die Aufgabe einer Funktion zu: Geometrie messen, fehlendes beziehungsweise beschädigtes Werkzeug erkennen, Prozessbelastung beobachten oder Nutzung zählen. Renishaw trennt Werkzeuggeometrie und Brucherkennung. Ein Zähler kann einen Wechsel anstoßen, misst aber allein keinen heutigen Werkzeugzustand. Ein Lastsignal benötigt eine passend geprüfte Aussage zum konkreten Prozess.
- Auswahlkriterium
Kontaktstelle oder optischer Weg
Renishaw nennt bei Kontaktmessung unter anderem mögliche Auslenkung kleiner Werkzeuge; optische Systeme benötigen passende Installation und saubere Versorgung. Prüfen Sie den Weg mit dem wirklichen Halter und den vorgesehenen Werkstücken. Ein Detektor nimmt in einer kompakten Maschine Raum ein, der im Bearbeitungsaufbau verfügbar bleiben muss.
- Auswahlkriterium
Rückstände und Fehlbefund
Benennen Sie, wie Späne, Medien und Anhaftungen vor der Messung behandelt werden. Vereinbaren Sie einen geeigneten Test für ein korrektes und ein nicht akzeptiertes Signal; Art und Durchführung werden vom Verantwortlichen festgelegt. Reinigung und erneute Prüfung dürfen einen tatsächlichen Schaden nicht ungeklärt übergehen.
- Auswahlkriterium
Bestätigte Programmreaktion
Was hält an, was wird gemeldet und wann darf weitergearbeitet werden? Renishaw nennt programmierbare Reaktionen bis zu Alarm oder Schwesterwerkzeug. Diese Beispiele sind keine Zusage für Ihre Steuerung. Programm, Ersatzwerkzeug, Korrekturdaten und Wiederanlauf müssen im angebotenen Stand bestätigt sein; eine Betriebsfreigabe folgt hieraus nicht.
Geometrie messen, Bruch prüfen oder Nutzung führen?
Jeder Weg benötigt seine passende Aussagegrenze.
Geometrie messen
Länge beziehungsweise gewünschte Geometrie mit passendem System prüfen.
- Geeignet für
- Benanntes erreichbares Messmerkmal
- Stärke
- Messwert dem Werkzeug zuordnen
- Grenze
- Einbau, Werkzeuggröße und Rückstände prüfen
- Aufwand
- Sensor, Versorgung und Datenpflege
- Ablauf
- Korrekturdaten nur bestätigt übernehmen
Bruchzustand erkennen
Definiertes Werkzeugmerkmal vor einer Folgeoperation prüfen.
- Geeignet für
- Geprüfte Bruch- oder Anwesenheitsfrage
- Stärke
- Fehlerfolge gezielt unterbrechen
- Grenze
- Aussagegrenze und Fehlbefund klären
- Aufwand
- Detektor und Programmreaktion
- Ablauf
- Alarm/Wechsel im echten Stand prüfen
Nutzung und Last führen
Zähler oder Prozesssignal als eigene Information verwenden.
- Geeignet für
- Ergänzende Wechsel-/Prozessstrategie
- Stärke
- Ablauf nachvollziehbar führen
- Grenze
- Keine direkte Geometriebehauptung
- Aufwand
- Auswertung, Regeln und Prüfung
- Ablauf
- Grenzen am konkreten Prozess begründen
Der Sensor braucht mehr als einen Montageplatz
Reinigung, Daten und Reaktion gehören in den Lieferumfang.
Diese Positionen gehören zur Gesamtrechnung
- Sensor und erreichbarer Platz im Arbeitsraum
- Medien-/Reinigungskonzept und Messweg
- Programmierte Auswertung, Werkzeugdaten und Ersatzstrategie
- Einrichtung und Prüfung von Fehlbefund und Wiederanlauf
Diese Abkürzungen vermeiden
- Zähler, Last und geometrische Messung gleich benennen
- Kompakten Sensor ohne den Halterweg vergleichen
- Schwesterwerkzeug behaupten, obwohl keine Folge eingerichtet ist
Wann ein Werkzeugbefund verwendbar ist
Das Signal und seine Konsequenz werden ausdrücklich bestätigt.
- Benannte Werkzeugmerkmale und erreichbarer Messweg.
- Zuordnung von Signal, Programmversion und bestätigter Reaktion.
- Standzeitzähler als direkten Bruchnachweis behandeln.
- Laser oder Kontakt ohne zugänglichen Einbauraum auswählen.
Werkzeugmerkmal, Signal und Folge verbinden
Nur vorab vereinbarte Tests im geeigneten Betriebszustand durchführen.
Merkmal festlegen
Die benötigte Werkzeugfrage und Aussagegrenze benennen.
Einbau zeigen
Sensor, Halter, Spannmittel und Medien im selben Aufbau prüfen.
Befund erproben
Vereinbarte korrekte und nicht akzeptierte Signale beurteilen.
Reaktion bestätigen
Alarm, Daten und Wiederanlauf im tatsächlichen Programmstand prüfen.
Fragen zu Zähler, Sensor und Alarm
Eine Erkennung ist noch keine Betriebsfreigabe.
Ist ein Standzeitzähler eine Bruchkontrolle?+
Er zählt einen festgelegten Ablauf oder Nutzungsumfang. Ohne zusätzliche Erkennung weist er keinen aktuellen Bruch nach. Legen Sie fest, welche weitere Messung oder Kontrolle den Zustand beurteilt.
Ist Laser immer besser als Kontakt?+
Nein. Kleine Werkzeuge, erkennbare Merkmale, Medien und Einbauraum unterscheiden die Aufgaben. Die konkrete Konfiguration muss den benötigten Zustand zuverlässig prüfen; diese Seite nennt keine allgemeine Sensor-Rangfolge.
Genügt ein Alarm für unbeaufsichtigten Betrieb?+
Nein. Der Alarm beschreibt eine Reaktion. Prozess, weitere Fehler, sicherer Umgang und Wiederanlauf benötigen eine gesonderte qualifizierte Bewertung und Freigabe.
Die benötigte Werkzeugfrage und Folge notieren
Das freie Blatt macht Aussagegrenzen und offene Programmfunktionen sichtbar.
Sensorblatt öffnen- Funktion benennen
- Freies Sensorblatt
- Keine Betriebserlaubnis