
Gusseisen in Serie: Gusssorte, Rohteil und Loswechsel prüfen
Ein gelungenes Musterteil beschreibt noch nicht das ganze Gusslos. Das nächste Rohteil kann einen anderen Oberflächenzustand oder andere Bearbeitungszugaben mitbringen. Beschreiben Sie die genaue Gusssorte und markieren Sie, welche Flächen zunächst nur gegossen und welche bereits als Spann- oder Prüfbezug hergestellt sind. Daran hängt der Versuch für die wiederkehrende Fertigung.
- ✓Rohzustand mitführen
- ✓Freies Anforderungsblatt
- ✓Keine Serienwerte behauptet
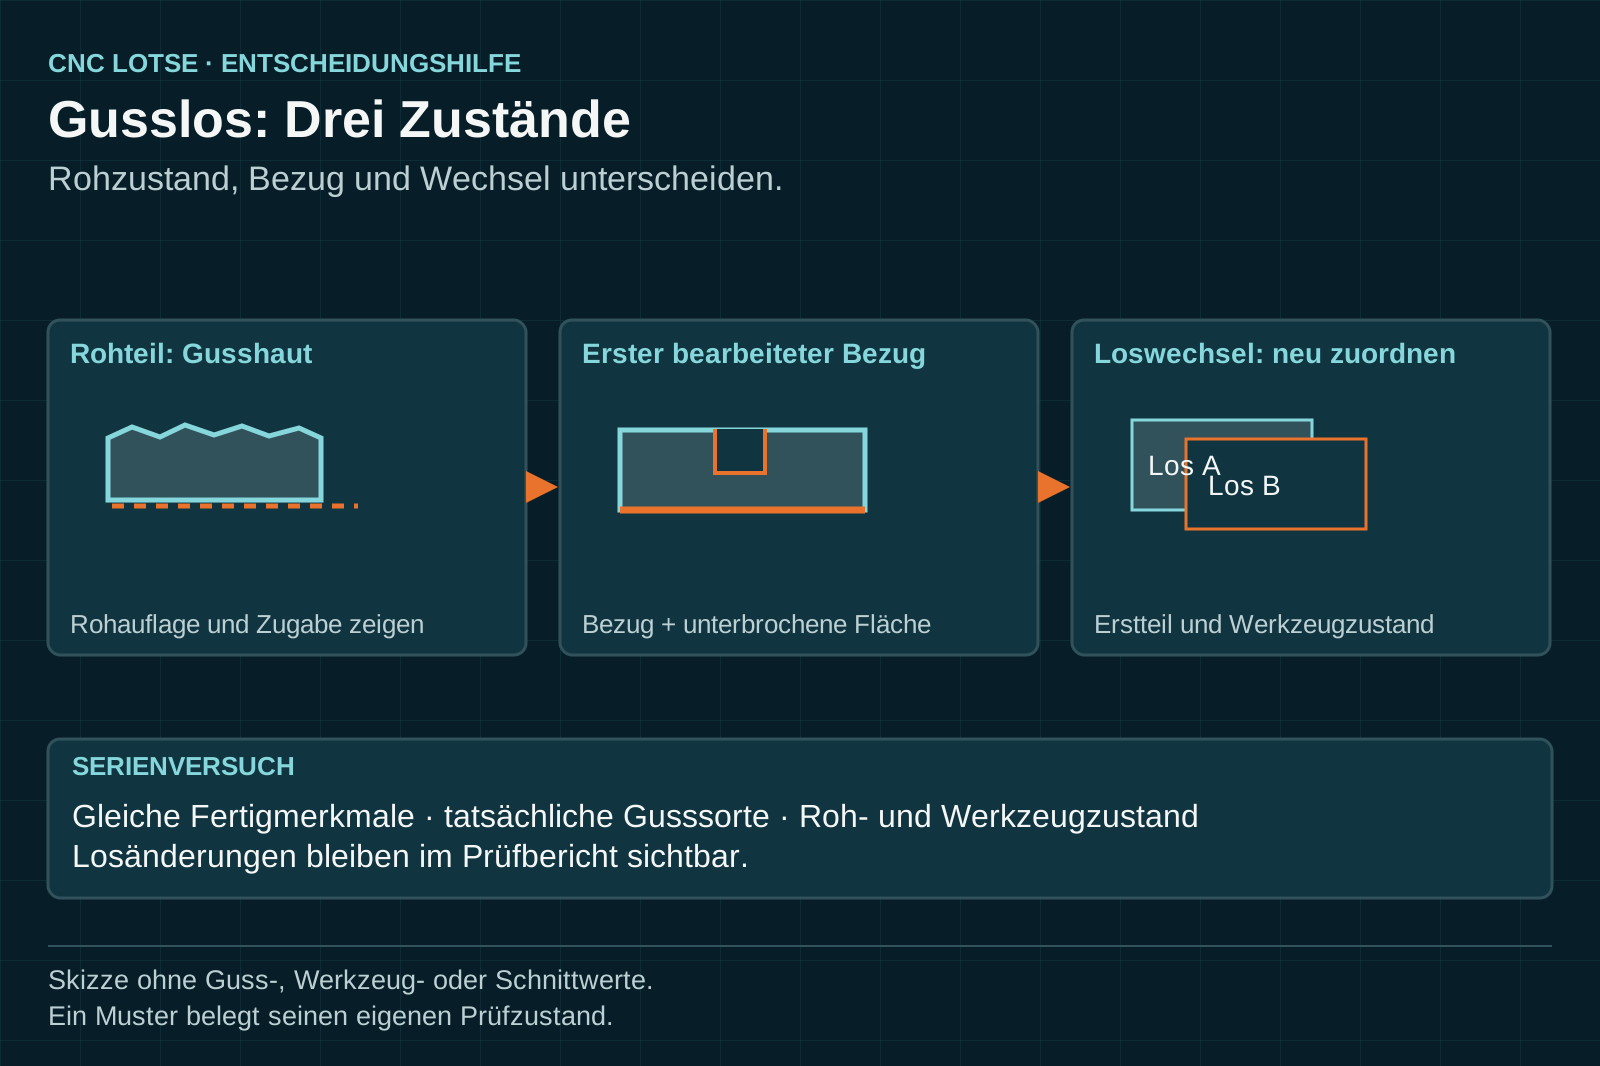
Welchen Zustand bringt das Gusslos mit?
Rohteil und Bearbeitungsbezug führen zur passenden Serienprobe.
- Kriterium
Gusssorte und Lieferzustand benennen.
- Kriterium
Gusshaut und bearbeitete Bezugsflächen unterscheiden.
- Kriterium
Unterbrochenen Eingriff und Austrittskante zeigen.
- Kriterium
Chargenwechsel und Werkzeugwechsel im Prüfplan führen.
Anforderungsblatt für Gusseisen in Serie
Verbinden Sie Rohteil, Gusssorte und die benötigten Fertigmerkmale.

Diese Angaben brauchen Sie noch
- Gusssorte, Lieferzustand und Loszuordnung
- Rohform, Zugaben und Spann-/Prüfbezüge
- Geforderte Merkmale und Prüfplan bei Wechsel
Diese Fragen gehören ins Angebot
- Welche Rohvariante begrenzt den ersten Schnitt?
- Welche Änderung verlangt eine erneute Teileprüfung?
- Welche Rückstände entstehen im vorgesehenen Verfahren?
Gehäuse mit Rohauflage und unterbrochener Fläche
Hypothetischer Gussauftrag: Ein Gehäuse wird zuerst auf Rohauflagen gehalten; eine Aussparung unterbricht später eine Fräsfläche.
- Möglicher Prüfweg
- Ersten Bezug und die unterbrochene Bearbeitung am wirklichen Eingangszustand in die Probe aufnehmen.
- Noch offen
- Gusssorte, Zugaben, Werkzeugweg und Prüfumfang sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Sandvik Coromant: Milling different materials: Milling cast iron
Sandvik unterscheidet fünf Gusseisentypen und beschreibt abhängig von Typ und Bearbeitungszustand unterschiedliche Fräsbedingungen.
Geltungsbereich: Abschnitt Milling cast iron mit Grey/Nodular/CGI/ADI gelesen. Keine Schnittwerte, Standzeitfaktoren oder universelle Nass-/Trockenempfehlung auf eigene Teile übertragen. Abgerufen am 07.10.2026.
Anforderungsblatt für Gusseisen in Serie
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Vier Fragen vom Rohguss zum wiederkehrenden Gutteil
Sorte, Bezug, Eingriff und Wechsel werden an derselben Teilefamilie untersucht.
- Auswahlkriterium
Sorte und Zustand des Gusses
Sandvik unterscheidet beim Fräsen unter anderem Grau-, Kugelgraphit-, Vermiculargraphit- und ADI-Guss. Die Bedingungen sind verschieden; bei ADI trennt die Quelle außerdem Vorbearbeitung und gehärteten Fertigzustand. Erfassen Sie die tatsächliche Bezeichnung, Zustand und Herkunft des vorgesehenen Loses. Ein Gruppenname ersetzt diese Angaben nicht.
- Auswahlkriterium
Erster Bezug am Rohteil
Wo wird das noch gegossene Teil gehalten, und welcher Bezug entsteht zuerst? Markieren Sie Auflagen, Gusshaut, Zugaben und funktionale Flächen. Prüfen Sie auch die Variante, bei der die Rohform das Spannen oder den ersten Werkzeugzugang erschwert; ein schon bearbeitetes Muster kann diesen Schritt verdecken.
- Auswahlkriterium
Eingriff und Werkzeugzustand
Zeigen Sie Bohrungen, Aussparungen und Kanten, die den Schnitt unterbrechen. Vereinbaren Sie, welche Verschleiß- oder Ergebnismerkmale einen Werkzeugwechsel auslösen. Nass- oder Trockenbearbeitung und Rückstandserfassung werden für Sorte, Werkzeug und Umgebung begründet; hier wird kein universeller Gussprozess vorgegeben.
- Auswahlkriterium
Serie nach einem Wechsel
Welche Merkmale werden am ersten Teil nach neuem Los, neuem Werkzeug oder anderer Aufspannung geprüft? Dokumentieren Sie die Änderung und die zugehörige Teilegruppe. Umfang und Häufigkeit der Kontrolle werden aus Auftrag und tatsächlichem Prozess bestimmt; diese Seite verspricht keine statistische Prozessfähigkeit.
Den gleichen Gussauftrag in drei Lieferzuständen vergleichen
Bezug und Prüfung bleiben auch bei verlagerten Schritten sichtbar.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Rohguss | Vorbereitet | Fertig bezogen |
|---|---|---|---|
| Eingang | Gusshaut und Rohform | Definierte Vorbearbeitung | Vereinbarter Fertigzustand |
| Erster Bezug | Selbst herstellen | Übergabebezug prüfen | Prüfbezug vereinbaren |
| Werkzeuge | Gesamte Folge | Restfolge | Fertigerumfang klären |
| Loswechsel | Im eigenen Prozess | Vor- und Restfolge binden | Lieferbeleg binden |
| Qualität | Zwischen- und Endmerkmale | Eingangs- und Endmerkmale | Liefer- und Eingangsmerkmale |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Eine Gussserie mit erkennbarem Zustandswechsel erproben
Vereinbarte Merkmale bleiben jedem Teil und jeder Änderung zugeordnet.
Eingang dokumentieren
Sorte, Rohform und Los am tatsächlichen Material festhalten.
Bezug herstellen
Auflagen und erste bearbeitete Bezugsflächen zeigen lassen.
Wechsel einplanen
Kritische Variante und vereinbarten Werkzeug- oder Loswechsel aufnehmen.
Teile vergleichen
Geforderte Merkmale im gleichen Prüfzustand beurteilen und Änderungen zuordnen.
Rohguss direkt bearbeiten, vorbearbeiten oder extern fertig beziehen?
Die Varianten unterscheiden sich am Eingangszustand und an der eigenen Prozessverantwortung.
Rohguss im eigenen Ablauf
Ersten Bezug und weitere Bearbeitung selbst herstellen.
- Geeignet für
- Bekannte Rohform mit passendem Spannweg
- Stärke
- Den vollständigen Rohteilweg prüfen
- Grenze
- Gusshaut und Rohabweichung müssen abgedeckt sein
- Aufwand
- Spannmittel, Werkzeuge und Eingangsprüfung
- Ablauf
- Rohteil und Los eindeutig zuführen
Vorbereiteten Guss bearbeiten
Rohteil mit vereinbarten vorbereiteten Bezügen übernehmen.
- Geeignet für
- Begründete Aufgabenteilung mit Lieferanten
- Stärke
- Eingangszustand genauer abgrenzen
- Grenze
- Vorarbeit und Übergabemerkmale bestätigen
- Aufwand
- Vorbearbeitung, Eingangskontrolle und Restfolge
- Ablauf
- Vorbereitungsstand je Teil führen
Gussteil fertig beziehen
Komplette Bearbeitung und vereinbarte Prüfung vergeben.
- Geeignet für
- Eigene seltene oder spezielle Gussaufgabe
- Stärke
- Gesamten Lieferzustand vereinbaren
- Grenze
- Änderungen und Prüfdaten abstimmen
- Aufwand
- Lieferumfang, Logistik und Wareneingang
- Ablauf
- Teile- und Chargenzuordnung erhalten
Rohteil und Wechselaufwand gehören zur Serie
Werkzeug- und Loswechsel werden zusammen mit der Bearbeitung kalkuliert.
Diese Positionen gehören zur Gesamtrechnung
- Rohteilprüfung und Herstellung der ersten Bezugsflächen
- Werkzeuge, Wechselkriterium und zugängliche Eingriffsfolge
- Medien, Späne beziehungsweise Staub und Reinigung
- Prüfaufwand bei Anlauf, Los- und Werkzeugwechsel
Diese Abkürzungen vermeiden
- Probe mit vorbearbeiteten Auflagen für Rohguss verwenden
- Loswechsel ohne Zuordnung der betroffenen Teile durchführen
- Trockenbearbeitung allein aus dem Begriff Gusseisen ableiten
Wann die Gussserie eingegrenzt ist
Ein verändertes Los erhält einen eigenen Prüfpunkt.
- Wiederkehrende Gussteile mit dokumentiertem Eingangszustand.
- Eine Serie mit vereinbartem Vorgehen bei Rohteil-, Werkzeug- oder Chargenwechsel.
- Alle Gusseisentypen mit einem einzigen Schnittwert behandeln.
- Gutteile aus einer vorbearbeiteten Probe auf ungeprüfte Rohgussteile übertragen.
Fragen zu Gusszustand und Seriennachweis
Ein Muster beschreibt seinen eigenen Prüfzustand.
Muss Gusseisen immer trocken bearbeitet werden?+
Nein. Die gelesene Sandvik-Fräsquelle unterscheidet Sorten und Bearbeitungsbedingungen. Die Wahl muss zu Werkstoff, Werkzeug und Rückstandskonzept passen. Lassen Sie den konkreten angebotenen Weg begründen.
Reicht das erste Gutteil als Seriennachweis?+
Es zeigt den geprüften Zustand dieses Teils. Für den vorgesehenen Serienumfang müssen die vereinbarten Wechsel, Rohteilvarianten und Qualitätsprüfungen hinzukommen. Der benötigte Stichprobenumfang bleibt eine Auftragsfrage.
Welche Probe sollte der Anbieter erhalten?+
Ein Rohteil aus dem vorgesehenen Lieferzustand samt Zeichnung und Informationen zu kritischen Gussflächen. Wenn eine Variante den Werkzeugzugang oder Bezug verändert, gehört sie ausdrücklich in die Vergleichsprobe.
Den Eingangszustand Ihres Gussloses beschreiben
Das freie Blatt ordnet Rohteil, Wechsel und Prüfmerkmale vor einem optionalen Kontakt.
Anforderungsblatt öffnen- Rohzustand mitführen
- Freies Anforderungsblatt
- Keine Serienwerte behauptet