
Serien am horizontalen BAZ: Maschine, Rüsten und Prüfung zusammen planen
Eine kurze Bearbeitungszeit reicht nicht, wenn die nächste Vorrichtung noch gerüstet oder das fertige Los noch geprüft werden muss. Beschreiben Sie den vollständigen Weg eines wiederkehrenden Loses am horizontalen BAZ. Trennen Sie die Maschinenfolge von externem Rüsten und Prüfaufgaben; erst danach wird sichtbar, welchen Engpass eine zusätzliche Palette oder ein weiteres Zentrum lösen könnte.
- ✓Vollständiges Los betrachten
- ✓Freies Anforderungsblatt
- ✓Keine Ausstoßgarantie
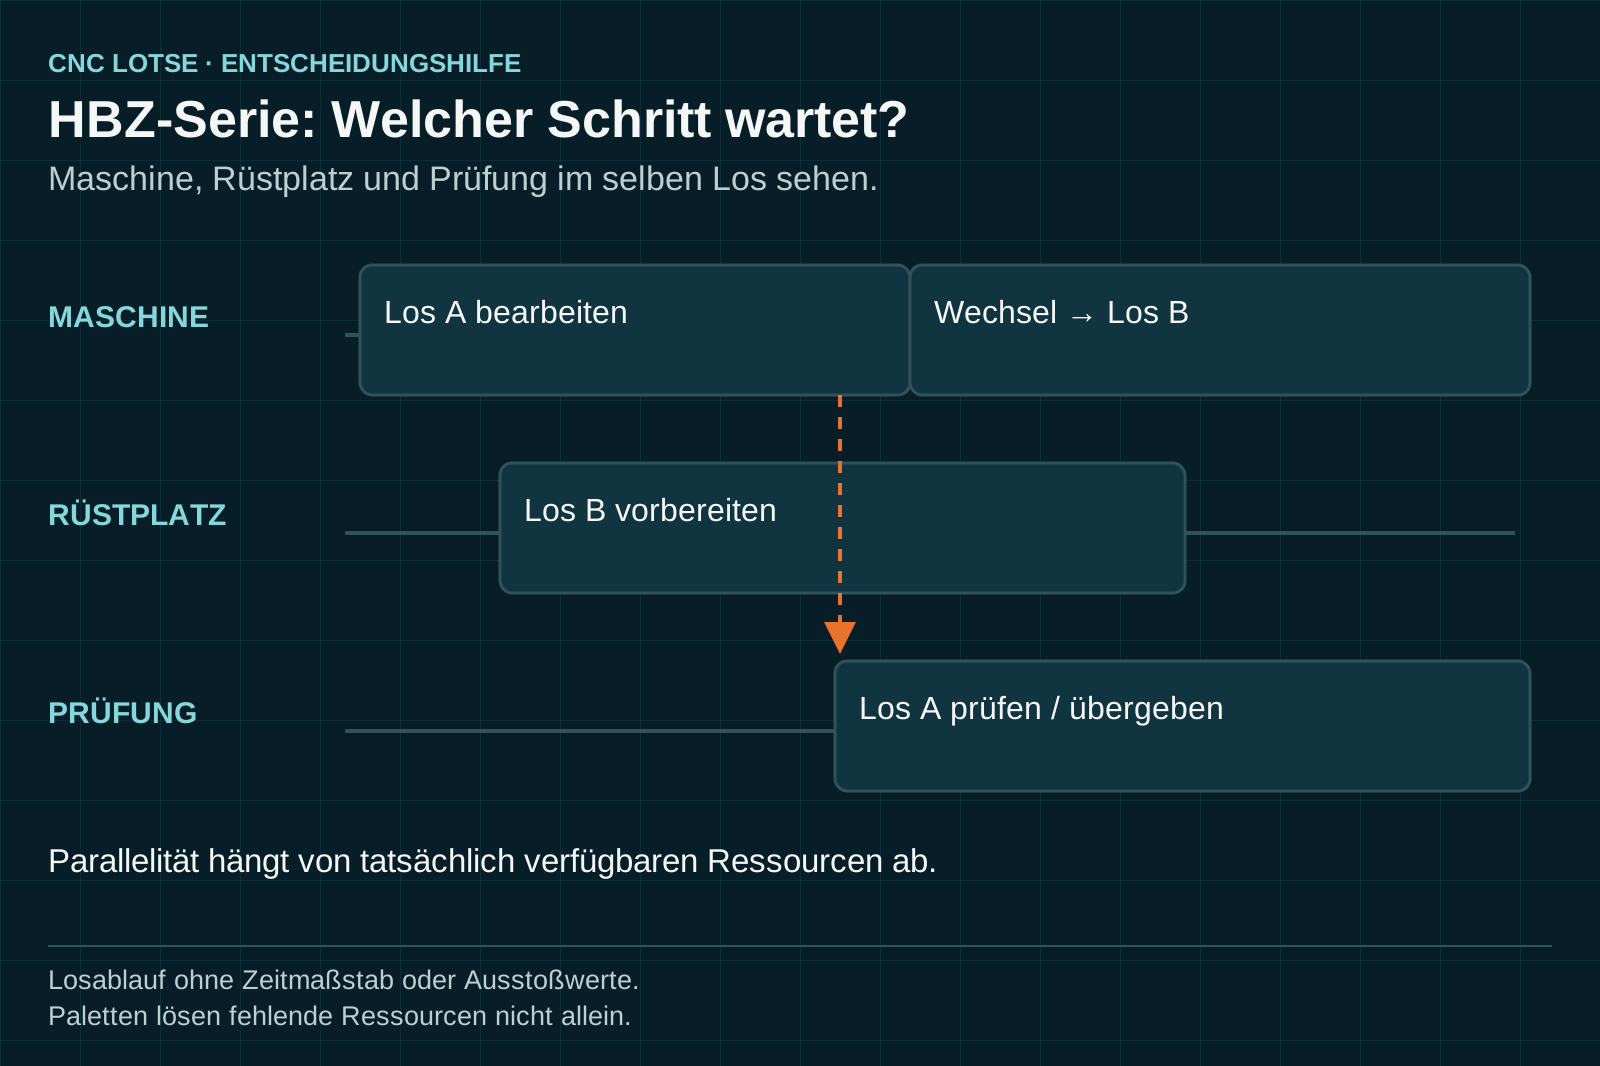
Wo wartet das nächste Los?
Maschine, Rüstplatz und Prüfung haben eigene Aufgaben.
- Station
Losgrößen und Varianten im gemeinsamen Zeitraum vergleichen.
- Station
Vorrichtung und erreichbare Seiten am realen Aufbau zeigen.
- Station
Maschinen- und Bedienaufgaben getrennt erfassen.
- Station
Werkzeuge, Reinigen und Prüfen bis zur Losübergabe aufnehmen.
Anforderungsblatt für HBZ-Serien
Markieren Sie die Ressource, auf die ein Los tatsächlich wartet.

Diese Angaben brauchen Sie noch
- Losgrößen, Varianten und gemeinsamer Zeitraum
- Vorrichtungen, Werkzeugbelegung und Rüstfolge
- Bedien-, Reinigungs- und Prüfaufgaben
Diese Fragen gehören ins Angebot
- Was wartet vor und nach der Maschinenbearbeitung?
- Welche Aufgaben benötigen dieselbe Person oder dasselbe Werkzeug?
- Welcher Engpass bleibt bei zusätzlichen Paletten bestehen?
Zwei Lose mit unterschiedlicher Vorrichtung
Hypothetische Folge: Das erste Los läuft, während der nächste Aufbau und die Prüfung vorbereitet werden sollen.
- Möglicher Prüfweg
- Tatsächlich verfügbare Personen und Werkzeuge prüfen und nur bestätigte Parallelität einplanen.
- Noch offen
- Loszeiten, Werkzeugbedarf, Personal und Prüfung sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Makino: Pallet Automation: Mixed Production
Das Portfolio unterscheidet einen Pool an einer Maschine von weiteren Lösungen mit standardisierter Palettenschnittstelle und mehreren Maschinen.
Geltungsbereich: Konfigurationen des Herstellers. Stellplatzzahl, Takt, unbeaufsichtigter Betrieb und Einsparungen werden hier nicht als garantierte Werte übernommen. Abgerufen am 07.10.2026.
- Makino: MMC2: Komponenten und Zellensteuerung
MMC2 verbindet horizontale Bearbeitungszentren, Palettenlader und Bedienplätze; MAS-A5 überwacht die Anforderungen der verbundenen Maschinen.
Geltungsbereich: Modellbezogene Systembeschreibung. Keine Übernahme beworbener Auslastungsprozente, Kundenergebnisse oder universeller Maschinenkompatibilität. Abgerufen am 07.10.2026.
Anforderungsblatt für HBZ-Serien
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Serienversuch vorbereiten
Die schwierige Variante zeigt die Grenze des Serienablaufs.
Lose wählen
Kritische Variante und einen anderen Wiederholauftrag festlegen.
Aufgaben erfassen
Maschine, Rüsten, Reinigen und Prüfen getrennt beobachten.
Ressourcen abgleichen
Werkzeuge, Personal und Material mit dem vollständigen Mix verbinden.
Wechsel verfolgen
Losabschluss und Beginn des zweiten Auftrags dokumentieren.
Teilemix und Ressourcen gemeinsam erfassen
Eine vorbereitete Vorrichtung ist nur eine Voraussetzung der nächsten Bearbeitung.
- Auswahlkriterium
Teilemix und Spannaufbau
Geben Sie konkrete Lose und Varianten an. Mehrseitige Vorrichtungen müssen Zugang, Spannbezug und nötige Werkzeugwege erklären. Der höchste oder schwierigste Aufbau gehört in die Probe, ohne aus der Anzahl der Spannplätze einen gesicherten Ausstoß abzuleiten.
- Auswahlkriterium
Maschinenzeit und externes Rüsten
Trennen Sie Bearbeiten, Wechseln und nötige Arbeiten im Maschinenraum von Aufgaben am Rüstplatz. Markieren Sie nur tatsächlich mögliche Parallelität. Wenn dieselbe Person zwei Aufgaben betreut, sind ihre verfügbaren Zeitfenster gesondert abzugleichen.
- Auswahlkriterium
Werkzeuge und Prozesszustand
Führen Sie die benötigten Werkzeuge, ihre Einsatzfolge, Austauschannahmen und nötige Reinigung auf. Ein fertig gerüstetes Teil bleibt blockiert, wenn eine benötigte Ressource fehlt. Annahmen zur Standzeit müssen im eigenen Prozess überprüft werden.
- Auswahlkriterium
Prüfung und Wiederholauftrag
Planen Sie Zwischen- und Endprüfung, Loszuordnung sowie den Übergang zum nächsten Auftrag. Makino zeigt für Mischproduktion unterschiedliche Palettenkonzepte; diese Übersicht belegt weder Ihren Durchsatz noch die vollständige Betreuung des Ablaufs.
Zeitbedarf endet nach der Losübergabe
Vorrichtung, Werkzeug und Personal bilden den Gesamtaufwand.
Diese Positionen gehören zur Gesamtrechnung
- Vorrichtungen, Rüstplatz und konkrete Teilvarianten
- Werkzeugbelegung und Ersatzbedarf
- Reinigung, Bedienung und Wechselaufgaben
- Prüfmittel, Losübergabe und Störungsbetreuung
Diese Abkürzungen vermeiden
- Palettenvorrat mit fertigem Auftragsvorrat verwechseln
- Rüsten und Prüfen derselben Person gleichzeitig ohne Beleg einplanen
- Nur die schnellste Teilevariante in den Versuch nehmen
Serienoptionen am vollständigen Los vergleichen
Rüst- und Prüfaufgaben bleiben in allen Wegen enthalten.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Ablauf verbessern | Paletten ergänzen | Weitere Kapazität |
|---|---|---|---|
| Maschine | Nebenzeiten beobachten | Wechselablauf organisieren | Lose passend verteilen |
| Rüstplatz | Aufgabenfolge verbessern | Nächste Vorrichtung vorbereiten | Zusätzliche Rüstaufgaben planen |
| Werkzeuge | Belegung und Wechsel prüfen | Gesamten Mix abgleichen | Bedarf je Ressource erfassen |
| Prüfung | Losübergabe organisieren | Prüfkapazität bleibt nötig | Zusätzliche Übergaben planen |
| Nachweis | Vollständiges Los vorher/nachher | Los plus Auftragswechsel | Gemeinsamer Zeitraum und Probe |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Ablauf verbessern, Paletten ergänzen oder Kapazität hinzufügen?
Die Option soll den tatsächlich beobachteten Engpass lösen.
Vorhandenen Ablauf verbessern
Rüst-, Werkzeug- oder Prüfaufgabe am aktuellen Zentrum verändern.
- Geeignet für
- Beobachteter Nebenzeit- oder Organisationsengpass
- Stärke
- Eine konkrete Aufgabe gezielt lösen
- Grenze
- Maschinenraum und Teilzugang bleiben begrenzt
- Aufwand
- Vorrichtung, Ablauf und Betreuung
- Ablauf
- Aufgabenfolge bestätigen
Palettenorganisation ergänzen
Vorbereitete Aufträge außerhalb der Maschine bereithalten.
- Geeignet für
- Belegter Wechselbedarf mit verfügbaren Ressourcen
- Stärke
- Rüst- und Maschinenfolge verbinden
- Grenze
- Werkzeuge und Prüfung können weiter begrenzen
- Aufwand
- Paletten, Rüstplatz und Integration
- Ablauf
- Auftragsstatus und Wiederanlauf klären
Weitere Kapazität oder Vergabe
Lose auf eine weitere passende Ressource verteilen.
- Geeignet für
- Belegter Maschinen- oder Prozessengpass
- Stärke
- Zusätzlichen Weg am gleichen Auftrag prüfen
- Grenze
- Personal, Material und Belege bleiben nötig
- Aufwand
- Anlage oder Lieferauftrag samt Übergaben
- Ablauf
- Zeitraum und Teilzuordnung planen
Wann der HBZ-Serienweg zum Auftrag passt
Teilzugang und betreuter Losablauf werden zusammen bestätigt.
- Wiederkehrende Lose mit nachvollziehbarer Aufspannung und vollständigem Ablauf.
- Ein Vergleich der realen Engpässe an mindestens zwei unterschiedlichen Aufträgen.
- Serienfähigkeit allein aus der horizontalen Spindellage ableiten.
- Schnittzeit mit vollständiger Los- oder Lieferzeit gleichsetzen.
Fragen zur Serienkapazität
Schnittzeit und Lieferzeit beantworten verschiedene Fragen.
Macht eine horizontale Spindel jeden Serienprozess besser?+
Der reale Teilezugang, die Vorrichtung und die vollständige Folge entscheiden. Vergleichen Sie konkrete Alternativen am gleichen Los einschließlich Rüsten, Werkzeugwechsel und Prüfung.
Wie rechne ich die Kapazität bei verschiedenen Losen?+
Nutzen Sie einen gemeinsamen Zeitraum. Erfassen Sie Rüsten pro Los, Bearbeiten pro Teil und weitere Aufgaben getrennt. Die Kapazitätsseite hilft beim Rechenaufbau; Annahmen werden durch eigene Ablaufbeobachtung ersetzt.
Welche Probe zeigt den Serienengpass?+
Ein vollständiger Losablauf und der Wechsel zu einem anderen relevanten Auftrag. Rüstplatz, Werkzeuge, Reinigung und Prüfung werden ebenso beobachtet wie die Maschine.
Den vollständigen Losablauf ins Blatt eintragen
Das kostenlose erste Ergebnis ordnet Engpass und Lösungswege. Einen Kontakt können Sie anschließend wählen.
Anforderungsblatt öffnen- Vollständiges Los betrachten
- Freies Anforderungsblatt
- Keine Ausstoßgarantie