
Kunststoffteile im horizontalen BAZ: Spann- und Messzustand klären
Ein Kunststoffteil kann in der Vorrichtung anders aussehen als nach dem Entspannen. Nennen Sie deshalb den genauen Werkstoff, Halbzeugzustand und die geforderte Geometrie im vereinbarten Prüfzustand. Die horizontale Bauweise beantwortet weder die Verformungsfrage noch die Verträglichkeit von Werkzeug, Medien und Material.
- ✓Zustandsblatt frei
- ✓Keine pauschalen Schnittwerte
- ✓Werkstoffgrenzen sichtbar
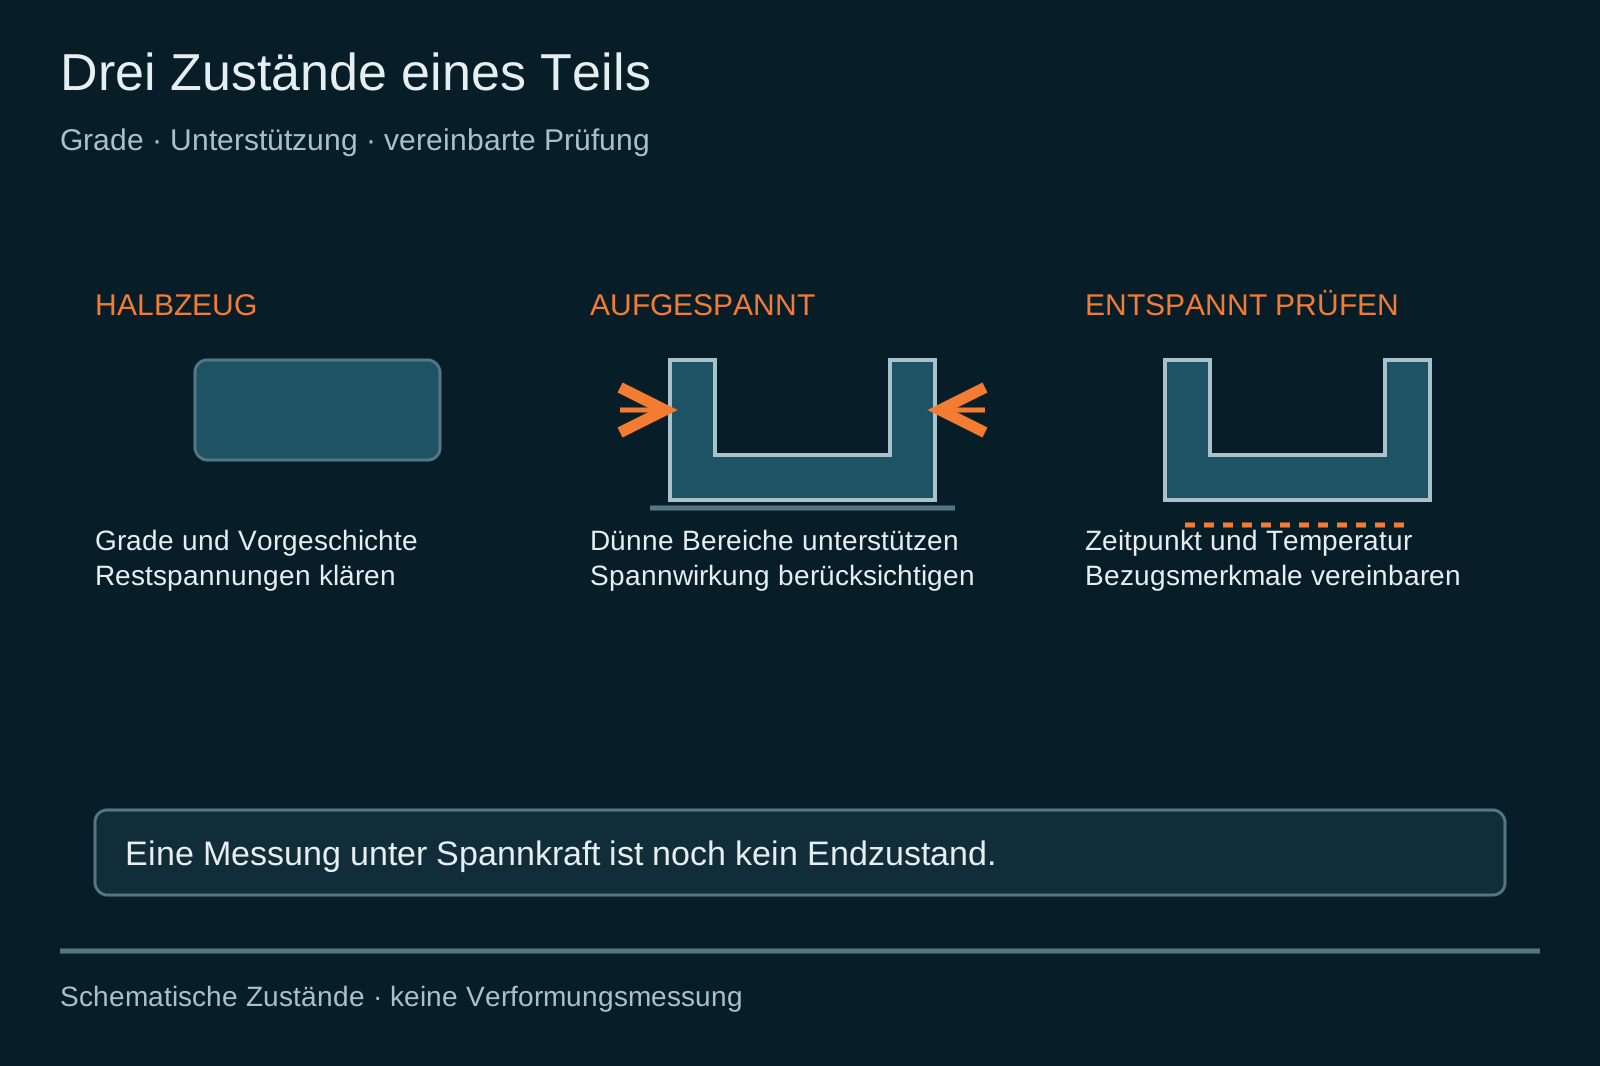
Drei Zustände eines Kunststoffteils
Vor dem Fräsen, gespannt und später geprüft werden getrennt beschrieben.
- Station
Grade und Halbzeugzustand statt nur Kunststoff angeben.
- Station
Dünne Bereiche und Spannverformung gezielt markieren.
- Station
Wärme, Werkzeug und Spanabfuhr gemeinsam betrachten.
- Station
Prüfzeitpunkt und Temperatur für das entspannte Teil vereinbaren.
Material-, Spann- und Messzustand auf einem Blatt
Die gleiche Kontur wird in drei Zuständen beschrieben.

Diese Angaben brauchen Sie noch
- Genauer Grade und Halbzeuglieferung
- Dünne Bereiche und erforderliche Bezugsflächen
- Unterstützung, Spannstellen und Medien
- Prüfzeitpunkt, Temperatur und geforderte Merkmale
Diese Fragen gehören ins Angebot
- Welche Materialvorgeschichte ist bekannt?
- Was verändert sich durch Spannkraft oder Wärme?
- Wie wird nach dem Entspannen gemessen?
- Welche Bedingungen muss der Teileversuch abbilden?
Planungsbeispiel: dünnwandiger Anschlusskörper
Ein Kunststoffkörper soll mehrere Bohrungen und eine dünne Wand erhalten. Der Grade steht fest, die Spannwirkung und spätere Prüfung noch nicht.
- Möglicher Prüfweg
- Unterstützung, Reihenfolge und Messzustand werden gemeinsam geklärt. Eine Messung nur in der Vorrichtung beantwortet die geforderte Endgeometrie noch nicht.
- Noch offen
- Lieferzustand, Versuch an repräsentativer Kontur und vereinbarte Endprüfung; keine vorhergesagte Toleranz.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Ensinger: FAQ – Machining of plastics
Der Bearbeitungsabschnitt behandelt Halbzeugspannung, scharfe Werkzeuge, Wärme, Unterstützung, Spannbelastung und Spanabfuhr.
Geltungsbereich: Allgemeine Bearbeitungshinweise; konkrete Grade, Temperbedingungen, Medien und Teilequalität sind gesondert zu klären. Abgerufen am 07.10.2026.
Material-, Spann- und Messzustand auf einem Blatt
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Material, Unterstützung und Prüfung verbinden
Die Spannskizze zeigt die verformungsempfindlichen Bereiche.
- Auswahlkriterium
Material und Vorgeschichte
Nennen Sie Grade, Lieferung und Halbzeugabmessungen. Ensinger beschreibt spannungsarm geglühtes Halbzeug und den Einfluss von Restspannungen auf die Bearbeitung. Klären Sie den tatsächlichen Lieferzustand; daraus entsteht keine pauschale Pflicht, jedes Polymer gleich zu tempern.
- Auswahlkriterium
Unterstützung statt Verformung
Dünne Wände und große freie Flächen sind in der Aufspannskizze sichtbar. Ensinger empfiehlt Unterstützung und möglichst geringe Spannbelastung. Wie die nötige Haltekraft bei Ihrem Teil erreicht wird, muss die konkrete Vorrichtung zeigen.
- Auswahlkriterium
Wärme, Schneide und Späne
Ensinger nennt scharfe Werkzeuge, Wärmeverhalten und Spanabfuhr als Bearbeitungsthemen. Fragen Sie nach der vorgesehenen Schneide, Bearbeitungsfolge und Medienverträglichkeit für genau diesen Grade. Allgemeine Schnittwerte werden hier nicht vorgegeben.
- Auswahlkriterium
Der spätere Messzustand
Vereinbaren Sie, ob das Teil entspannt, konditioniert und bei welcher Temperatur gemessen wird. Führen Sie Messzeitpunkt und Bezugsbildung zusammen. Ein Messwert direkt in der Vorrichtung belegt nicht automatisch den später geforderten Zustand.
Wann die mehrseitige Bearbeitung sinnvoll prüfbar ist
Ein benannter Grade und Messzustand geben dem Versuch eine klare Aufgabe.
- Bekannter Kunststoffgrade und beschriebener Halbzeugzustand.
- Mehrseitige Bauteile mit abgestimmter Unterstützung und Prüfbedingung.
- Unbekanntes Halbzeug oder ungeklärte Medienverträglichkeit.
- Maßhaltigkeit nur unter Spannkraft beurteilen.
Das Kunststoffteil in vier Angaben fassen
Unbekannte Angaben werden beim Lieferanten oder Anbieter geklärt.
Grade festhalten
Lieferant, Werkstoffbezeichnung und Halbzeugzustand benennen.
Kontur markieren
Dünne Wände, freie Flächen und Bezugsmerkmale markieren.
Spannfolge zeigen
Unterstützung, Zugänge und Übergaben skizzieren.
Prüfzustand vereinbaren
Entspannen, Prüfzeitpunkt und Temperatur mit dem Bearbeiter klären.
Drei Wege für dieselbe Fertiggeometrie
Kein Weg verspricht Maßhaltigkeit ohne Teilebeleg.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Horizontaler Weg | Geteilte Bearbeitung | Fremdbearbeitung |
|---|---|---|---|
| Material | Grade und Halbzeugzustand bestätigen | Gleichen Ausgangszustand verwenden | Lieferzustand im Auftrag benennen |
| Spannung | Unterstützung und Kraftwirkung zeigen | Empfindliche Zwischenzustände klären | Vorrichtungsansatz erfragen |
| Wärme | Werkzeuge, Folge und Medien prüfen | Pausen/Behandlungen nur begründet planen | Bedingungen des Teileversuchs verlangen |
| Bezug | Mehrere Lagen im gleichen Bezug | Übergabebezug festlegen | Zeichnungsbezug vereinbaren |
| Prüfung | Entspannt im vereinbarten Zustand | Zwischen- und Endprüfung unterscheiden | Endzustand und Nachweis bestellen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Bearbeiten, den Ablauf teilen oder die Aufgabe vergeben
Die Entscheidung folgt dem Teilezustand.
Mehrseitig im horizontalen BAZ
Zugang und Unterstützung in einem abgestimmten Spannkonzept prüfen.
- Geeignet für
- Bekanntes Material und erreichbare Seiten
- Stärke
- Mehrere Lagen gegen denselben Bezug betrachten
- Grenze
- Verformung und Messzustand bleiben nachzuweisen
- Aufwand
- Vorrichtung, Werkzeuge und Versuch
- Ablauf
- Automatisierung braucht wiederholbaren Halbzeug- und Spannzustand
Bearbeitung in getrennten Schritten
Aufspannung oder Bearbeitungsfolge an empfindliche Konturen anpassen.
- Geeignet für
- Dünne Bereiche oder schwieriger Restspannungszustand
- Stärke
- Zwischenzustände gezielt untersuchen
- Grenze
- Mehr Übergaben und Bezüge möglich
- Aufwand
- Zusätzliche Einrichtung und Prüfung
- Ablauf
- Übergaben mit Teil- und Zustandsidentität beschreiben
Spezialisierte Fremdbearbeitung
Werkstoff- und Fertigzustand als Lieferung vereinbaren.
- Geeignet für
- Fehlende eigene Materialerfahrung oder Vorrichtung
- Stärke
- Angebot umfasst den gewünschten Prüfzustand
- Grenze
- Lieferant muss den Grade und die Kontur abdecken
- Aufwand
- Teileversuch, Prüfung und Logistik
- Ablauf
- Wiederholaufträge an denselben Bedingungen vergleichen
Versuch und Zustandsprüfung einplanen
Ein günstiger Schnitt ersetzt keine brauchbare Endgeometrie.
Diese Positionen gehören zur Gesamtrechnung
- Materialzustand und mögliche Vorbehandlung
- Bauteilspezifische Unterstützung und Spannmittel
- Werkzeug-, Medien- und Bearbeitungsversuche
- Prüfung im vereinbarten Zustand nach Bearbeitung
Diese Abkürzungen vermeiden
- Polymername ohne Grade und Lieferzustand verwenden
- Spannverformung als fertige Geometrie messen
- Metallbearbeitungswerte ohne Werkstoffprüfung übernehmen
Fragen zu Kunststoff und Spannlage
Werkstoffbedingungen ersetzen pauschale CNC-Eignung.
Ist ein horizontales BAZ automatisch besser für Kunststoff?+
Die Spindellage ist ein Konstruktionsmerkmal. Entscheidend bleiben Zugang, Materialzustand, Spannkonzept und spätere Teileprüfung. Eine allgemeine Rangfolge wird daraus nicht abgeleitet.
Muss Kunststoff vor oder nach dem Fräsen getempert werden?+
Das richtet sich nach Grade, Halbzeugzustand und Aufgabe. Lassen Sie die vorgesehene Behandlung mit Werkstofflieferant und Bearbeiter abstimmen; eine allgemeine Temperatur oder Dauer wäre hier unbelegt.
Wann ist ein Probeteil aussagekräftig?+
Wenn Grade, Ausgangszustand, Vorrichtung, Operationen und Prüfbedingungen zum späteren Auftrag passen. Ein anderes Material oder nur ein einfacher Block beantwortet die Verformungsfrage einer dünnwandigen Kontur nicht.
Den Zustand nach dem Entspannen klären
Stellen Sie Grade, Kontur und geplante Prüfung zusammen. Eine mögliche Anfrage kann die noch offene Aufspann- oder Materialfrage benennen.
Teilezustand zusammenstellen- Zustandsblatt frei
- Keine pauschalen Schnittwerte
- Werkstoffgrenzen sichtbar