
Palettenautomation am 5-Achs-BAZ: Was gehört zu jeder Palette?
Eine vorbereitete Palette hält den nächsten Auftrag bereit. Im 5-Achs-BAZ müssen dazu Vorrichtung, Werkstück, Programm und Werkzeuge eindeutig zusammengehören und im ganzen Bewegungsraum passen. Die Anzahl der Stellplätze allein sagt nicht, wie viel Ihres Teilespektrums tatsächlich im Ablauf gefertigt werden kann.
- ✓Aufträge statt Stellplätze zählen
- ✓Freies Anforderungsblatt
- ✓Keine Nachtschichtzusage
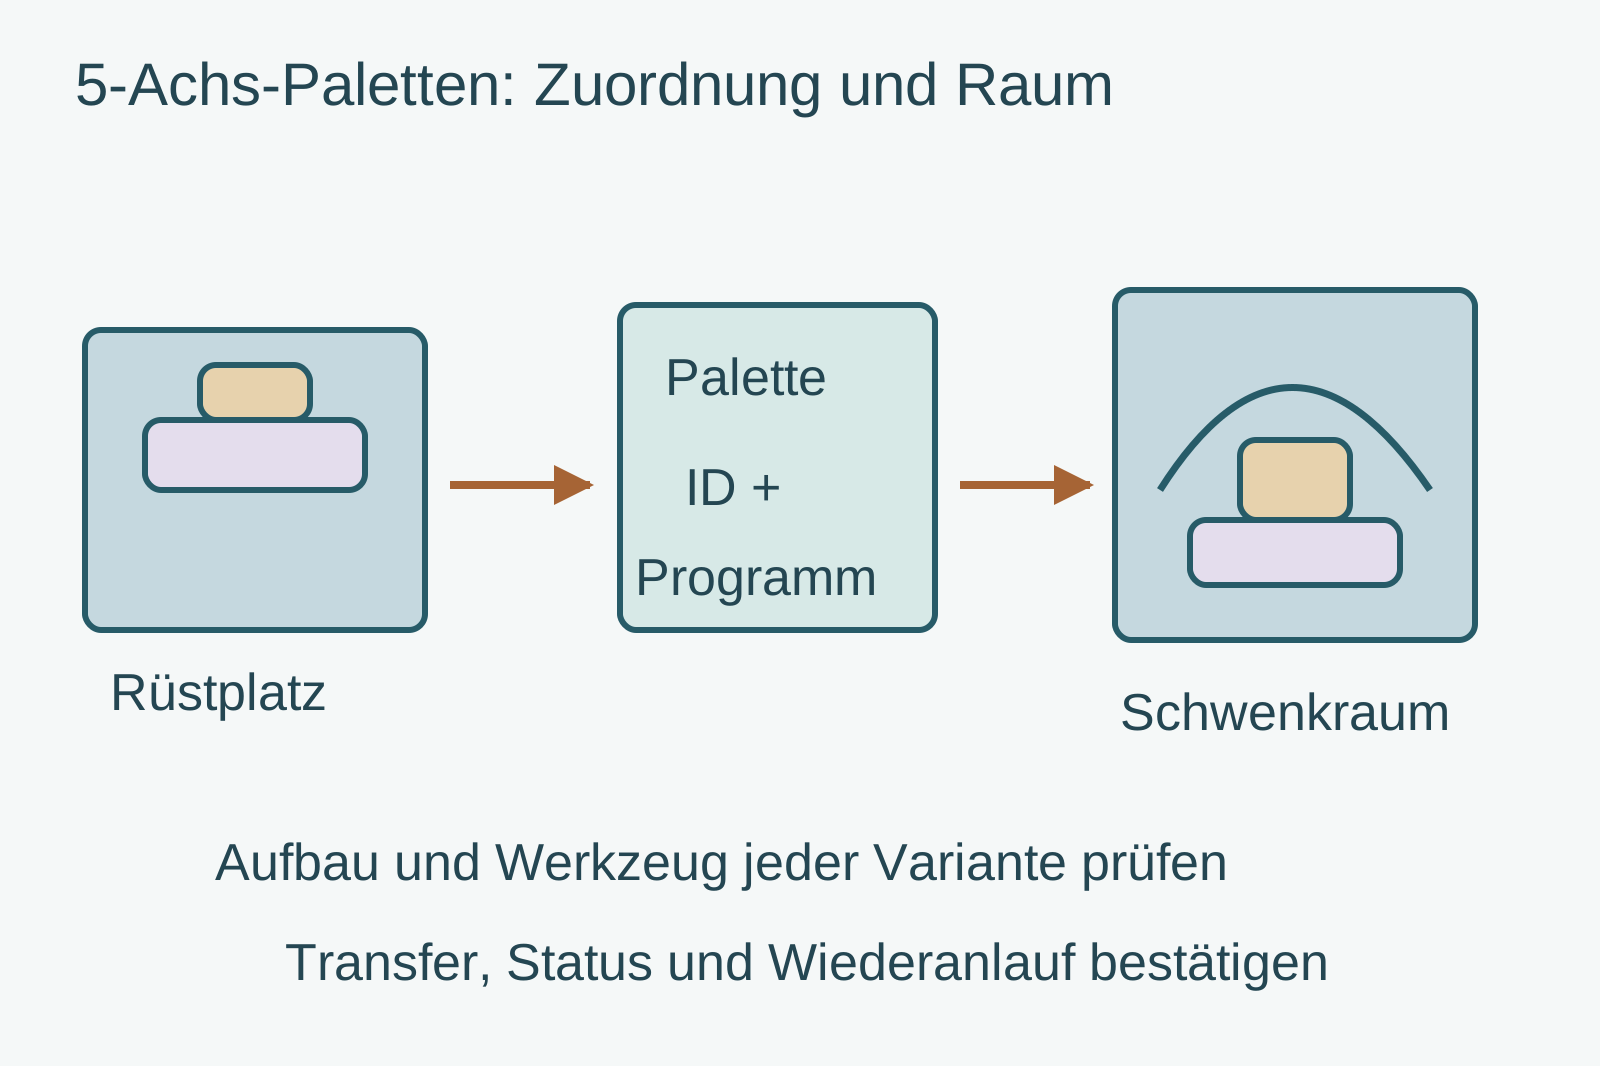
Welcher Auftrag gehört zu welcher Palette?
Identität und Status verbinden den Rüstplatz mit dem Maschinenraum.
- Wirkung
Palettenidentität mit Auftrag und Programm verbinden.
- Wirkung
Aufbau und Halter in allen benötigten Lagen prüfen.
- Wirkung
Externes Rüsten und verbleibende Bedienaufgaben erfassen.
EinordnungPrüfen Sie jede geplante Palettenvariante als vollständigen Auftrag. Ein Wechselversuch ersetzt keine bestätigte Fünf-Achs-Bewegung und keinen Nachweis unbeaufsichtigten Betriebs.
Anforderungsblatt für 5-Achs-Paletten
Notieren Sie den Aufbau und die Zuordnung jeder geplanten Variante.

Diese Angaben brauchen Sie noch
- Palettenaufträge und Programmstände
- Vorrichtungen und kritische Lagen
- Werkzeugvorrat und Betreuung
Diese Fragen gehören ins Angebot
- Wie wird eine falsche Zuordnung erkannt?
- Welche Palette begrenzt den Raum?
- Was bleibt beim Wechsel und Wiederanlauf zu tun?
Zwei unterschiedliche Palettenaufträge
Hypothetischer Fall: Eine hohe Vorrichtung und eine flache Platte wechseln im selben BAZ.
- Möglicher Prüfweg
- Beide Aufbauten, Werkzeuge und Programme werden getrennt zugeordnet und beim Transfer geprüft.
- Noch offen
- Abmessungen, Kinematik, Vorrichtungen und Ablauf sind offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- Haas Automation: RPL-25KG – Betrieb: Pallet Schedule Table
Die Palettenplantabelle unterscheidet Reihenfolge und Status der Paletten; die Dokumentation benennt Unterschiede im Bildschirmaufbau zwischen Modellen.
Geltungsbereich: Konkrete Haas-Steuerung als Beispiel für Zuordnung und Status. Keine universelle Bedienanweisung oder Garantie unbeaufsichtigten Betriebs. Abgerufen am 06.10.2026.
- SCHUNK: New sensor detects three clamping states
Der AFS3-IOL-Sensor meldet offen, mit Spannbolzen gespannt und ohne Spannbolzen gespannt für benannte NSE3-Module.
Geltungsbereich: Modulspezifische Rückmeldung. Kein Nachweis richtiger Werkstückspannung, Sauberkeit oder fertiger Maße. Abgerufen am 06.10.2026.
Anforderungsblatt für 5-Achs-Paletten
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Palette, Programm und Werkzeug zusammen prüfen
Der höchste Aufbau und die kritische Orientierung zeigen die Raumgrenze.
- Auswahlkriterium
Identität und Status
Haas zeigt in der Palettenplantabelle eine Zuordnung von Reihenfolge und Status. Lassen Sie für Ihr Angebot bestätigen, wie Palette, Auftrag, Programmstand und Abschluss zusammengeführt werden.
- Auswahlkriterium
Schwenk- und Transferraum
Zeigen Sie Werkstück, Vorrichtung und Werkzeughalter in den kritischen Orientierungen sowie beim Transfer. Ein leerer Nachbarplatz ist kein bestätigter zusätzlicher Bewegungsraum.
- Auswahlkriterium
Werkzeuge und Rüsten
Prüfen Sie Werkzeugverfügbarkeit, Standzeitannahmen und Rüstplatz. Vorbereitete Paletten helfen nur, wenn die benötigte Ausstattung im passenden Zustand verfügbar ist.
- Auswahlkriterium
Störung und Betreuung
Vereinbaren Sie den Umgang mit fehlender Palette, falscher Zuordnung und unterbrochenem Auftrag. Erfassen Sie Kontrolle, Reinigung und Wiederanlauf als Aufgaben.
Wann vorbereitete Paletten helfen
Der Teilemix muss zum vollständigen Ablauf passen.
- Wiederkehrende Aufträge mit vorbereiteten und zugeordneten Paletten.
- Ein bestätigter Transfer- und Bewegungsraum für jede Variante.
- Palettenplanung nur nach Stellplatzzahl.
- Hohe Aufbauten ohne Prüfung der Schwenk- und Transferwege.
Manuell vorbereitet, Wechsler oder Pool?
Mehr Stellplätze sind kein automatischer Mehrwert.
Vorbereitete manuelle Paletten
Aufträge außerhalb vorbereiten und manuell wechseln.
- Geeignet für
- Kleine Anzahl wiederkehrender Aufträge
- Stärke
- Einfacher Einstieg ins externe Rüsten
- Grenze
- Bedienung bleibt nötig
- Aufwand
- Paletten und Rüstplatz
- Ablauf
- Zuordnung manuell sichern
Palettenwechsler
Vorbereitete Aufträge über bestätigten Wechselablauf zuführen.
- Geeignet für
- Begründeter Wechselbedarf
- Stärke
- Wechsel und Rüsten organisieren
- Grenze
- Transferraum und Status bestätigen
- Aufwand
- Wechsler und Integration
- Ablauf
- Rückmeldungen prüfen
Palettenpool
Mehrere benannte Aufträge in geplanter Reihenfolge bereithalten.
- Geeignet für
- Belegter Teilemix mit ausreichender Vorbereitung
- Stärke
- Mehr Aufträge bereitstellen
- Grenze
- Werkzeug und Störung betreuen
- Aufwand
- Pool und Varianten rechnen
- Ablauf
- Auftrags- und Programmstand sichern
Palettenwege am 5-Achs-Auftrag vergleichen
Zuordnung, Raum und Betreuung bleiben in jedem Weg sichtbar.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Manuell vorbereitet | Palettenwechsler | Palettenpool |
|---|---|---|---|
| Auftrag | Palette eindeutig benennen | Programm und Status zuordnen | Reihenfolge und Status zuordnen |
| Raum | Aufbau im BAZ prüfen | Transfer und Schwenken prüfen | Alle Varianten und Wege prüfen |
| Rüsten | Rüstplatz bereitstellen | Nächste Palette vorbereiten | Gesamten Auftragsvorrat vorbereiten |
| Werkzeuge | Für Auftrag bereitstellen | Beide Aufträge abgleichen | Gesamten Mix abgleichen |
| Störung | Bedienwechsel | Wiederanlauf bestätigen | Unterbrochenen Auftrag zuordnen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Rüstplatz und Werkzeuge gehören dazu
Paletten allein bilden noch keine weitere Schicht.
Diese Positionen gehören zur Gesamtrechnung
- Paletten und variantenspezifische Vorrichtungen
- Rüstplatz, Identifikation und Steuerungsintegration
- Werkzeugvorrat und Prüfaufwand
- Wartung und Störungsbetreuung
Diese Abkürzungen vermeiden
- Stellplätze als garantierte Laufzeit lesen
- Schwenkraum nur am leeren Tisch ansehen
- Programmstand ohne Palettenzuordnung wechseln
Palettenversuch vorbereiten
Der Wechselversuch prüft Zuordnung und realen Raum.
Aufträge wählen
Kritischen Aufbau und einen zweiten Auftrag festlegen.
Zuordnung zeigen
Palette, Programmstand, Werkzeuge und Status verbinden.
Raum prüfen
Transfer und benötigte Orientierungen vorführen lassen.
Wechsel verfolgen
Rüsten, Abschluss, Reinigung und Wiederanlauf dokumentieren.
Fragen vor dem Palettenangebot
Stellplätze und nutzbare Aufträge sind verschiedene Größen.
Lohnt sich ein Pool bei kleinen Losen?+
Das hängt vom Teilemix, Rüstaufwand und vollständigen Ablauf ab. Vergleichen Sie wenige vorbereitete Paletten mit einem größeren Pool, einschließlich Betreuung.
Welche Palette muss in den Versuch?+
Die Variante mit dem kritischen Aufbau und schwierigen Werkzeugzugang, zusätzlich ein anderer Auftrag für den Wechsel und die Zuordnung.
Kann ich damit automatisch nachts fertigen?+
Ein geprüfter Wechsel ist nur ein Teil des Nachweises. Bearbeitungsprozess, Werkzeug, Rückmeldungen, Störungen und Betreuung müssen für den vorgesehenen Betrieb bestätigt werden.
Die kritischste Palette zuerst beschreiben
Mit dem freien Blatt lässt sich ein überprüfbarer Wechselversuch anfragen.
Anforderungsblatt öffnen- Aufträge statt Stellplätze zählen
- Freies Anforderungsblatt
- Keine Nachtschichtzusage