
Fünf Achsen im Werkzeugbau: 3+2 oder simultan bearbeiten?
Mehrere Seiten eines Formeinsatzes können feste Anstellungen benötigen; eine Kontur kann während des Schnitts wechselnde Werkzeugorientierung verlangen. Das sind unterschiedliche Aufgaben. Zeigen Sie die kritische Fläche samt Halter und Spannung, bevor Sie simultane Fünfachsbearbeitung als notwendige Ausstattung festlegen.
- ✓Kontur vor Achszahl
- ✓Freies Anforderungsblatt
- ✓Aufbaubezogene Vorführung
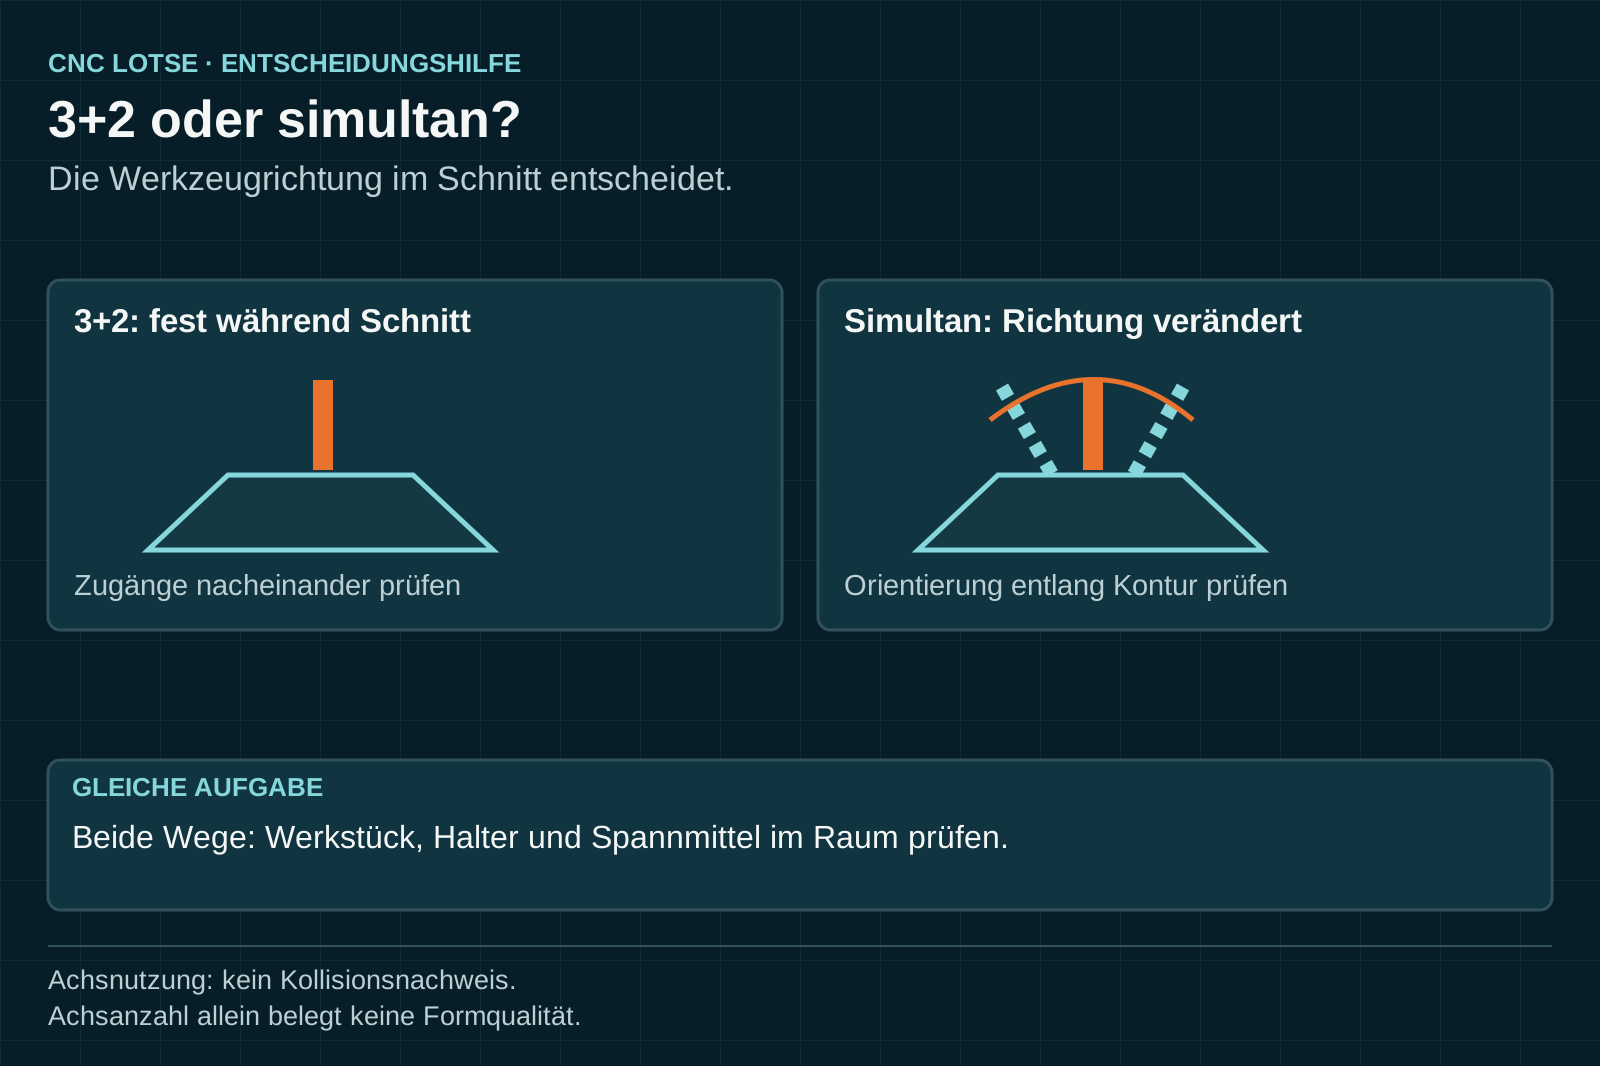
Welche Fläche braucht welche Werkzeugrichtung?
Die Kontur entscheidet vor der Ausstattungsliste.
- Station
Feste Anstellung und bewegte Orientierung unterscheiden.
- Station
Schneide, Halter und Spannaufbau gemeinsam zeigen.
- Station
Restkonturen trotz fünf Achsen benennen.
- Station
Kontur und Bezug am Fertigteil prüfen.
Anforderungsblatt für Fünfachs-Werkzeugbau
Ordnen Sie jeder kritischen Fläche den benötigten Orientierungsweg zu.

Diese Angaben brauchen Sie noch
- Werkzeugbauteil und kritische Kontur
- Halter, Werkzeuge und Spannaufbau
- Maschinenfunktion, Ausgabe und Endmerkmal
Diese Fragen gehören ins Angebot
- Welche Fläche verlangt eine Änderung während des Schnitts?
- Welche Nachbarkontur begrenzt den Halterraum?
- Was bleibt nach der gezeigten Bearbeitung offen?
Kavität mit schräger Wand und tiefer Restkontur
Hypothetischer Fall: Eine Wand ist angestellt erreichbar, eine benachbarte tiefe Kontur bleibt ungeklärt.
- Möglicher Prüfweg
- Wandzugang und Restkontur als verschiedene Entscheidungen prüfen, statt beide aus fünf Achsen abzuleiten.
- Noch offen
- Werkzeug, Halter, Kinematik und geforderte Endfläche sind noch offen.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- HEIDENHAIN: Positioning accuracy of rotary axes
Bei 3+2 stehen die Drehachsen während des Schnitts fest; simultane Fünfachsbearbeitung interpoliert Linear- und Drehachsen zusammen.
Geltungsbereich: Begriffsabgrenzung aus Seite 1. Die Versuchs-Messwerte und Encodervergleiche werden nicht auf fremde Maschinen übertragen. Abgerufen am 07.10.2026.
- Makino: Sinker EDM: Anwendungsgrenzen
Senkerodieren ist ein möglicher Weg für leitfähige, auch gehärtete Werkstoffe mit schwer fräsbaren tiefen Details.
Geltungsbereich: Verfahrensbeschreibung im Herstellerportfolio. Elektroden, Oberflächenanforderungen und konkrete Bearbeitbarkeit benötigen eigene Auslegung. Abgerufen am 07.10.2026.
Anforderungsblatt für Fünfachs-Werkzeugbau
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
3+2, simultan oder mit weiterer Aufspannung?
Die gleiche schwierige Fläche ist die gemeinsame Probe.
Angestellte 3+2-Bearbeitung
Flächen aus bestätigten festen Richtungen bearbeiten.
- Geeignet für
- Konturen mit geeigneten festen Zugängen
- Stärke
- Orientierungen einzeln planen
- Grenze
- Zugänglichkeit jeder Fläche bestätigen
- Aufwand
- Anstellungen, CAM und Rüstfolge
- Ablauf
- Werkzeugprüfung je geplanter Folge
Simultane Fünfachsbearbeitung
Werkzeugorientierung entlang einer benötigten Kontur verändern.
- Geeignet für
- Begründeter kontinuierlicher Orientierungsbedarf
- Stärke
- Konturzugang zusammenhängend planen
- Grenze
- Maschine, Halter und Postprozessor abgleichen
- Aufwand
- CAM, Einrichten und Konturprüfung
- Ablauf
- Prüfzeitpunkte in Bewegungsfolge
Weitere Aufspannung oder Restprozess
Eine noch offene Fläche gesondert bearbeiten.
- Geeignet für
- Nicht gedeckter Zugang oder anderes Endmerkmal
- Stärke
- Restfläche passend zuordnen
- Grenze
- Bezug über Übergabe sichern
- Aufwand
- Zusatzrüstung und weiterer Prozess
- Ablauf
- Teilzuordnung erhalten
Feste Anstellung oder Orientierungsänderung?
Werkzeug, Halter und Vorrichtung gehören in dieselbe Darstellung.
- Auswahlkriterium
Feste oder wechselnde Orientierung
HEIDENHAIN grenzt 3+2 mit stehenden Drehachsen während des Schnitts von simultaner Interpolation ab. Markieren Sie, welche Flächen aus einer festen Richtung bearbeitet werden können und an welcher Kontur eine Änderung während des Schnitts benötigt wird.
- Auswahlkriterium
Werkzeug und Halter
Eine Anstellung kann einen anderen Werkzeugzugang ermöglichen. Lassen Sie Schneide, freie Länge, Halter und benachbarte Konturen im geplanten Aufbau darstellen. Daraus wird hier keine allgemeine kürzere Werkzeuglänge oder Qualitätssteigerung versprochen.
- Auswahlkriterium
Spannaufbau und Kinematik
Zeigen Sie Vorrichtung, Werkstück und erforderliche Orientierungen im nutzbaren Raum. CAM-Modell, Postprozessor und angebotene Maschine müssen denselben Aufbau beschreiben. Eine Simulation eines anderen Halters oder Maschinentyps beantwortet den Auftrag nicht.
- Auswahlkriterium
Restfläche und Endmerkmal
Führen Sie unerreichbare Radien, tiefe Details und nötige Folgeprozesse getrennt auf. Vereinbaren Sie die Prüfung der kritischen Kontur und des Bezugs nach der vorgesehenen Folge; erfolgreiche Achsbewegung ist noch kein Fertigteilbefund.
Orientierungswege am Werkzeugbauteil vergleichen
Achsbewegung und Fertigmerkmal werden getrennt beurteilt.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | 3+2 angestellt | Simultan | Weitere Aufspannung |
|---|---|---|---|
| Orientierung | Während Schnitt fest | Während Schnitt veränderlich | Je Spannlage planen |
| Zugang | Alle festen Richtungen prüfen | Gesamte Bahn und Halter prüfen | Restfläche getrennt zeigen |
| Software | Orientierung und Ausgabe bestätigen | Kinematik und Ausgabe bestätigen | Übergabebezug im Programm |
| Endprüfung | Kontur und Bezug | Kontur und Bezug | Bezug nach Umspannen |
| Grenze | Restfläche benennen | Trotz Bewegung offene Fläche | Weitere Übergabe nötig |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Wann fünf Achsen einen konkreten Bedarf erfüllen
Unerreichbare Restbereiche bleiben sichtbar.
- Mehrseitige Werkzeugbauteile mit überprüftem Zugang.
- Eine klar bezeichnete Kontur, an der die Orientierungsänderung begründet wird.
- Simultanbetrieb pauschal für jedes Werkzeugbauteil vorsehen.
- Kollisionsfreien Schneidenweg mit freiem Halterweg gleichsetzen.
Orientierungsversuch vorbereiten
Vorführung und Merkmalsprüfung beziehen sich auf denselben Aufbau.
Kontur wählen
Die Fläche mit dem schwierigen Zugang markieren.
Aufbau darstellen
Werkzeug, Halter, Vorrichtung und Nachbarkonturen ergänzen.
Funktion zeigen
Feste Anstellungen oder benötigte durchgehende Orientierung vorführen lassen.
Fertigmerkmal prüfen
Kontur und Bezug nach derselben Bearbeitungsfolge vergleichen.
Software und realen Aufbau einbeziehen
Der Aufwand hängt an der kompletten Bewegungsfolge.
Diese Positionen gehören zur Gesamtrechnung
- Passende Werkzeuge und Halter für die Zugänge
- Spannaufbau und Prüfung der erforderlichen Lagen
- CAM, Postprozessor und Einrichten der Bewegungsfolge
- Restbearbeitung sowie Kontur- und Bezugsprüfung
Diese Abkürzungen vermeiden
- Fünf Achsen mit ständig simultanem Schneiden gleichsetzen
- Nur die Schneide in der Raumprüfung darstellen
- Erodier- oder Schleifbedarf nach dem Maschinenvergleich ergänzen
Fragen zur Fünfachsausstattung
Die konkrete Funktion wird an der Konfiguration bestätigt.
Sind 3+2 und simultane Bearbeitung dieselbe Funktion?+
Bei 3+2 bleiben die Drehachsen während des betreffenden Schnitts angestellt. Simultan werden die Orientierungen zusammen mit den Linearachsen interpoliert. Welche Funktionen verfügbar sind, ist an Maschine, Steuerung und Software zu bestätigen.
Wird das Teil mit simultaner Bearbeitung automatisch genauer?+
Hier gibt es keine pauschale Genauigkeitszusage. Aufbau, Bewegung, Werkzeug, Prozess und Prüfzustand bestimmen das Ergebnis. Vereinbaren Sie die Merkmalsprüfung an der kritischen Kontur.
Was gehört in eine überzeugende Vorführung?+
Der reale Spannaufbau, der benötigte Halter und die kritischen Lagen beziehungsweise die durchgehende Orientierungsfolge. Nach der Bearbeitung werden die vereinbarten Kontur- und Bezugsmerkmale geprüft.
Den Orientierungsbedarf ins freie Blatt eintragen
Das kostenlose Blatt ordnet feste und bewegte Zugänge. Nach dem Ergebnis bleibt eine Kontaktaufnahme optional.
Anforderungsblatt öffnen- Kontur vor Achszahl
- Freies Anforderungsblatt
- Aufbaubezogene Vorführung