
Stanz-Laser-Nesting: Teile halten und geordnet entnehmen
Ein eng belegtes Blech ist erst ein geometrischer Vorschlag. Im Stanz-Laser-Auftrag müssen Werkzeugzugang, Umformmerkmale, Spannbereiche und der Haltezustand jedes Teils zur Operationsfolge passen. Danach folgen Freigabe, Entnahme und Sortierung. Vergleichen Sie deshalb alternative Nester am selben Auftrag bis zum identifizierten, akzeptierten Teil; eine hohe geometrische Ausnutzung allein bestätigt keinen ausführbaren Ablauf.
- ✓Freies Operationsblatt
- ✓Keine erfundene Ausnutzungsquote
- ✓Optionen am Lieferumfang prüfen
Vom Teileumriss zum Operationsnest
Ein vollständiger Vergleich verfolgt jedes Teil von der ersten Operation bis zum identifizierten Endzustand.
ZielbildEin brauchbares Nest beschreibt neben der Lage jedes Teils seine Operationen, seinen Halt und seine geplante Entnahme. Die Reihenfolge wird am tatsächlichen Programm, Werkzeug und Maschinenstand geprüft.
- Prüfgate
Werkzeugraum und bereits geformte Merkmale im Nest sichtbar machen.
- Prüfgate
Den Haltezustand bis zur beabsichtigten Freigabe verfolgen.
- Prüfgate
Teilidentität mit Entnahmeweg und Sortierziel verbinden.
- Prüfgate
Nester am gleichen akzeptierten Lieferzustand vergleichen.
Operationsblatt für das Stanz-Laser-Nest
Ordnen Sie jedem Teil seinen Ablauf und seine offene Entnahmefrage zu. Das Blatt lässt sich ohne Kontaktdaten nutzen.

Diese Angaben brauchen Sie noch
- Zeichnungsstand, Blechzustand und tatsächliche Auftragsmenge
- Konkrete Werkzeuge und benötigte Stanz- beziehungsweise Formoperationen
- Spannbereiche und Haltezustand in der vorgesehenen Folge
- Bestätigte Entnahmeeinrichtungen und Sortierziele je Teilespektrum
Diese Fragen gehören ins Angebot
- Welches Merkmal benötigt Raum, nachdem es geformt wurde?
- Wann ist das Teil noch gehalten und wann soll es frei werden?
- Welche Einrichtung übernimmt das reale kleine oder große Teil?
- Wie bleiben Identität, Restblech und akzeptierter Endzustand nachvollziehbar?
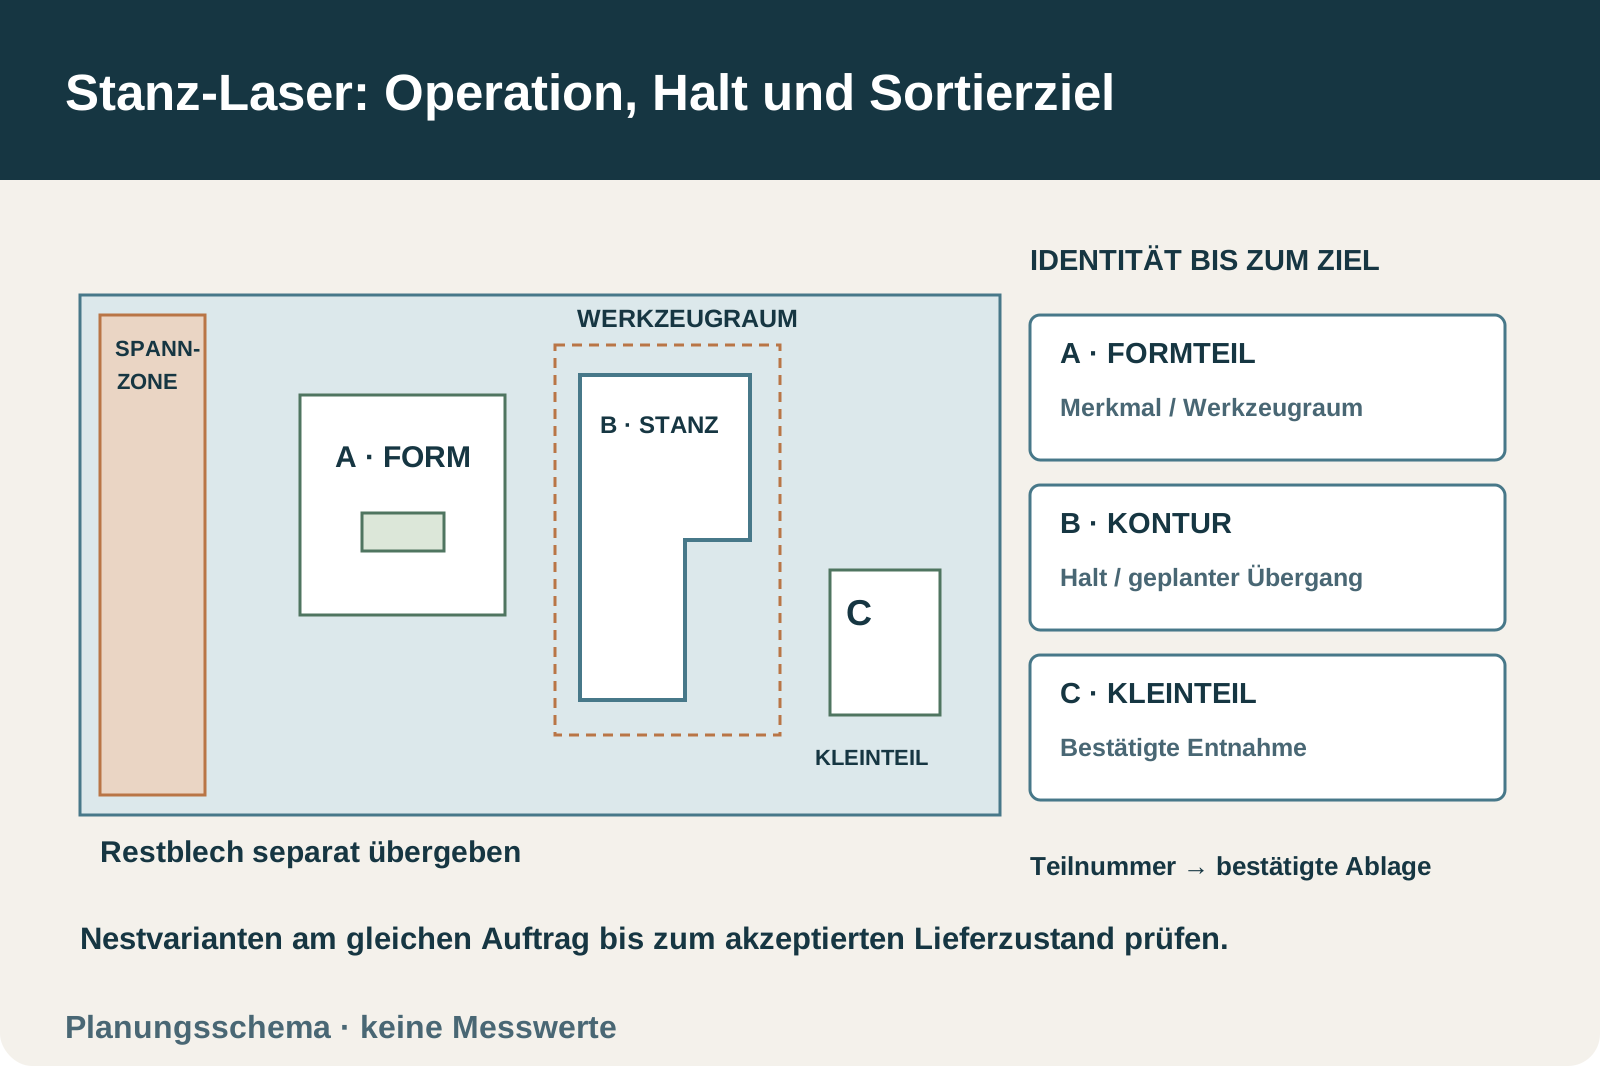
Drei Teile mit unterschiedlichen Übergaben
Ein Auftrag kombiniert ein geformtes Teil, eine gestanzte Kontur und ein kleines Laserteil; die Teile sollen getrennten Ablagen zugeordnet werden.
- Möglicher Prüfweg
- Drei Teilnummern verbinden Operation, Werkzeugraum, Haltezustand und Sortierziel. Varianten werden am identischen Auftrag bis zur akzeptierten Ablage verglichen.
- Noch offen
- Ausführbare Reihenfolge, Spannung, Entnahme der kleinen Teile, Automationsausstattung und tatsächliche Betreuung müssen am konkreten Programmstand bestätigt werden.
Das Schaubild erläutert Zusammenhänge. Es weist kein Maschinenmodell und keine erreichbare Qualität nach.
Quellen, Einordnung und Grenzen
Inhaltlich überarbeitet am 07.10.2026. Die genannten Quellen begründen einzelne Auswahl- und Prozessfragen. Diese Seite enthält keine eigenen Maschinenmessungen. Die erreichbare Bearbeitungsqualität ist an Ihrem Bauteil und der angebotenen Konfiguration zu prüfen.
- TRUMPF: TruMatic 3000 fiber: Bearbeitung und Teilehandhabung
Die modellbezogene Produktseite beschreibt Formbearbeitung sowie unterschiedliche Einrichtungen für Teileentnahme, Sortierung und Restmaterial; Ausstattung und Optionen variieren.
Geltungsbereich: Gelesen: Abschnitte zu abgesenkter Matrize/Formen, Kleinteilrutsche und Sortierung, TruTops Boost sowie Automationsoptionen und Länderhinweis. Kein universeller Lieferumfang, Nutzungsgrad, kratzfreies Ergebnis oder störungsfreier Dauerlauf. Abgerufen am 07.10.2026.
Operationsblatt für das Stanz-Laser-Nest
Beschreiben Sie den konkreten Auftrag. Unbekannte Angaben bleiben als offene Fragen erhalten.
- Wenige gezielte Fragen
- Klare CNC-Richtung
- Anfrage erst am Schluss
Vier Angaben machen das Nest prüfbar
Operationen, Haltezustand, Sortierziel und Restblech gehören neben die geometrische Belegung.
- Auswahlkriterium
Operationen vor der reinen Belegung
Ordnen Sie je Teil Stanzen, Formen, Laserschneiden und gegebenenfalls weitere Arbeitsschritte zu. Markieren Sie benötigten Werkzeugraum und schon entstandene Merkmale. Ob Reihenfolge, Zugang und Werkzeug tatsächlich zusammenpassen, muss der konkrete Programm- und Maschinenstand zeigen.
- Auswahlkriterium
Halten und Freigeben
Verfolgen Sie Spannung, Blechzustand und Teilhalt nach den relevanten Operationen. Benennen Sie den vorgesehenen Zeitpunkt der Freigabe und den Entnahmeweg. Die Grafik zeigt diesen Prüfauftrag; sie legt keine Haltestege, Abstände oder sichere Schnittreihenfolge fest.
- Auswahlkriterium
Identität und Sortierziel
Verknüpfen Sie Teilnummer, Auftragsstand und Zielbehälter beziehungsweise Ablage. Kleine und große Teile können im gewählten System unterschiedliche Entnahmeeinrichtungen benötigen. Lassen Sie bestätigten Lieferumfang und Grenzen für das tatsächliche Teilespektrum benennen.
- Auswahlkriterium
Restblech und akzeptiertes Ergebnis
Planen Sie verbleibendes Skelett, Streifen und Restblech als eigene Übergabe. Vergleichen Sie Materialeinsatz, Betreuung, Nacharbeit und akzeptierte Teile getrennt. Ohne reale Zeiten und Ergebnisdaten wird keine Quote oder Einsparung ausgerechnet.
Was die Nestskizze zeigen kann
Sie macht Beziehungen sichtbar. Ausführbarkeit und sichere Entnahme werden am konkreten Programm und Aufbau bestätigt.
- Ein definierter Metallblechauftrag mit Stanz-, Form- und Laseroperationen.
- Vergleich von Nestvarianten mit denselben Mengen und Materialdaten.
- Vorbereitung eines Programmnachweises mit konkreter Spannung und Entnahmeeinrichtung.
- Eine geometrische Quote als Nachweis störungsfreier Fertigung verwenden.
- Herstelleroptionen für automatische Sortierung als Standard jeder Anlage voraussetzen.
- Eine auf der Skizze nummerierte Folge ohne Prüfung als ausführbares Programm übernehmen.
Kompakt, zugangsorientiert oder sortierorientiert
Die Varianten gewichten unterschiedliche Aufgaben. Alle müssen dieselben Teile und Qualitätsziele erfüllen.
Geometrisch kompaktes Nest untersuchen
Eine engere Anordnung wird mit allen benötigten Operationen und Zugängen geprüft.
- Geeignet für
- Bekannte Teile und klarer Programmumfang
- Stärke
- Materialbelegung lässt sich gezielt vergleichen
- Grenze
- Dichte allein bestätigt weder Werkzeugzugang noch Halt
- Aufwand
- Programmprüfung und tatsächliche Ergebnisdaten
- Ablauf
- Entnahme und Betreuung nicht aus der Quote streichen
Werkzeugzugang priorisieren
Die Anordnung lässt den für konkrete Stanz- und Formoperationen bestätigten Raum sichtbar.
- Geeignet für
- Aufträge mit kritischen Merkmalen oder Werkzeugraum
- Stärke
- Operationen werden vor der Quote nachvollziehbar
- Grenze
- Ausmaß und Nutzen des Freiraums sind konkret zu belegen
- Aufwand
- Werkzeugplanung und gegebenenfalls mehr Restfläche
- Ablauf
- Folge am realen Programmstand bestätigen
Sortierweg priorisieren
Teilidentität und vorgesehene Entnahme werden bei der Anordnung ausdrücklich mitgeplant.
- Geeignet für
- Gemischte Teile mit unterschiedlichen Sortierzielen
- Stärke
- Die Übergabe nach der Freigabe wird prüfbar
- Grenze
- Automationsausstattung und Teilespektrum müssen passen
- Aufwand
- Entnahmeeinrichtung, Behälter und Betreuung
- Ablauf
- Keine Zusage unbetreuten Dauerlaufs
Drei Nester für denselben Auftrag
Vergleichen Sie Werkzeugraum, Halten und akzeptierte Teile; ohne Messdaten wird keine Ausnutzungsrangfolge berechnet.
Die drei Spalten werden an denselben Kriterien verglichen.
| Prüfkriterium | Kompakte Belegung | Werkzeugzugang | Sortierweg |
|---|---|---|---|
| Operationen | Alle Stanz-, Form- und Laseraufgaben eintragen | Kritisches Werkzeug und Merkmal benennen | Operation mit späterem Ziel verknüpfen |
| Freiraum | Enge Lage auf reale Ausführbarkeit prüfen | Bestätigten Werkzeugraum berücksichtigen | Entnahmeeinrichtung und Zugang zeigen |
| Haltezustand | Teil nach relevanten Schnitten verfolgen | Halt bei den priorisierten Operationen prüfen | Freigabe und Entnahme eindeutig zuordnen |
| Identität | Teilnummer und Auftragsstand erhalten | Identität trotz anderer Anordnung sichern | Nummer und Behälter zusammenführen |
| Bewertung | Akzeptierte Teile und reale Betreuung erfassen | Mehr Restfläche nicht isoliert beurteilen | Sortieraufwand und Restblech mitnehmen |
Die Tabelle beschreibt Prüfrichtungen. Sie enthält keine gemessenen Maschinenleistungen.
Entnahme und Restblech mitbewerten
Ein Teil im richtigen Behälter und ein beherrschter Restblechablauf sind zusätzliche Aufgaben nach der geometrischen Planung.
Diese Positionen gehören zur Gesamtrechnung
- Programmvorbereitung und Prüfung der Operationsfolge
- Werkzeugausstattung, Rüstwechsel und belegte Freiräume
- Entnahme, Sortierung, Behälter und Betreuung
- Restblechbehandlung, Nacharbeit und Prüfung der akzeptierten Teile
Diese Abkürzungen vermeiden
- Nur Teileumrisse packen und Umformmerkmale ignorieren.
- Das bereits freigegebene Teil weiterhin als sicher gehalten ansehen.
- Kleine Teile ohne bestätigte Entnahmeeinrichtung in eine Automationszusage aufnehmen.
- Sortieroptionen oder störungsfreien Dauerlauf aus einer Produktseite garantieren.
Vom Auftrag zum bestätigten Operationsablauf
Das freie Operationsblatt führt Teilidentität, Folge, Haltezustand und Entnahme zusammen.
Teilaufgaben zuordnen
Zeichnungsstand, Material und Menge mit Stanz-, Form- und Laseroperationen je Teil verbinden.
Halten und Werkzeugraum zeigen
Spannbereiche, schon entstandene Merkmale und Haltezustand im vorgesehenen Programm verfolgen.
Entnahme und Sortierziel bestätigen
Einrichtung, Freigabezeitpunkt, Teilidentität und Behälter mit dem tatsächlichen Lieferumfang abgleichen.
Ergebnis vollständig vergleichen
Akzeptierte Teile, Betreuung, Nacharbeit und Restblech am gleichen Auftrag dokumentieren; unbekannte Werte offenlassen.
Fragen zur Quote, Folge und Sortierung
Die Antworten helfen, geometrische Planung von einem bestätigten Fertigungsablauf zu unterscheiden.
Ist das Nest mit der höchsten geometrischen Ausnutzung automatisch am besten?+
Nein. Es muss auch Werkzeugzugang, Operationsfolge, Spannung, Entnahme und akzeptierte Teile ermöglichen. Vergleichen Sie dieselbe Auftragsmenge bis zum gleichen Endzustand und erfassen Sie reale Betreuung sowie Nacharbeit, bevor Sie Wirtschaftlichkeit beurteilen.
Welche Rolle spielen Formmerkmale in der Folge?+
Ein bereits erzeugtes Formmerkmal kann die weitere Bearbeitung und den benötigten Raum beeinflussen. Markieren Sie es im Programmvergleich und lassen Sie Werkzeug, Zugang und Reihenfolge an der konkreten Anlage prüfen. Die Seite bestimmt keine allgemeingültige Form-vor-Laser-Reihenfolge.
Sind automatisches Ausschleusen und Sortieren immer enthalten?+
Nein. Die gelesene TRUMPF-Seite beschreibt modellbezogene Einrichtungen und Optionen der TruMatic 3000 fiber und weist auf Ausstattungs- und Länderunterschiede hin. Für Ihren Auftrag müssen Einrichtung, Teilespektrum, Sortierziel und tatsächlicher Lieferumfang bestätigt werden.
Operation, Halt und Ziel zuordnen
Führen Sie einen echten Auftrag bis zur identifizierten Ablage durch das Blatt. So entstehen konkrete Fragen an Programm, Spannung und Entnahmeeinrichtung.
Operationsblatt öffnen- Freies Operationsblatt
- Keine erfundene Ausnutzungsquote
- Optionen am Lieferumfang prüfen